Поломка штамповой оснастки, выкрашивание кромок гильотинных ножей или деформация матриц при термообработке останавливают станочный парк и срывают производственные графики. Попытка сэкономить и изготовить ответственную деталь из обычного стального круга общего назначения (Ст3, Ст45) или конструкционного круга из легированной стали 40Х неизбежно приводит к быстрому износу режущих кромок и пластической осадке инструмента под давлением.
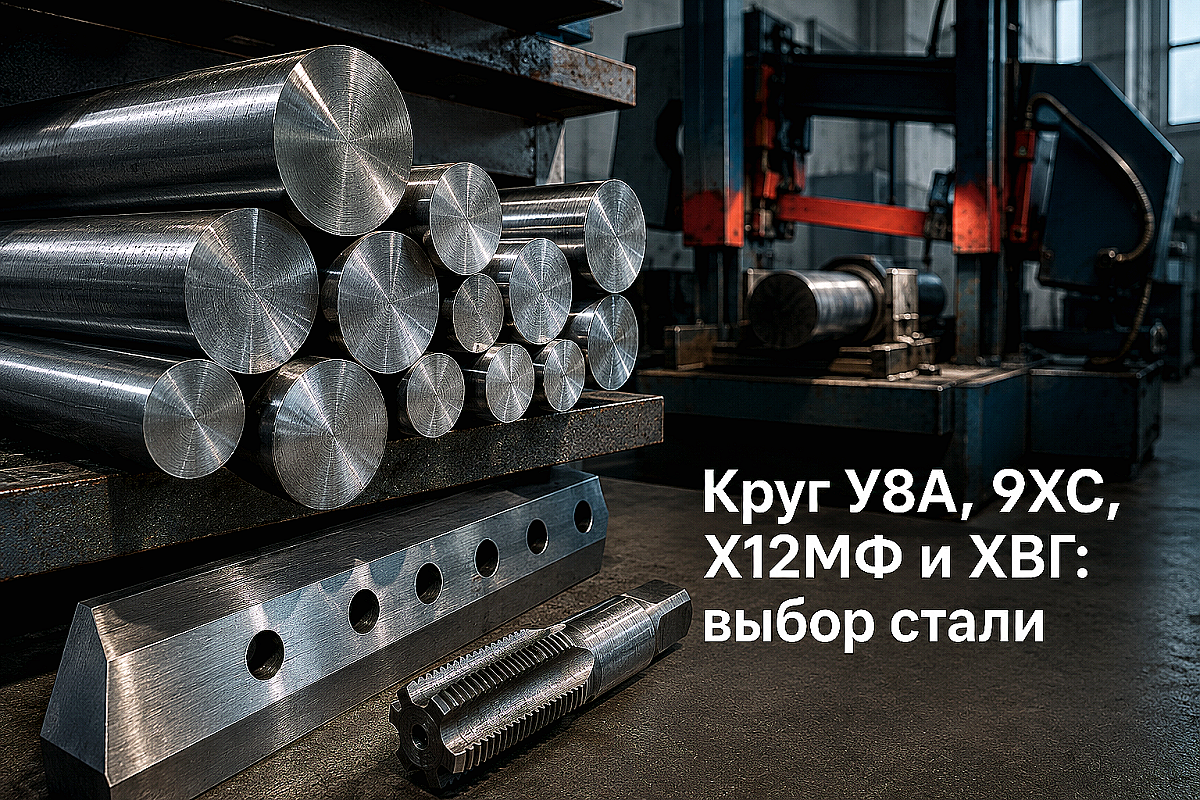
Для работы в условиях ударных нагрузок, интенсивного трения и контактных напряжений требуется специализированный инструментальный прокат. Разберем ключевые различия между углеродистыми, легированными и высокохромистыми марками стальных прутков, чтобы правильно подобрать металл под задачи вашего цеха.
Классификация инструментальных сталей: углеродистые, легированные и штамповые
Инструментальные стали делятся на три основные группы в зависимости от степени легирования и условий эксплуатации. Каждая группа обладает своей глубиной прокаливаемости, теплостойкостью и поведением при закалке.
Углеродистые инструментальные стали (ГОСТ 1435-99): марки У8А, У10А, У12А. Буква «У» указывает на углеродистый состав, цифра — на среднее содержание углерода в десятых долях процента, а буква «А» в конце — на статус высококачественной стали с пониженным содержанием серы и фосфора (до 0,02–0,03%). Данные стали обладают высокой твердостью поверхности после закалки (до 60–63 HRC), но имеют малую глубину прокаливаемости (10–15 мм) и низкую красностойкость: при нагреве свыше 200 °C режущая кромка теряет твердость. Они оптимальны для слесарного инструмента, деревообрабатывающих ножей, топоров, пуансонов для тонкой жести и зубил.
Легированные инструментальные стали для режущего и измерительного инструмента (ГОСТ 5950-2000): марки 9ХС и ХВГ. Добавление хрома, кремния, вольфрама и марганца повышает прокаливаемость по всему сечению и снижает склонность к деформации при охлаждении:
- Сталь 9ХС содержит около 0,85–0,95% C, 0,95–1,25% Cr и 1,2–1,6% Si. Кремний обеспечивает высокую упругость и вязкость сердцевины, а хром гарантирует равномерную прокаливаемость. Сталь сохраняет режущие свойства при нагреве до 250 °C. Из круга 9ХС изготавливают метчики, плашки, развертки, фрезы, а также промышленные ножи для резки листового металла и прутков.
- Сталь ХВГ содержит около 0,9–1,05% C, 0,9–1,2% Cr, 1,2–1,6% W и 0,8–1,1% Mn. Ее главное преимущество — минимальное изменение линейных размеров и отсутствие коробления при масляной закалке («недеформируемая сталь»). Наличие вольфрама препятствует росту зерна аустенита при нагреве. Пруток ХВГ незаменим для длинномерных протяжек, калибров, длинных метчиков и сложных штампов прецизионной геометрии.
Штамповые стали для холодного деформирования: марка Х12МФ (ГОСТ 5950-2000). Это высокохромистая сталь карбидного класса, содержащая 1,45–1,65% углерода, 11,0–12,5% хрома, а также добавки молибдена (0,4–0,6%) и ванадия (0,15–0,3%). Огромное количество первичных и вторичных карбидов хрома придает материалу исключительную абразивную износостойкость и прочность на сжатие. Х12МФ обладает сквозной прокаливаемостью в сечениях до 150–200 мм при охлаждении на воздухе или в масле. Это основной материал для ножей гильотинных ножниц, профилировочных роликов, вырубных и гибочных матриц тяжелого нагружения.
Штамповые стали для горячего деформирования: марки 4Х5МФС и 5ХНМ. Применяются для пресс-форм литья цветных металлов под давлением, молотовых штампов и ковочных вставок, работающих при температурах контакта с поковкой до 550–600 °C.
Сравнительная таблица характеристик инструментального круга по ГОСТ
Для точного сопоставления эксплуатационных параметров основных инструментальных марок стали используйте сводную инженерную таблицу:
| Марка стали | ГОСТ | Химический состав (основа) | Твердость после ТО (HRC) | Закалочная среда | Теплостойкость (°C) | Основное назначение |
|---|---|---|---|---|---|---|
| У8А / У10А | ГОСТ 1435-99 | C: 0,75–1,04%, Mn: 0,17–0,33% | 58–62 | Вода, водный раствор солей | 200 | Дереворежущий инструмент, слесарный инструмент, простые пуансоны |
| 9ХС | ГОСТ 5950-2000 | C: 0,85–0,95%, Cr: 0,95–1,25%, Si: 1,2–1,6% | 60–64 | Масло | 250 | Метчики, развертки, сверла, ножи пресс-ножниц по металлу |
| ХВГ | ГОСТ 5950-2000 | C: 0,9–1,05%, Cr: 0,9–1,2%, W: 1,2–1,6%, Mn: 0,8–1,1% | 62–65 | Масло | 230 | Протяжки, длинномерный резьбовой инструмент, точные штампы без поводки |
| Х12МФ | ГОСТ 5950-2000 | C: 1,45–1,65%, Cr: 11,0–12,5%, Mo: 0,4–0,6%, V: 0,15–0,3% | 59–63 | Масло, ступенчатая закалка, воздух | 350–400 | Ножи гильотин, вырубные матрицы, ролики прокатных станов, пуансоны |
| 4Х5МФС | ГОСТ 5950-2000 | C: 0,32–0,4%, Cr: 4,5–5,5%, Mo: 1,2–1,5%, V: 0,3–0,5% | 46–52 | Масло, воздух | 580 | Пресс-формы литья под давлением, штампы горячей высадки и прессования |
Критерии выбора прутка под типовые задачи металлообработки
При комплектации механических цехов и ремонтных баз в Казахстане снабженцу важно соотносить марку заготовки с характером контактных нагрузок и режимом резания.
1. Ножи для гильотинных ножниц и пресс-ножниц
При резке листового металла толщиной до 6–16 мм режущая кромка испытывает комбинацию колоссального давления на сжатие, сдвига и абразивного трения о слой окалины. Для этих узлов безальтернативным лидером является круг Х12МФ. Высокая доля карбидов обеспечивает ресурс ножа в 3–5 раз выше, чем у деталей из стали 9ХС. Однако при резке неочищенного от песка металла или арматурных стержней периодического профиля на пресс-ножницах (где велик риск скола твердой кромки) часто применяют сталь 6ХВ2С или 9ХС с низким отпуском, обладающие повышенной ударной вязкостью.
2. Пуансоны и вырубные матрицы холодной штамповки
Выбор материала зависит от сложности контура и толщины штампуемой детали:
- Простые круглые пуансоны для пробивки отверстий в мягкой тонкой стали (до 1,5 мм) экономично точить из круга У10А с закалкой рабочей части.
- Фасонные вырубные матрицы сложного профиля с тонкими перемычками и резьбовыми крепежными отверстиями требуют стали ХВГ. Минимальная объемная деформация при закалке исключает брак по отклонению межцентровых расстояний.
- Тяжелонагруженные матрицы для серийной штамповки поковок, толстого листа и нержавеющей стали изготавливают исключительно из Х12МФ.
3. Резьбонарезной и калибровочный инструмент
Для изготовления метчиков, плашек, разверток и машинных протяжек традиционно используют пруток 9ХС и ХВГ. Сталь 9ХС обеспечивает превосходную износостойкость мелких режущих зубьев при умеренной стоимости заготовки, а ХВГ гарантирует прямолинейность длинных протяжек без коробления вдоль оси.
Типичные ошибки при закупке, механической обработке и термообработке
Использование инструментального металлопроката требует строгого соблюдения технологической дисциплины на всех этапах — от входящего контроля до финишной шлифовки.
- Игнорирование припуска на снятие обезуглероженного слоя. Горячекатаный инструментальный прокат по ГОСТ 5950-2000 и ГОСТ 1435-99 имеет поверхностный слой с пониженным содержанием углерода глубиной от 0,5 до 1,5 мм в зависимости от диаметра прутка. Если технолог закладывает черновой диаметр заготовки «впритык» к чистовому размеру детали, обезуглероженная корка остается на режущей кромке. При термической обработке этот слой не набирает твердость выше 40–45 HRC, и инструмент тупится на первых же циклах работы.
- Форсированные режимы резания при черновой токарной обработке. Стали Х12МФ и ХВГ обладают высоким сопротивлением резанию. Точение на завышенных подачах тупым резцом вызывает сильный поверхностный наклеп и микротрещины, которые при последующей закалке раскрываются в глубокие сквозные трещины.
- Нарушение температурных регламентов термообработки. Высоколегированные стали (Х12МФ, 4Х5МФС) обладают низкой теплопроводностью. Их нельзя сразу загружать в разогретую до 1020 °C печь: термический шов разорвет заготовку изнутри. Необходим ступенчатый нагрев с выдержкой при 650–700 °C для выравнивания температуры по сечению, а после закалки — немедленный отпуск в течение 1–2 часов для снятия пиковых внутренних напряжений.
- Ошибочная замена марок для ударного инструмента. Попытка изготовить зубила для гидромолотов или рубящие ножи для арматуры из сверхи твердой стали Х12МФ приводит к мгновенному раскалыванию детали на куски. Для ударных задач требуются специализированные вязкие стали: 6ХВ2С, 4ХС или рессорно-пружинные прутки 65Г и 60С2А.
Чеклист проверки инструментального круга при приемке на складе
Чтобы исключить поставку пересортицы или дефектного проката, снабженцу и контролеру ОТК необходимо выполнить пошаговую проверку партии металлопроката:
- Проверка заводского сертификата качества. Убедитесь в наличии номера плавки, точного химического состава по ГОСТ 1435-99 или ГОСТ 5950-2000, а также твердости в отожженном состоянии поставки (по Бринеллю HB). Для сталей Х12МФ и ХВГ твердость отожженного прутка не должна превышать 241–255 HB, иначе механическая обработка на станках будет крайне затруднена.
- Визуальный контроль торцов и боковой поверхности. На поверхности горячекатаного круга не допускаются плены, закаты, грубые волосовины и продольные трещины глубиной более половины поля допуска по диаметру. Торцы прутков должны быть ровно обрезаны без расслоений и усадочных раковин.
- Контроль геометрии и овальности. Замеры штангенциркулем или микрометром проводят в двух взаимно перпендикулярных плоскостях согласно допускам ГОСТ 2590-2006 (или ГОСТ 7417-75, если закупается калиброванный стальной прокат).
- Точная нарезка заготовок. Заказ предварительной резки прутков большого диаметра на ленточнопильном станке на складе компании ATLANT MARKET в Алматы исключает термический перегрев торцов (в отличие от газовой резки или резки абразивным кругом), сохраняя исходную структуру металла для последующей токарной обработки. Доставка партий инструментальной стали оперативно осуществляется по филиалам в Талдыкоргане, Каскелене и по всем регионам Казахстана.
Часто задаваемые вопросы технологов и снабженцев (FAQ)
Можно ли использовать сталь Х12МФ для ножей горячей резки металла?
Нет, сталь Х12МФ относится к классу сталей для холодного деформирования. Ее рабочая температура не должна превышать 350–400 °C. При контакте с раскаленным металлом (800–1000 °C) карбидная сетка коагулирует, происходит интенсивный отпуск и кромка ножа сминается. Для горячей резки применяют стали 4Х5МФС, 5ХНМ или 5ХВ2СФ.
Чем сталь ХВГ принципиально отличается от 9ХС при изготовлении метчиков?
Сталь 9ХС дешевле и обладает большей вязкостью, что выгодно для метчиков малых диаметров (М3–М12), работающих с риском случайного изгиба оператором. Сталь ХВГ используется для длинных машинных метчиков и протяжек, так как масляная закалка ХВГ обеспечивает практически нулевое коробление по длине детали.
Почему отожженный инструментальный круг тяжело обрабатывается резцом?
Инструментальные стали содержат высокий процент углерода и легирующих элементов. Даже после стандартного отжига на структуру зернистого перлита их твердость составляет 200–255 HB, что значительно выше, чем у стали Ст3 или 20. Для эффективной обработки требуются твердосплавные пластины групп ВК8, Т15К6 или современные пластины с PVD/CVD-покрытием при умеренных скоростях резания и обязательном охлаждении СОЖ.
Как проверить марку стали У8А и Х12МФ без химической лаборатории?
Предварительную экспресс-проверку проводят по характеру искрового пучка на наждачном круге. Сталь У8А дает светлый, густой пучок искр с множеством ярких ветвящихся звездочек (характерно для углерода 0,8%). Высокохромистая сталь Х12МФ дает короткий, темно-красный пучок искр с редкими прерывистыми звездочками и выраженными каплями карбидов на концах нитей.
Итог
Правильный подбор марки инструментального стального круга определяет производительность цеха и исключает аварийные простои оборудования. Для простого слесарного и дереворежущего инструмента достаточно углеродистых сталей У8А и У10А. Если требуется изготовить точный резьбовой инструмент или длинные протяжки без деформации при закалке, стандартом выступает сталь ХВГ. Для тяжелонагруженных гильотинных ножей, вырубных штампов и формовочных роликов максимальную стойкость обеспечивает высокохромистая сталь Х12МФ.