Прокладка инженерных коммуникаций в подвальных помещениях и технических этажах многоквартирных жилых комплексов или коммерческих объектов в Алматы редко бывает простой. Плотное расположение существующих кабельных трасс, вентиляционных коробов, фундаментных блоков и несущих стен заставляет монтажные бригады работать в условиях жесткого лимита пространства. Когда речь идет о стальных водогазопроводных трубах (ВГП), производящихся по ГОСТ 3262-75, стесненные условия подвала полностью исключают использование стандартных громоздких сварочных постов или габаритной техники. Ошибки при монтаже в таких зонах приводят к тому, что стыки оказываются недоступными для качественного контроля, герметичность резьбы нарушается под нагрузкой, а ремонт аварийного участка превращается в сложнейшую инженерную задачу.
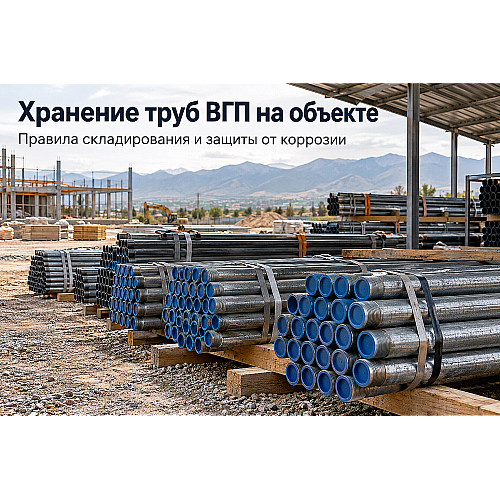
Специфика подвальных помещений в большинстве зданий Казахстана заключается не только в дефиците свободного метража для разворота монтажного инструмента, но и в постоянном воздействии влаги. В таких условиях даже качественный сортовой металлопрокат требует ювелирной точности при сборке. Если при строительстве магистралей на открытой площадке сварщик имеет свободный доступ со всех сторон, то в подвале часто приходится работать «в зеркало», используя переносные станки или ручной инструмент для нарезки резьбы. Приобретая сертифицированный металлопрокат, включая выбор стальных ВГП труб по ГОСТ 3262-75, важно заранее продумать логистику перемещения хлыстов длиной до 6–12 метров по узким лестничным маршам и технологическим проемам.
Ограничения пространства и специфика работы с ВГП в подвалах
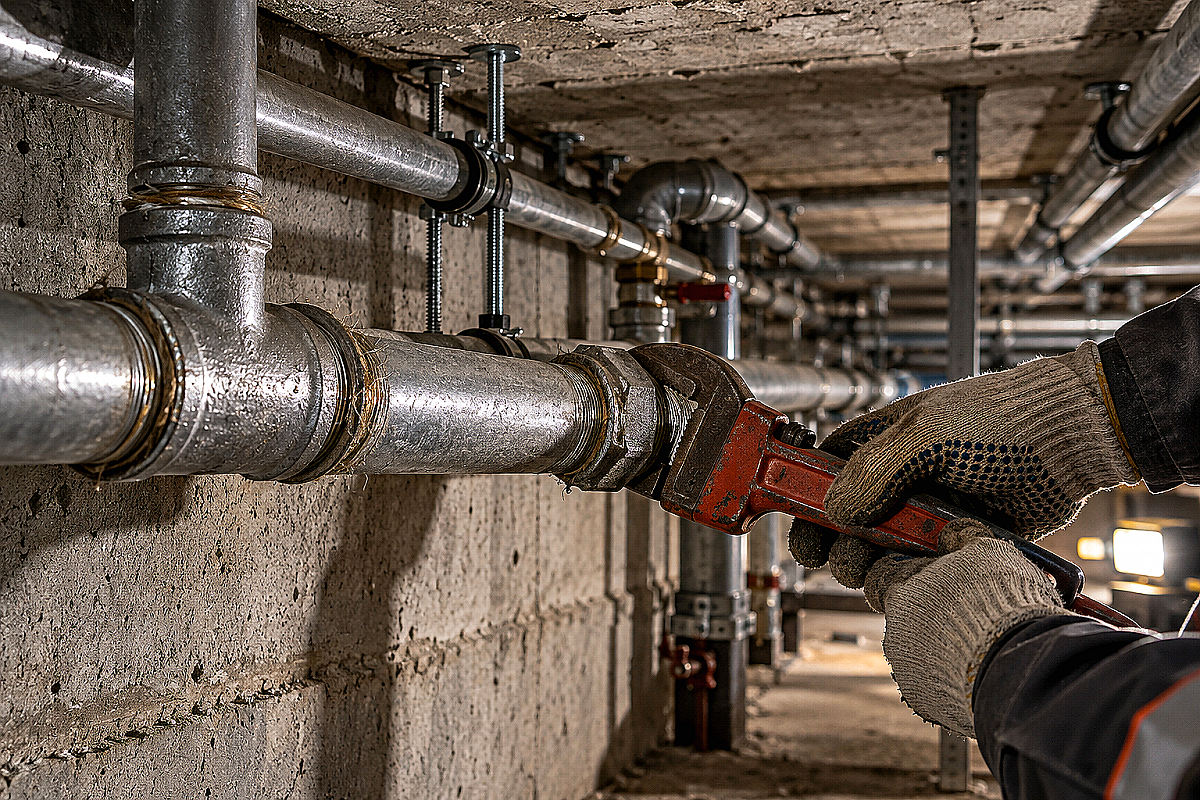
Главная проблема тесных техподполий — невозможность полноценного вращения труб при сборке резьбовых узлов и отсутствие безопасной зоны для ведения огневых работ. Согласно нормам пожарной безопасности, проведение электросварки вблизи гидроизоляции фундаментов, деревянных перекрытий или кабельных каналов требует оформления специальных допусков и постоянного контроля. Именно поэтому монтажники все чаще отказываются от сплошной сварки в пользу комбинированных схем, где основные магистрали собираются на полу или верстаке с последующей стыковкой готовых плетей.
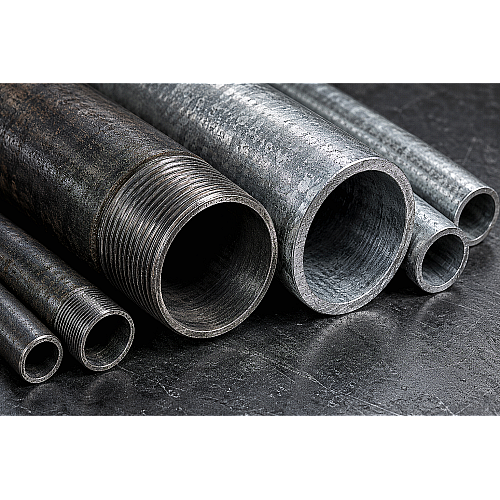
При работе с черным и оцинкованным прокатом в условиях повышенной влажности подвала критически важно учитывать химический состав защитного покрытия. Как подробно описано в материале про сравнение оцинкованных и черных ВГП труб, цинковый слой защищает металл от коррозии, но полностью выгорает при электродуговой сварке. В стесненном пространстве подвала удалить токсичные пары цинка или качественно восстановить антикоррозийный слой на тыльной стороне трубы практически невозможно. Поэтому для закрытых и влажных техподполий оптимальным решением становится резьбовая сборка на оцинкованных фитингах или предварительно оцинкованных хлыстах.
Технологии стыковки и герметизации в ограниченном пространстве
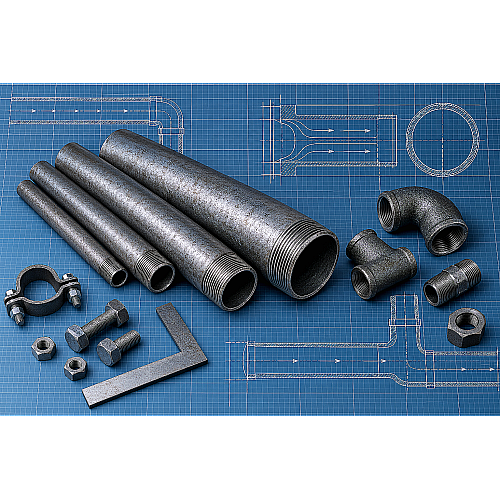
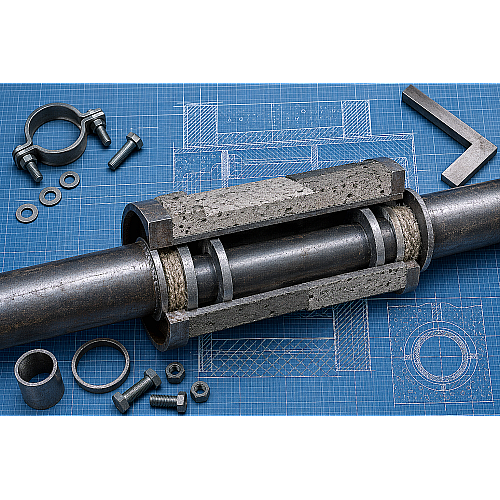
Когда вращение труб вокруг своей оси невозможно из-за жесткой фиксации соседних участков стены или потолка, единственным технологичным решением становится использование разъемных элементов — сгонов, бочатов и американкообразных муфт. Сгон позволяет соединить две неподвижные соосные трубы за счет перемещения муфты и контргайки по длинной резьбе. Для обеспечения герметичности такого узла в системах отопления и водоснабжения с рабочим давлением до 10–16 атмосфер необходимо использовать правильные уплотнительные материалы.
В практике алматинских монтажников применяются три основных типа уплотнения резьбы:
- Сантехнический лен (чесаный льянй волокнистый материал) в сочетании со специальной уплотняющей пастой (например, Unipak). Обеспечивает надежное набухание при попадании влаги, но требует опыта намотки.
- Нить из полиамида с герметизирующим составом (Tangit Uni-Lock). Удобна в стесненных условиях, позволяет корректировать угол поворота фитинга назад без потери герметичности до 45–90 градусов.
- Анаэробные герметики (гели-фиксаторы). Полимеризуются в зазоре между металлическими резьбами без доступа воздуха, выдерживают высокие температуры и вибрации, но требуют идеальной чистоты и обезжиривания поверхности.
Перед тем как производить расчеты диаметров с учетом гидравлического сопротивления сужений и местных потерь, рекомендуется изучить гидравлический расчет труб ВГП, чтобы исключить падение напора на зауженных участках резьбовых переходов.
Сравнение методов монтажа ВГП труб в стесненных условиях
| Метод соединения | Требуемое пространство | Скорость монтажа | Требования к квалификации | Надежность в подвале |
|---|---|---|---|---|
| Электродуговая сварка | Высокое (круговой доступ) | Низкая | Высокая (аттестация сварщика) | Монолитное (при условии контроля шва) |
| Резьба со сгонами и муфтами | Минимальное (ключевой доступ) | Средняя | Средняя | Высокая (при качественной паковке) |
| Фланцевые соединения | Среднее (для затяжки болтов) | Низкая | Средняя | Высокая (для крупных диаметров) |
| Грувлочные муфты (бессварные) | Минимальное (обжим хомутом) | Высокая | Низкая (базовые навыки) | Высокая (при соблюдении момента затяжки) |
Типичные ошибки монтажа и чеклист приемки узла
Приемка выполненных работ в подвальных помещениях часто выявляет скрытые дефекты, которые могут проявиться аварийной протечкой в разгар отопительного сезона. Основные ошибки монтажников включают в себя чрезмерное усилие при затяжке чугунных или стальных фитингов, приводящее к срыву резьбы или образованию микротрещин в корпусе угольника. Другая распространенная проблема — отсутствие защитного окрашивания сварных стыков и участков с поврежденной заводской грунтовкой на черных трубах. В условиях сырого подвала неокрашенный металл начинает покрываться коррозией уже через несколько недель.
Специалисты ATLANT MARKET — крупной алматинской базы металлопроката и труб, осуществляющей оперативную поставку и резку металла под размер с доставкой по всему Казахстану, рекомендуют использовать следующий чек-лист при входном контроле смонтированного подвального узла:
- Проверена соосность труб и отсутствие перекосов на резьбовых соединениях и сгонах.
- Количество витков резьбы, вышедших за пределы муфты, составляет от 2 до 4 нитей.
- На стыках отсутствуют подтеки уплотняющей пасты, смешанной с ржавчиной, что говорит о нарушении технологии подготовки резьбы.
- Все сварные швы зачищены от шлака, проверены визуально на отсутствие пор и подрезов, а после остывания обработаны антикоррозийным грунтом.
- Обеспечен свободный доступ к запорной арматуре, манометрам и грязевикам для их обслуживания и демонтажа.
Можно ли использовать электросварку для ВГП труб в сыром подвале жилого дома?
Технически сварка допускается, но на практике в подвалах многоквартирных домов это сопряжено с серьезными трудностями. Высокая влажность воздуха увеличивает риск поражения электрическим током, а дефицит пространства не позволяет наложить качественный круговой шов. Кроме того, при сваривании оцинкованных труб выгорает защитный слой, что провоцирует быструю коррозию в местах соединений.
Какой уплотнитель лучше применять для резьбовых соединений ВГП труб в системах отопления?
Для систем отопления с температурными колебаниями до +95 °C и выше отлично зарекомендовали себя сантехнический лен со специальной герметизирующей пастой, а также термостойкие анаэробные гели-герметики среднего или сильного фиксации. Они выдерживают циклическое расширение металла и не деградируют со временем.
Как защитить сварные швы и черные ВГП трубы от коррозии во влажных подпольях?
После завершения монтажных и сварочных работ поверхность труб необходимо тщательно очистить от следов масла, грязи и окалины, обезжирить, нанести два слоя алкидного или эпоксидного антикоррозийного грунта, а затем покрыть влагостойкой эмалью. Для участков, контактирующих с грунтом или стенами, дополнительно применяют гидроизоляционные битумные мастики.
Что взять с собой к закупке
Успешный монтаж инженерных сетей в стесненных условиях подвала начинается с точного расчета и качественной комплектации. Закупая стальные водогазопроводные трубы и сопутствующие детали, заранее составляйте спецификацию с учетом технологических запасов на нарезку резьбы и подгонку узлов. Наша компания ATLANT MARKET предлагает широкий ассортимент стального проката, труб и запорной арматуры с возможностью профессиональной резки в размер и оперативной доставки по Алматы, Талдыкоргану, Каскелену и другим регионам Казахстана. Тщательное планирование каждого этапа закупки гарантирует, что монтажная бригада завершит работу в срок и без лишних перерасходов материалов.