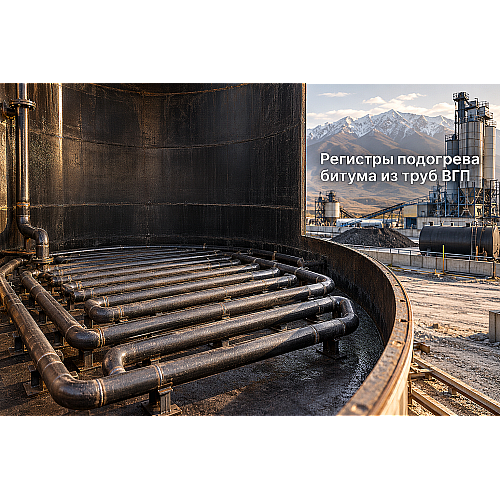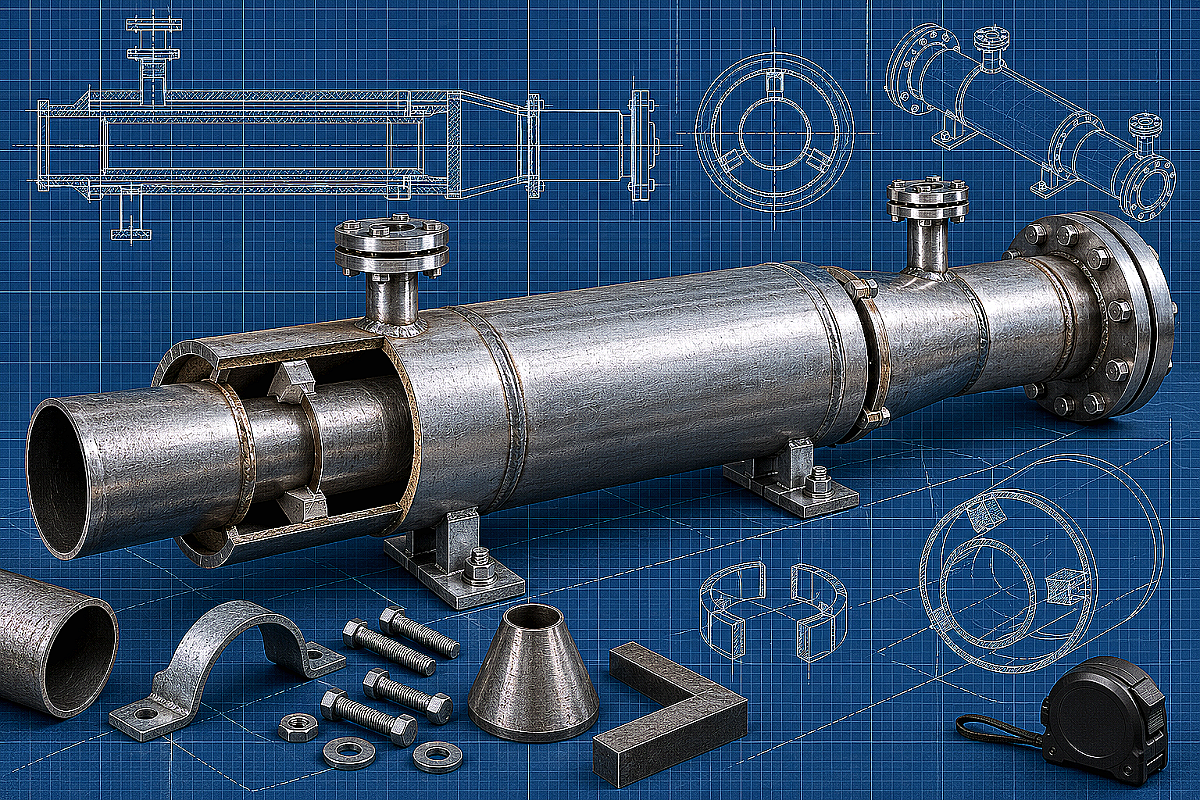
Застывание высоковязкого дорожного битума марок БНД 60/90 или БНД 70/100 во внешних продуктопроводах асфальтобетонных заводов (АБЗ), битумных терминалов и нефтебаз Казахстана при падении температуры окружающей среды ниже +60 °C приводит к мгновенной кристаллизации смолисто-асфальтеновых фракций. Обычные наружные пароспутники или кабельный обогрев на протяженных участках перекачки не обеспечивают равномерного кругового прогрева: в нижней части трубы продукт остается вязким, что вызывает кавитацию шестеренчатых насосов и снижает производительность перекачки в 3–4 раза. Конструкция паровой рубашки «труба в трубе», где внутренняя труба транспортирует продукт, а в кольцевой зазор наружной стальной водогазопроводной трубы (ВГП) подается насыщенный пар давлением 0,2–0,6 МПа, создает замкнутый тепловой экран с КПД теплопередачи свыше 92%.
Подбор диаметров продуктовой и рубашечной трубы по ГОСТ 3262-75
Ошибки при выборе типоразмеров стальных труб ВГП для рубашечной конструкции приводят к гидродинамическому запиранию парового тракта или к избыточной металлоемкости эстакады. Если зазор между наружной стенкой продуктовой трубы и внутренней стенкой рубашки составляет менее 12–15 мм, в кольцевом канале возникает скоростной подпор пара, ускоряющий образование конденсатных пробок. При чрезмерно широком зазоре (более 35–40 мм) объем паровой полости неоправданно возрастает, что требует увеличения производительности парового котла на 20–25% для компенсации паразитной конденсации.
Согласно строительной практике и теплотехническим расчетам для климатических зон Алматы и предгорных районов Алматинской области, стандартный сортамент парных труб ВГП по ГОСТ 3262-75 формируется со смещением на два типоразмера условного прохода (Ду). Для продуктовой линии Ду 50 (наружный диаметр 60,0 мм) оптимальной рубашкой служит труба Ду 80 (наружный диаметр 88,5 мм со стенкой 4,0 мм), что обеспечивает радиальный зазор тепловой камеры в пределах 10,25 мм. Для магистральных битумопроводов Ду 80 применяется рубашка Ду 100 или Ду 125.
| Продуктовая труба (Ду / Наружный Ø, мм) | Рубашечная труба ВГП (Ду / Наружный Ø, мм) | Радиальный кольцевой зазор, мм | Площадь парового сечения, см² | Рекомендуемое давление пара, МПа |
|---|---|---|---|---|
| Ду 32 (42,3 × 3,2) | Ду 65 (75,5 × 4,0) | 12,6 | 24,9 | 0,2 – 0,4 |
| Ду 40 (48,0 × 3,5) | Ду 70 / 80 (88,5 × 4,0) | 16,25 | 41,5 | 0,2 – 0,5 |
| Ду 50 (60,0 × 3,5) | Ду 80 (88,5 × 4,0) | 10,25 | 29,8 | 0,3 – 0,6 |
| Ду 65 (75,5 × 4,0) | Ду 100 (114,0 × 4,5) | 14,75 | 54,2 | 0,3 – 0,6 |
| Ду 80 (88,5 × 4,0) | Ду 125 (140,0 × 4,5) | 21,25 | 92,1 | 0,4 – 0,6 |
| Ду 100 (114,0 × 4,5) | Ду 150 (165,0 × 4,5) | 21,0 | 108,0 | 0,4 – 0,8 |
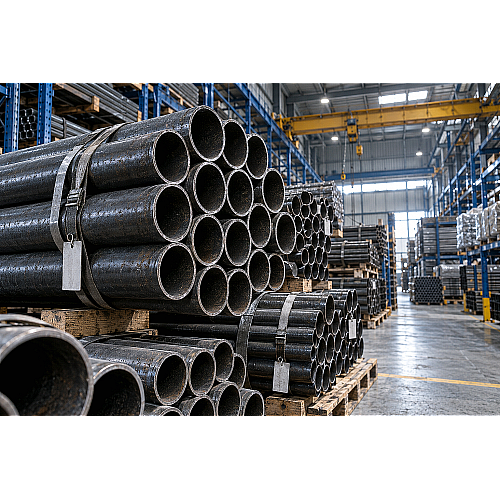
При закупке стального проката на складе металлобазы критично заказывать трубы ВГП усиленной серии с толщиной стенки от 3,5 до 4,5 мм. Внутренняя продуктовая труба испытывает постоянные знакопеременные температурные нагрузки: в момент продувки паром температура стенки достигает +150 °C, а при заполнении остывающим битумом возникает изгибающее напряжение. Усиленная стенка гарантирует механический запас прочности на сжатие и исключает деформацию внутреннего канала при подаче пара высокого давления в рубашку.
Центрирующие элементы, узлы перетока пара и компенсация термических удлинений
Главная технологическая сложность эксплуатации двухтрубной коаксиальной системы — разница коэффициентов линейного теплового расширения между внутренней и наружной трубами. Внутренняя труба, омываемая теплоносителем со всех сторон и контактирующая с горячим битумом (+160 °C), удлиняется значительно сильнее, чем наружная рубашка, отдающая часть тепла сквозь слой изоляции в окружающую среду. На каждые 10 метров прямого участка разница температурного расширения составляет 4,5–7,0 мм, что при жесткой фиксации торцов приводит к срезу переходных конических штуцеров или разрыву околошовной зоны.
Для безаварийной работы рубашечного битумопровода применяются три обязательных конструктивных решения:
- Скользящие центрирующие сухари: направляющие упоры из стального прутка или полосы толщиной 4–6 мм привариваются к наружной поверхности внутренней трубы с шагом 1,5–2,0 метра под углом 120°. Сухари не доходят до внутренней стенки рубашки на 1,5–2,0 мм, фиксируя соосность труб и не препятствуя свободному продольному скольжению.
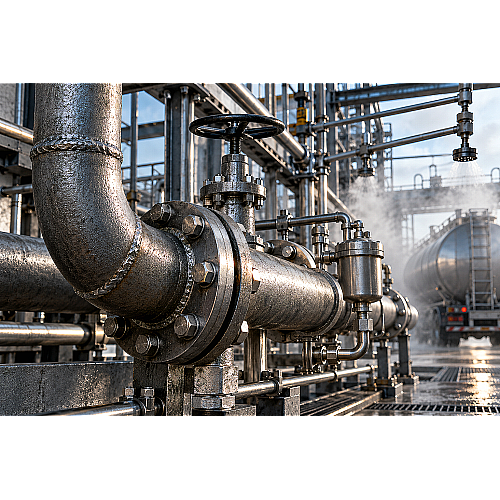
- Секционирование рубашки: наружная паровая рубашка разделяется на автономные секции длиной не более 18–24 метров. Пар подается в верхнюю точку каждой секции через патрубок Ду 20–25, а конденсат отводится из нижней противоположной точки секции в конденсатопровод, обвязанный по схеме обвязки паропроводов и конденсатоотводчиков.
- Сильфонные и П-образные перемычки: переход пара между соседними секциями рубашки на компенсаторах выполняется наружными гибкими трубными калачами из труб ВГП Ду 25–32, вынесенными за пределы коаксиальной зоны.
Для визуального понимания разницы в надежности различных методов обогрева продуктопроводов на промышленных площадках ниже приведено сравнительное сопоставление технических решений.
| Параметр сравнения | Паровая рубашка ВГП «труба в трубе» | Внешний пароспутник из трубы ВГП | Электрический греющий кабель |
|---|---|---|---|
| Равномерность прогрева сечения | 100% круговой контакт с паром | Точечный (локальный прогрев низа) | Линейный контакт через алюминиевый скотч |
| Время разогрева застывшего битума | 25 – 45 минут | 3 – 6 часов | 4 – 8 часов |
| Устойчивость к механическим ударам | Максимальная (двойной стальной барьер) | Средняя (риск отрыва бандажей) | Низкая (риск пережима изоляции) |
| Взрывопожаробезопасность на складах ГСМ | Абсолютная (нет искрообразования) | Абсолютная | Требует взрывозащищенного исполнения |
| Ремонтопригодность при порыве | Секционная замена катушек | Быстрая замена спутника | Замена кабельной секции |
Технология сварки и испытания коаксиальных узлов
Сборка системы «труба в трубе» выполняется поэтапно методом наращивания технологических плетей. На первой стадии сваривается внутренний продуктопровод из труб ВГП по ГОСТ 3262-75. Стыки проверяются визуально-измерительным контролем и подвергаются обязательному 100% радиографическому или ультразвуковому контролю (УЗК), поскольку после надвижки наружной рубашки доступ к внутренним швам будет полностью заблокирован. После прохождения дефектоскопии продуктовая труба опрессовывается гидравлическим давлением 1,5 МПа с выдержкой не менее 30 минут.
На втором этапе на внутреннюю трубу надвигаются звенья наружной рубашечной трубы с заранее приваренными центрирующими сухарями. Торцы секций рубашки соединяются с продуктовой трубой при помощи штампованных конических стальных переходов по ГОСТ 17378 или приварных фланцев по ГОСТ 33259-2015. Зазор между торцом конуса и продуктовой трубой проваривается сплошным угловым швом с катетом не менее толщины стенки рубашечной трубы. Для стыковки секций на объекте часто монтируют специализированные трехфланцевые разъемы, где центральный фланец глушит паровую полость, а наружные болты стягивают продуктовый стык.
После завершения сварочных работ паровая рубашка подвергается индивидуальным гидравлическим испытаниям давлением 0,9 МПа (1,5 от рабочего давления пара в 0,6 МПа). Проверка на герметичность осуществляется манометром класса точности не ниже 1,5 с фиксацией падения давления в журнале сварочных работ.
Организация узлов ввода пара, отвода конденсата и промывки
Для предотвращения гидравлических ударов в рубашечном пространстве паропровод монтируется с уклоном не менее 0,003 в сторону движения пара и отвода конденсата. Паровые штуцеры подачи врезаются строго в верхнюю образующую наружной трубы под углом 90°. Непосредственно перед вводом пара устанавливается запорный игольчатый или шаровой кран, а также обратный клапан для исключения попадания битума в паровую магистраль котельной при аварийном свище во внутренней трубе.
Отвод конденсата организуется из нижних точек каждой секции рубашки через дренажные карманы Ду 20–25, оснащенные поплавковыми или термодинамическими конденсатоотводчиками. Недопустимо объединять конденсатные линии нескольких секций до конденсатоотводчика: разница давлений в секциях приведет к гидродинамическому запиранию дальних участков и накоплению водяных пробок, снижающих температуру стенки до +80 °C.
На продуктовой линии на поворотах и концевых коллекторах предусматриваются врезки стальных штуцеров Ду 25 для подключения шлангов продувки сжатым воздухом и промывки дизельным топливом перед консервацией завода на зимний период по регламентам регистров подогрева битума и мазута. Все наружные поверхности рубашечных труб покрываются антикоррозийным термостойким грунтом и теплоизолируются цилиндрами из базальтовой ваты плотностью от 80 кг/м³ с защитным оцинкованным кожухом толщиной 0,55 мм.
Типичные ошибки при закупке металла и монтаже рубашечных систем
- Использование электросварных прямошовных труб общего назначения со стенкой 2,0–2,5 мм: тонкий металл быстро истирается абразивными минеральными включениями битума и прогорает в местах контакта с насыщенным паром.
- Отсутствие центрирующих сухарей: внутренняя труба провисает под собственной массой и ложится на дно рубашки, перекрывая нижний зазор и блокируя свободный сток конденсата к конденсатоотводчику.
- Сварка рубашки сплошным хлыстом свыше 30 метров без сильфонных развязок: знакопеременные температурные деформации сминают конические торцевые переходы и срезают сварные швы штуцеров.
- Пренебрежение контролем УЗК на внутренних стыках: скрытый непровар во внутренней трубе приводит к проникновению битума в паровую рубашку, загрязнению конденсатопроводов и закоксовыванию всей тепловой сети котельной.
Компания ATLANT MARKET обеспечивает комплексную комплектацию дорожно-строительных предприятий, АБЗ и промышленных объектов Казахстана сертифицированным трубным прокатом. На складе в Алматы и региональных филиалах в Талдыкоргане и Каскелене всегда в наличии полный сортамент стальных водогазопроводных труб ВГП по ГОСТ 3262-75 легкой, обыкновенной и усиленной серий, стальные фланцы, бесшовные отводы и переходы. Мы выполняем профессиональную резку трубного проката в проектный размер и организуем оперативную доставку партий длинномерами по всей территории Республики Казахстан.
Часто задаваемые вопросы
Какое максимальное давление пара выдерживает паровая рубашка из трубы ВГП?
Стальные водогазопроводные трубы обыкновенной и усиленной серии по ГОСТ 3262-75 рассчитаны на испытательное гидравлическое давление до 2,4–3,1 МПа. В технологических схемах обогрева битумопроводов рабочее давление насыщенного пара обычно поддерживается в диапазоне 0,3–0,6 МПа (температура насыщения +133…+158 °C), что обеспечивает пятикратный запас конструкционной прочности рубашки.
Как определить свищ во внутренней продуктовой трубе без демонтажа рубашки?
Первый признак разгерметизации продуктовой линии — появление черных маслянистых следов и характерного запаха битума в конденсатоотводчиках соответствующей секции. При обнаружении загрязнения конденсата секция отсекается запорными кранами по пару, продуктовая линия промывается дизельным топливом, после чего внутренняя труба глушится и опрессовывается воздухом давлением 0,6 МПа с замером падения давления на манометре.
Можно ли использовать термальное масло вместо пара в рубашке «труба в трубе»?
Да, применение высокотемпературного органического теплоносителя (ВОТ) с температурой до +200…+250 °C в рубашечных системах из труб ВГП допускается. Однако масляный контур требует обязательной установки расширительного бака, циркуляционных насосов во взрывозащищенном исполнении и строгого пересчета гидравлического сопротивления кольцевого зазора с увеличением радиального зазора до 20–25 мм.
Итог
Паровые рубашечные трубопроводы «труба в трубе» из стальных водогазопроводных труб ВГП по ГОСТ 3262-75 представляют собой эталонное инженерное решение для бесперебойной транспортировки битума, гудрона, мазута и парафинов в суровых климатических условиях Казахстана. Соблюдение нормативных радиальных зазоров (10–20 мм), секционирование рубашки шагом до 24 метров со скользящими сухарями и качественный дефектоскопический контроль внутренних швов гарантируют безаварийную службу технологической эстакады на протяжении более 20 лет. Для заказа сертифицированных труб ВГП усиленной серии и соединительных деталей обращайтесь к специалистам ATLANT MARKET в Алматы.