Ситуация, когда на одной строительной площадке в Казахстане оказываются трубы ПЭ-100 от разных заводов-изготовителей — не редкость. Это может быть связано с дозакупом материала, сменой поставщика в ходе проекта или использованием остатков с других объектов. Перед прорабом и снабженцем встает вопрос: насколько надежным будет соединение «разношерстных» труб и не возникнет ли проблем при сдаче объекта технадзору. Несмотря на то, что все качественные трубы для питьевого водоснабжения в РК производятся согласно ГОСТ 18599-2001, технологические нюансы сырья могут существенно влиять на качество сварного шва.
Техническая совместимость ПНД труб разных брендов
С точки зрения физики полимеров, трубы ПЭ-100 (полиэтилен низкого давления) разных производителей принципиально совместимы, если они изготовлены из сертифицированного трубного гранулята. Однако на рынке Алматы можно встретить продукцию, изготовленную как из премиального сырья (например, Borouge, Sabic), так и из более бюджетных марок полиэтилена. Основная проблема при сварке встык заключается в разнице молекулярной массы и плотности материалов, что выражается в таком показателе, как текучесть расплава.
Согласно международным стандартам и практике ведущих монтажных организаций Казахстана, сварка труб разных производителей допускается, если оба изделия соответствуют одному классу (ПЭ-100) и имеют идентичный показатель SDR (Standard Dimension Ratio). Стыковая сварка труб с разным SDR (например, SDR 11 и SDR 17) категорически запрещена без использования специальных переходников, так как толщина стенок и внутреннее давление в таких трубах различаются, что приведет к разрушению узла.
Важно помнить, что даже при одинаковом ПЭ-100 разные заводы могут использовать разные пакеты присадок (антиоксиданты, сажа, термостабилизаторы). Это влияет на температуру плавления и время остывания шва. В идеале, перед началом массовой сварки на объекте рекомендуется провести пробный стык и испытать его на разрыв. В АТЛАНТ МАРКЕТ мы рекомендуем всегда запрашивать паспорта качества на каждую партию, чтобы сверить фактические характеристики сырья.
ПТР (показатель текучести расплава) — главный критерий сварки
Для качественной диффузии материалов в зоне сварного шва критически важно, чтобы ПТР (Melt Flow Rate) соединяемых труб был близок. ПТР измеряется в г/10 мин и показывает, какой объем расплавленного полимера проходит через калиброванное отверстие за определенное время под нагрузкой. Согласно ГОСТ 11645, для сварки труб встык без ограничений разница в ПТР не должна превышать 10–20%.
Если вы пытаетесь сварить трубу с очень низким ПТР (высокая вязкость) и трубу с высоким ПТР (жидкий расплав), перемешивание слоев на молекулярном уровне будет неоднородным. Это может привести к образованию «холодного стыка», который визуально выглядит как качественный грат, но при сейсмическом сдвиге грунта в Алматинской области или гидроударе просто разойдется.
| Параметр сравнения | Требование для сварки | Риск при несовпадении |
|---|---|---|
| Класс полиэтилена | Только ПЭ-100 + ПЭ-100 | Неоднородность шва, хрупкость |
| Показатель SDR | Строгое совпадение | Несовпадение геометрии, течь |
| ПТР (текучесть) | Разница не более 0,1-0,2 г/10 мин | Слабая молекулярная диффузия |
| Завод-изготовитель | Желательно один | Разница в присадках и пигментах |
Риски для прочности шва и позиция технадзора
Помимо чисто технических аспектов, существует юридический и гарантийный риск. При возникновении аварии на линии, собранной из труб разных заводов, производители часто отказываются от гарантийных обязательств, ссылаясь на нарушение технологии монтажа. Технадзор в Казахстане при приемке исполнительной документации может потребовать обоснование применения материалов разных брендов, особенно если это касается государственных тендеров или крупных инфраструктурных проектов.
Если в одном шве сошлись трубы с разным цветом (оттенок черного может варьироваться от угольного до сероватого) или разной формой синих полос, это сразу привлечет внимание инспектора. В таких случаях необходимо иметь протоколы испытаний контрольных стыков, подтверждающие, что шов по прочности не уступает телу трубы. Снабженцам стоит учитывать, что в АТЛАНТ МАРКЕТ возможна отгрузка труб одного производителя в необходимых объемах для исключения подобных проблем на объекте.
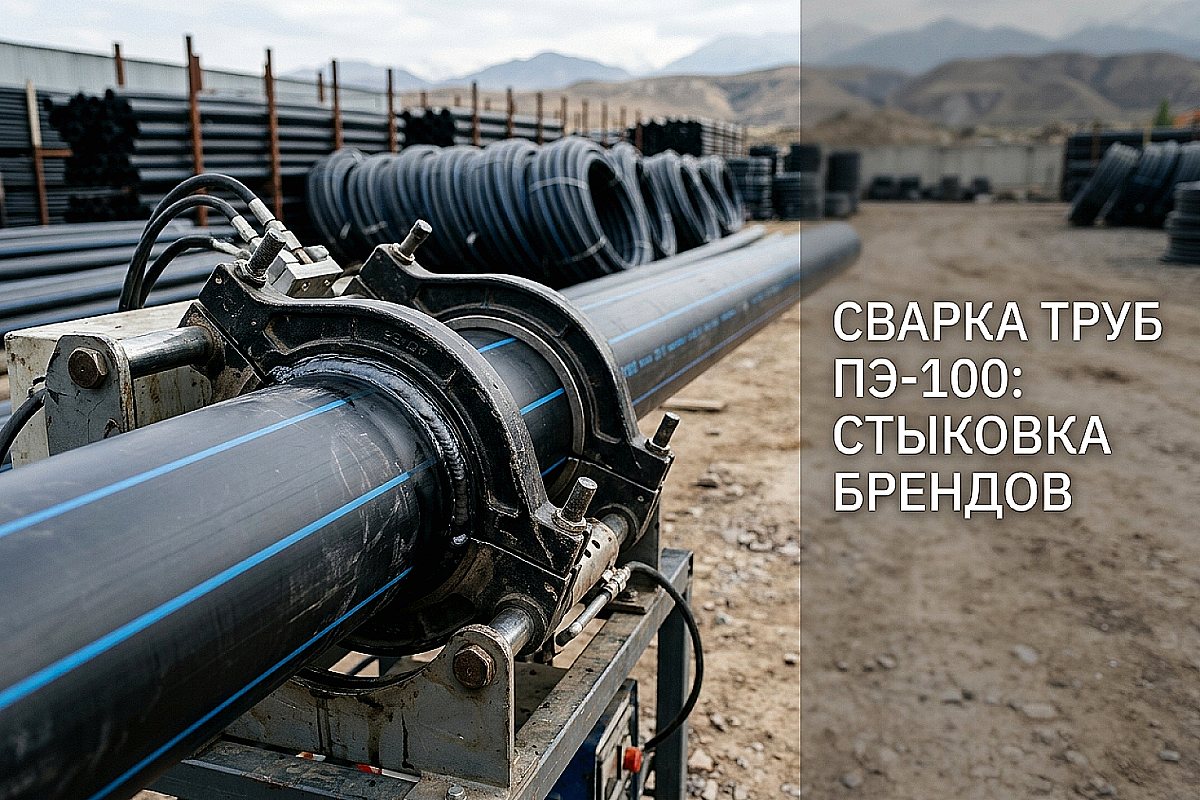
Также стоит учитывать износ сварочного оборудования. Современные аппараты с протоколированием позволяют задать параметры сварки вручную. Если вы варите трубы разных брендов, время прогрева (фаза 2) может потребовать корректировки в сторону увеличения, чтобы обеспечить достаточный прогрев более тугоплавкого материала.
Итог: правила безопасной стыковки
Можно ли варить трубы ПЭ-100 разных производителей? Да, технически это возможно и часто практикуется, но требует повышенного контроля. Если ситуация вынуждает вас мешать бренды, придерживайтесь следующих правил: во-первых, убедитесь в полной идентичности SDR; во-вторых, проверьте ПТР в паспортах качества (допуск по группе ПТР); в-третьих, используйте электросварные муфты вместо стыковой сварки для критически важных узлов. Муфтовое соединение с закладными нагревателями менее чувствительно к разнице в текучести расплава, так как обеспечивает большую площадь контакта и контролируемое давление в зоне сварки.
Для снабженца лучший способ избежать головной боли — это закупка всего объема трубы и фитингов в одном месте. Склад в Алматы компании АТЛАНТ МАРКЕТ обеспечивает наличие широкого сортамента труб ПЭ-100 SDR 11, 13.6, 17 и 21 от проверенных заводов, что гарантирует однородность материалов на всем протяжении вашей магистрали. Доставка по Казахстану и резка в размер позволяют укомплектовать объект «под ключ» без необходимости искать остатки у разных поставщиков.
Можно ли сваривать ПЭ-80 и ПЭ-100 встык?
Нет, стыковая сварка ПЭ-80 и ПЭ-100 напрямую запрещена. У этих материалов разная плотность и температура плавления. Соединение допускается только через электросварные муфты или фланцевые переходы.
Как проверить совместимость труб по паспорту качества?
Найдите в паспорте графу «Показатель текучести расплава» (ПТР). Если значения обеих труб находятся в диапазоне 0,2–1,0 г/10 мин (при 190°C и 5 кг), они относятся к одной группе и совместимы для сварки.
Что делать, если технадзор не принимает стык разных труб?
Необходимо предоставить протоколы лабораторных испытаний контрольных стыков на статический разрыв. Если прочность шва соответствует нормам ГОСТ, отказ в приемке будет необоснованным.