Перегрев зоны загрузки материального цилиндра, температурный дрейф пресс-формы и термическая деградация гидравлического масла в баке термопластавтомата (ТПА) — главные причины брака полимерной продукции (усадочные раковины, коробление, облой) и аварийной остановки цехов литья пластмасс в Алматы и Алматинской области. На предприятиях по производству полимерных труб, упаковки, ПЭТ-преформ и автокомпонентов в Каскелене и Талгаре литьевые и экструзионные машины работают в круглосуточном непрерывном цикле, выделяя колоссальные объемы избыточного тепла в замкнутый объем цеха.
Попытка смонтировать распределительные контуры охлаждения из тонкостенного полипропилена (PPR) или металлопластиковых труб вблизи технологических узлов ТПА неизбежно приводит к авариям: лучистое тепло от нагревателей цилиндра (до +250…+350 °C) вызывает пластическое размягчение и провисание полимеров, а циклическое включение электромагнитных клапанов термостатирования пресс-форм порождает гидроудары, срывающие компрессионные фитинги. Стальная оцинкованная водогазопроводная труба (ВГП) по ГОСТ 3262-75 выступает безальтернативным конструкционным материалом для жесткой цеховой разводки технологической воды, гарантируя механическую стойкость к ударам цехового транспорта, пожарную безопасность и устойчивость к вибрациям при смыкании коленно-рычажных механизмов.
Тепловой баланс ТПА и экструдеров: распределение тепловой нагрузки по контурам
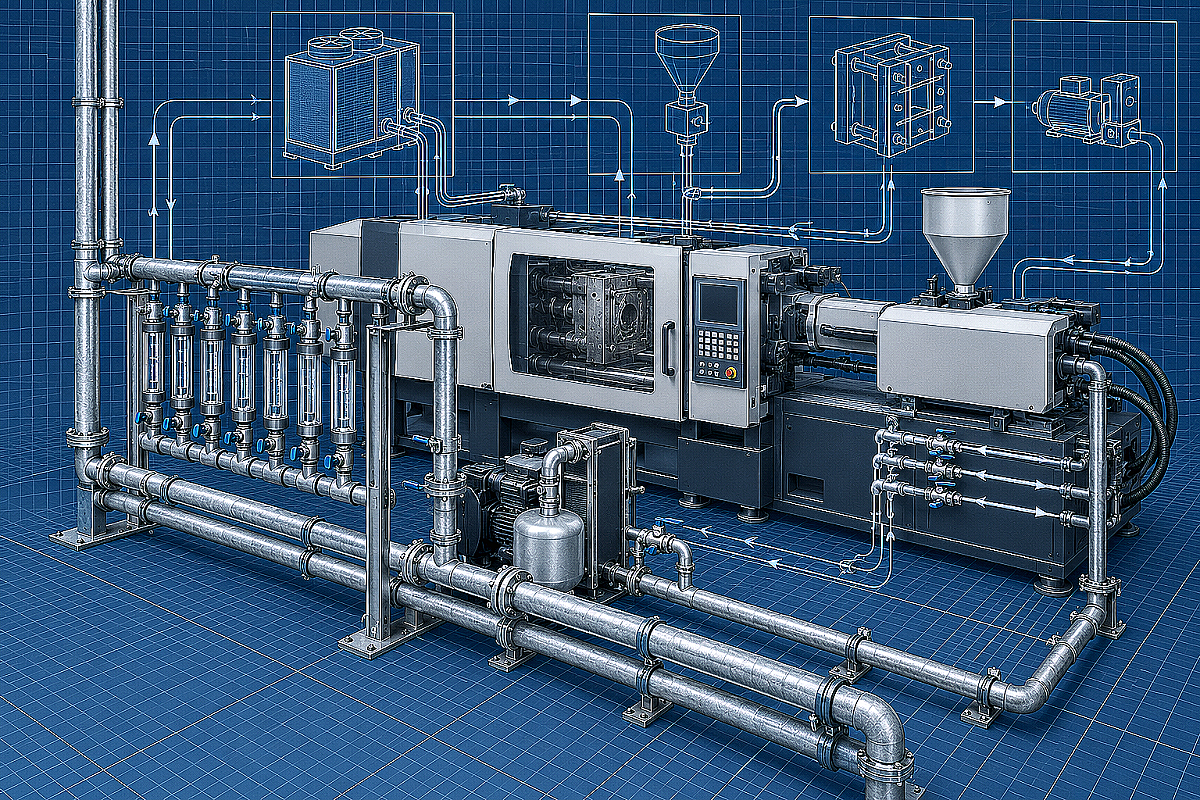
Корректный подбор сортамента трубного проката начинается с разделения системы водяного охлаждения литьевой машины на три независимых технологических контура, каждый из которых требует индивидуального температурного и гидравлического режима:
- Контур охлаждения гидравлического масла: маслоохладитель гидросистемы ТПА требует постоянного поддержания температуры масла в диапазоне +40…+45 °C. Перегрев масла свыше +55 °C снижает его вязкость, ускоряет износ аксиально-поршневых насосов и разрушает уплотнительные манжеты гидроцилиндров смыкания;
- Контур охлаждения зоны загрузки (бункера) материального цилиндра: рубашка охлаждения под бункером предотвращает преждевременное плавление и слипание полимерных гранул (ПЭ, ПП, ПА, ПК) на шнеке, требуя подачи оборотной воды с температурой +20…+30 °C;
- Контур термостатирования и охлаждения пресс-формы (или калибратора экструдера): требует подачи захоложенной воды от чиллера с температурой +8…+15 °C под давлением до 0,4–0,6 МПа для быстрой кристаллизации отливки и сокращения времени рабочего цикла.
Для понимания требуемых характеристик металла закупщику важно учитывать, какая классификация толщины стенки труб ВГП регламентирована стандартами: обыкновенная серия со стенкой 2,8–3,5 мм оптимальна для межцеховых распределительных коллекторов, а усиленная серия (3,2–4,5 мм) применяется в зонах непосредственного подключения насосных станций высокого давления.
Гидравлический расчет диаметров труб ВГП: скорости потока и исключение перегрева
Главная ошибка при обвязке цеха литья пластмасс — заужение проходного сечения магистральных гребенок. Если скорость движения воды в трубе превышает 1,5–1,8 м/с, резко возрастает динамическое сопротивление контура, насос чиллера не развивает расчетную производительность, а дальние станки в цеховой линии испытывают температурное голодание.
Для исключения турбулентного шума, кавитации и образования застойных зон диаметр стального трубопровода рассчитывается по формуле расхода с учетом допустимой скорости потока:
d = √( (4 · Q) / (π · v) )где Q — расчетный объемный расход технологической воды (м³/с), v — оптимальная скорость потока (для всасывающих и напорных распределительных линий принимается в диапазоне 0,8–1,2 м/с). В таблице приведены нормативные параметры подбора оцинкованных труб ВГП по ГОСТ 3262-75 под суммарную холодильную мощность обслуживаемой группы станков:
| Условный проход трубы (Ду / DN) | Наружный диаметр × толщина стенки, мм | Максимальный рекомендуемый расход воды, м³/ч | Обслуживаемая холодопроизводительность ТПА, кВт | Основная зона применения в цехе |
|---|---|---|---|---|
| Ду 20 (3/4") | 26,8 × 2,8 | 1,2–1,8 | до 15–25 | Индивидуальный подвод к зоне загрузки или маслоохладителю ТПА |
| Ду 25 (1") | 33,5 × 3,2 | 2,2–3,5 | до 30–50 | Питание термостата пресс-формы, подключение ТПА до 150 тонн смыкания |
| Ду 32 (1 1/4") | 42,3 × 3,2 | 4,0–6,0 | до 60–90 | Групповая подводка к машинам среднего класса (200–350 тонн) |
| Ду 40 (1 1/2") | 48,0 × 3,5 | 7,0–10,5 | до 100–150 | Цеховой распределительный контур на 2–3 средних термопластавтомата |
| Ду 50 (2") | 60,0 × 3,5 | 12,0–18,0 | до 180–280 | Главная напорная магистраль от насосной станции чиллера или градирни |
При комплектации крупного производства главные трассы оборотного охлаждения связываются с внешними контурами, для чего выполняется профессиональная обвязка промышленных градирен и центральных фреоновых охладителей. На складах компании ATLANT MARKET в Алматы всегда представлен полный сортамент стальных оцинкованных и черных труб ВГП по ГОСТ 3262-75, доступных к отгрузке и нарезке в проектный размер с оперативной доставкой по всему Казахстану.
Распределительные гребенки и балансировка подачи воды на пресс-формы
Подача охлаждающей жидкости непосредственно на пуансон и матрицу пресс-формы осуществляется через многоканальные распределительные гребенки (ротаметры). Изготовление корпуса гребенки из стальной трубы ВГП диаметром Ду 40 или Ду 50 обеспечивает необходимый объемный демпфер, сглаживающий колебания давления при переключении термостатов.
Для безаварийной эксплуатации формообразующей оснастки при монтаже гребенок соблюдаются следующие технические правила:
- Соотношение сечений: площадь поперечного сечения корпуса распределительной гребенки должна быть не менее чем на 20–30% больше суммарной площади сечений всех одновременно работающих отводящих штуцеров;
- Установка балансировочно-измерительной арматуры: на каждый контур охлаждения пресс-формы устанавливается визуальный ротаметр с регулятором протока и манометром для оперативного контроля расхода в литрах в минуту;
- Байпасный перепускной клапан: между напорным и обратным коллектором ТПА монтируется регулируемый дифференциальный перепускной клапан, защищающий насос от работы «на закрытую задвижку» при одновременном перекрытии всех каналов формы.
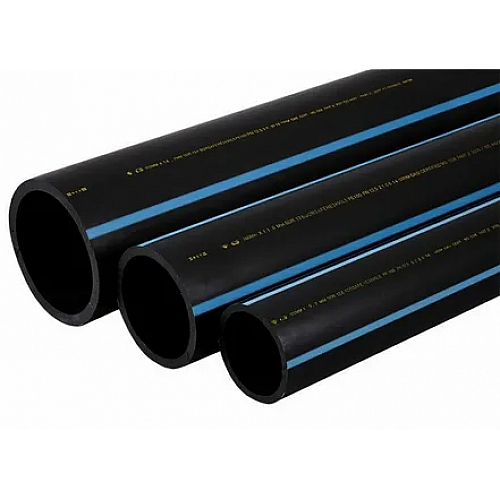
В технологических схемах, где требуется сочетание пластиковых подземных магистралей с цеховой стальной разводкой, широко применяются трубы для контуров холодоснабжения на основе полиэтилена с переходом на металл через фланцевые узлы.
Защита от накипи, коррозии и тонкая фильтрация оборотной воды
Высокая жесткость воды из скважин и предгорных источников Алматинского региона приводит к интенсивному отложению карбонатной накипи в узких каналах охлаждения пресс-форм (диаметром 6–10 мм) и теплообменниках ТПА при нагреве воды выше +40 °C. Слой накипи толщиной всего 0,5 мм снижает коэффициент теплопередачи на 30–40%, что ведет к перегреву гидравлики и увеличению цикла литья на 5–10 секунд.
Для защиты технологического оборудования в замкнутую систему охлаждения внедряется комплекс фильтрации и водоподготовки:
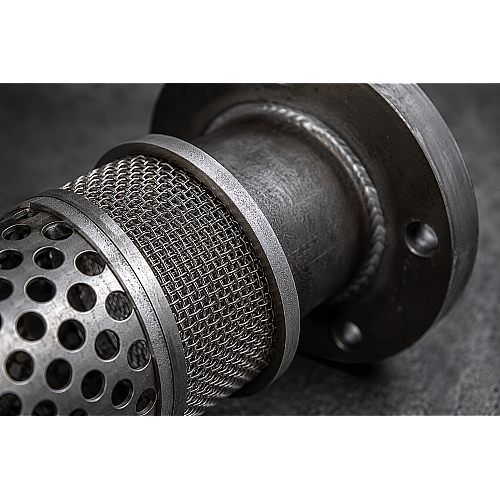
- Механическая очистка от шлама: на входе в каждую литьевую машину обязательна установка сетчатых грязевиков или фланцевых Y-образных фильтров с размером ячейки не более 300–500 мкм;
- Тонкая микрофильтрация каналов пресс-форм: установка картриджных фильтров с сеткой 100 мкм на линии подачи захоложенной воды к быстроразъемным соединениям (БРС);
- Ингибиторная водоподготовка: автоматическое дозирование фосфонатных или силикатных ингибиторов коррозии и накипеобразования в буферную емкость оборотного контура для поддержания pH в пределах 7,5–8,5.
Ошибки монтажа и правила подключения гибких рукавов к стальной магистрали
Подвижные плиты смыкания ТПА совершают миллионы циклов перемещения в год, что требует виброразвязки стальной магистрали и подвижной части станка. Жесткое крепление металлической трубы непосредственно к подвижной плите категорически запрещено — соединение выполняется исключительно через гибкие термостойкие рукава высокого давления (РВД) с защитой от перекручивания.
Типичные ошибки при обустройстве цеховой разводки технологической воды:
- Монтаж «глухих» тупиковых участков: горизонтальные плети без концевых дренажных кранов накапливают илистый осадок и бактериальную слизь в периоды технологических пауз;
- Отсутствие запорной арматуры на ответвлениях: невозможность отключить отдельный ТПА для смены оснастки без остановки циркуляции всего цеха;
- Применение неоцинкованного проката на чиллерных контурах: открытый контакт кислорода с черной сталью в расширительных баках вызывает залповое образование хлопьев ржавчины, блокирующих соленоидные клапаны.
Итог
Качественный монтаж системы водяного охлаждения термопластавтоматов и экструдеров на базе оцинкованных стальных труб ВГП по ГОСТ 3262-75 исключает внеплановые простои перерабатывающих производств в Казахстане. Грамотный гидравлический расчет диаметров Ду 20–50, балансировка распределительных гребенок и эффективная фильтрация теплоносителя гарантируют стабильность литьевого цикла, сохранность дорогостоящих пресс-форм и долговечность гидравлических узлов промышленного оборудования.
Часто задаваемые вопросы
Почему для обвязки ТПА выбирают оцинкованную трубу ВГП, а не полипропилен?
В зонах непосредственной близости к нагревателям материального цилиндра температура воздуха может превышать допустимые пределы для полимеров. Кроме того, оцинкованная стальная труба ВГП по ГОСТ 3262-75 обладает нулевым линейным расширением при скачках температуры, не боится механических ударов пресс-формами или погрузчиками и гарантированно выдерживает гидравлические удары при срабатывании соленоидов пресс-формы.
Как защитить оцинкованный слой трубы ВГП при сборке цеховой магистрали?
Сборку технологических коллекторов рекомендуется выполнять на резьбовых соединениях с применением трубных уплотнителей либо на грувлочных (пазовых) муфтах. При необходимости дуговой сварки зона шва должна быть предварительно зачищена от цинка механическим способом, а после завершения сварочных работ внутренний и внешний грат пассивируется с нанесением цинконаполненного грунта с содержанием цинка не менее 90%.
Какой минимальный диаметр трубы ВГП необходим для подключения стандартного ТПА?
Для малотоннажных ТПА (усилие смыкания 50–120 тонн) подводящая линия выполняется трубой Ду 20 или Ду 25. Для машин среднего класса (150–350 тонн) требуется подвод магистрали Ду 32 или Ду 40, а для крупногабаритных машин и высокоскоростных экструзионных линий применяются трубы Ду 50 с фланцевыми переходами на распределительные гребенки.