
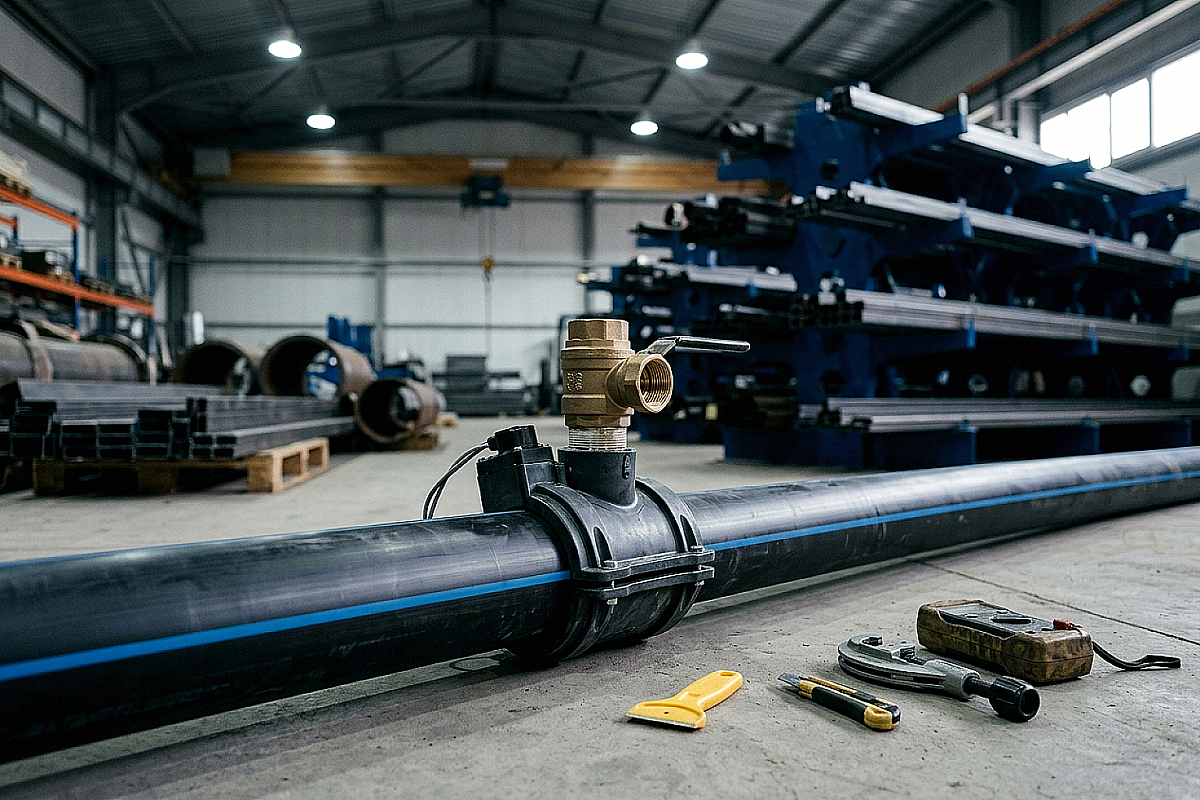
Подключение к действующей водопроводной сети в Алматы и других регионах Казахстана — это ежедневная задача для строительных и коммунальных бригад. Основная сложность заключается в необходимости врезки без прекращения подачи воды потребителям. Использование труб ПЭ-100 (полиэтилен низкого давления) позволяет применять современные методы врезки под давлением, которые значительно быстрее и чище традиционной сварки стальных труб. Однако надежность такого узла напрямую зависит от правильного подбора соединительного элемента — седёлки (или седелки).
Механические седёлки vs электросварные: что выбрать снабженцу?
На рынке Казахстана представлены два основных типа устройств для врезки в ПНД трубы: механические зажимные седёлки и электросварные седёлки (патрубки-накладки). Механические модели представляют собой хомут из двух частей, стягиваемых болтами, с резиновым уплотнением в месте прилегания к трубе. Это бюджетное и быстрое решение, которое идеально подходит для частного сектора и сетей с рабочим давлением до 10 бар (PN10).
Электросварные седёлки — это профессиональное решение для магистральных трубопроводов. Они привариваются к поверхности трубы ПЭ-100 с помощью электромуфтового сварочного аппарата. После сварки седёлка и труба становятся единым монолитом, что исключает протечки из-за старения резины или вибрации грунта. В условиях Алматы, где сейсмическая активность требует повышенной надежности соединений, профессионалы АТЛАНТ МАРКЕТ рекомендуют использовать электросварные модели для всех объектов с давлением PN16 и выше.
При выборе седёлки важно учитывать показатель SDR трубы. Механические хомуты более универсальны, в то время как электросварные должны строго соответствовать параметрам свариваемости материала трубы. Несоответствие марки полиэтилена может привести к «холодной» сварке, которая не выдержит гидроудара.
Технология врезки под давлением: пошаговый алгоритм
Процесс врезки без отключения воды требует использования специализированного запорного узла и фрезы. Сначала поверхность трубы в месте монтажа тщательно очищается от грязи и обезжиривается. Если используется электросварная седёлка, верхний слой полиэтилена (оксидный слой) обязательно снимается скребком на глубину 0,1–0,2 мм.
После установки седёлки и её надежной фиксации (болтами или сваркой), на выходной патрубок монтируется запорная арматура — обычно это шаровой кран или задвижка. Именно через открытый кран внутрь вводится сверлильное устройство с корончатой фрезой. Фреза прорезает стенку трубы ПЭ-100, при этом давление воды выталкивает стружку наружу, а специальный механизм удерживает вырезанный сегмент пластика (так называемый «пятак»), не давая ему упасть внутрь магистрали.
Завершающим этапом является извлечение фрезы за пределы запорного органа и закрытие крана. После этого к крану подключается новая ветка трубопровода. Такой метод позволяет сэкономить десятки часов на опорожнении и последующем заполнении системы, что особенно критично для городских сетей Алматы.
Сравнение характеристик узлов врезки для труб ПЭ-100
| Параметр | Механическая седёлка (хомут) | Электросварная седёлка (накладка) |
|---|---|---|
| Макс. давление | до 10–12.5 бар (PN10-12.5) | до 16–25 бар (PN16-25) |
| Сложность монтажа | Низкая (нужен только гаечный ключ) | Средняя (нужен аппарат для сварки ПНД) |
| Срок службы узла | 15–20 лет (ограничен резиной) | 50+ лет (срок службы самой трубы) |
| Устойчивость к смещению | Средняя | Абсолютная (монолитное соединение) |
| Применение в Алматы | ИЖС, дачные массивы, полив | Магистрали, городские сети, промзоны |
Типичные ошибки при монтаже седелок на ПНД трубы
Одной из самых частых ошибок снабженцев при закупке является игнорирование допусков по внешнему диаметру трубы. Бюджетные трубы ПЭ-100 с нарушением геометрии (овальностью) могут не обеспечить плотного прилегания механической седёлки, что приведет к течи. Перед установкой необходимо замерить диаметр в нескольких точках и, при необходимости, использовать выравнивающие зажимы.
Вторая ошибка — перетяжка болтов на пластиковых хомутах. Корпус седёлки из полипропилена может треснуть под избыточным усилием, особенно при низких температурах воздуха. В условиях резко континентального климата Казахстана монтаж лучше проводить в теплое время суток или предварительно прогревать узел врезки в палатке.
Третья проблема касается электросварных моделей: несоблюдение времени остывания. Спешка при врезке, когда сверление начинают сразу после завершения цикла сварки, приводит к деформации еще мягкого полиэтилена. Узел теряет герметичность, и исправить такой брак без вырезания участка трубы практически невозможно. На складах АТЛАНТ МАРКЕТ в Алматы и Каскелене мы всегда консультируем клиентов по техническим картам сварки для каждой партии фитингов.
Итог: Что выбрать для надежной врезки?
Для надежного подключения к сетям водоснабжения в Казахстане выбор между механикой и сваркой должен основываться на ответственности объекта. Если вы подключаете частный дом в Каскелене или Талдыкоргане к поселковому водопроводу с небольшим давлением — качественной механической седёлки будет достаточно. Однако для городских коммуникаций Алматы, особенно в предгорных районах с высоким давлением в системе, безальтернативным вариантом остается электросварная седёлка.
Правильный подбор комплектующих — это половина успеха. Обращаясь в АТЛАНТ МАРКЕТ, вы получаете не только трубы ПЭ-100, соответствующие ГОСТ 18599-2001, но и полный комплект запорной арматуры и фитингов для врезки любой сложности с доставкой на объект.
Можно ли использовать механическую седёлку для газовой трубы ПЭ-100?
Категорически нет. Согласно строительным нормам Казахстана, для газопроводов из ПНД допускается использование только неразъемных соединений, выполненных методом электрофузионной сварки. Любые резиновые уплотнения в газовых сетях недопустимы из-за риска утечки при старении материала.
На каком расстоянии от сварного шва трубы можно делать врезку?
Рекомендуется выдерживать расстояние не менее трех диаметров трубы от любого стыкового шва или электросварной муфты. Это необходимо для исключения наложения термических напряжений в теле полиэтилена и предотвращения деформации шва при сверлении.
Нужно ли промывать узел после врезки?
Да, обязательно. После завершения прокола рекомендуется слить небольшое количество воды через запорный кран новой ветки в дренаж, чтобы удалить остатки полиэтиленовой стружки, которая могла попасть в патрубок. Это защитит ваши счетчики и фильтры от засорения.