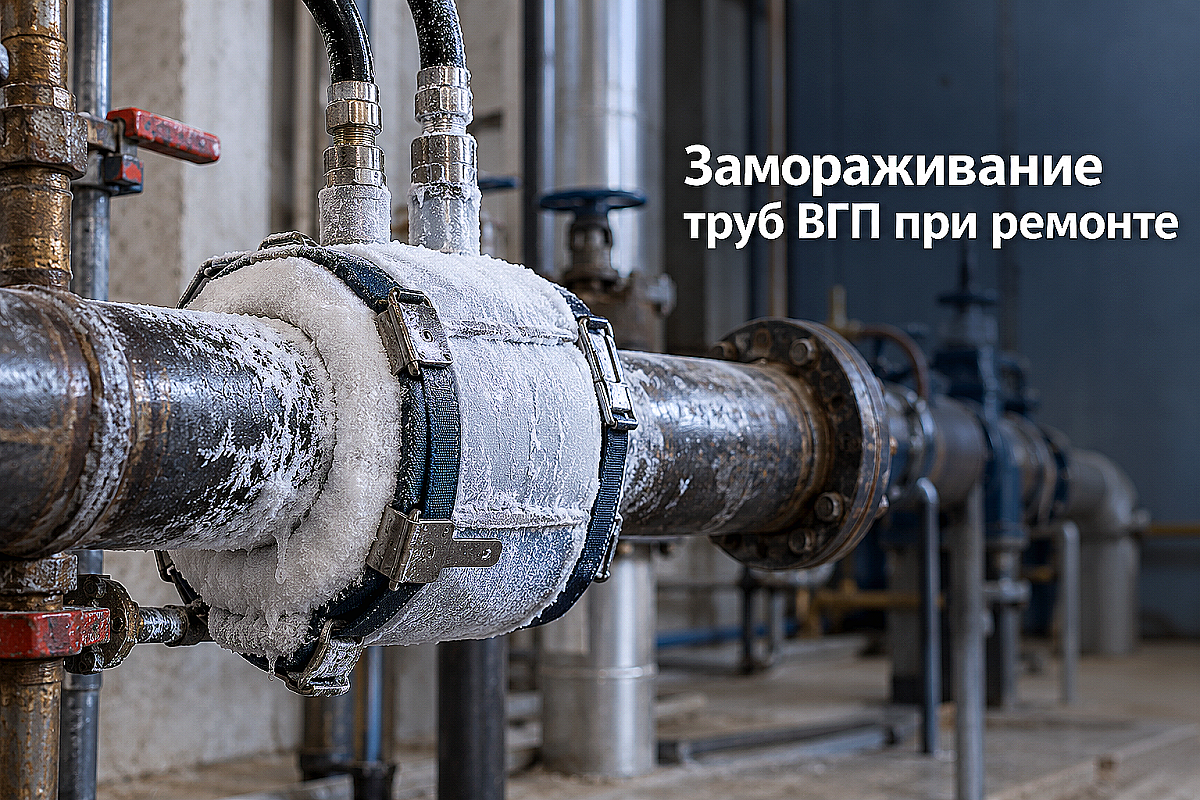
Аварийная замена запорного вентиля, устранение свища или врезка нового радиатора в действующий контур отопления в многоквартирных домах и бизнес-центрах Алматы в зимний период часто превращается в организационную проблему. Полный слив воды из стояка или магистрали приводит к завоздушиванию всей ветки, риску разморозки соседних помещений при сильном морозе и финансовым потерям из-за простоя объекта. Локальное замораживание стальной трубы ВГП позволяет сформировать герметичную ледяную пробку внутри действующего трубопровода Ду 15–50 и выполнить необходимые работы без отключения всего здания от теплоснабжения.
Метод основан на контролируемом охлаждении участка трубы с помощью сжиженного углекислого газа (CO2), жидкого азота или электрических холодильных агрегатов. Однако применение этой технологии на стальных водогазопроводных трубах требует четкого соблюдения допусков по давлению, толщине стенки и расстояния до места проведения сварочных работ.
Физика процесса и механическая стойкость труб ВГП по ГОСТ 3262-75
Главный опасение прорабов при замораживании воды в трубопроводе — риск разрыва стальной стенки из-за расширения льда. Известно, что при переходе из жидкого состояния в твердое объем воды увеличивается примерно на 9%. Однако в закрытом отрезке трубы ВГП кристаллизация происходит неравномерно, а нарастание ледяной корки идет от внутренних стенок к центру потока.
При образовании ледяной пробки вытесняемый объем незамерзшей воды уходит вдоль оси трубы в открытые участки контура. Радиальное расширение льда компенсируется упругой деформацией стали. Стальная водогазопроводная труба по ГОСТ 3262-75 из углеродистой стали марок Ст3пс или Сталь 10 обладает превосходной пластичностью и пределом текучести не менее 215 МПа. Толщина стенки трубы ВГП обыкновенной серии (от 2.8 мм для Ду 20 до 3.5 мм для Ду 50) с запасом выдерживает возникающие кольцевые напряжения, если соблюдены ограничения по внутреннему гидростатическому давлению.
Надежное удержание ледяного замка гарантируется при рабочем давлении в системе до 16–25 бар. Ледяная пробка длиной от 2 до 3 диаметров трубы способна выдерживать выталкивающее усилие гидравлического давления до 30–40 атмосфер за счет эффекта расклинивания и сил трения о внутреннюю поверхность металла.
Технологический регламент заморозки: от подготовки поверхности до оттаивания
Для безаварийного создания ледяного блока на действующих сетях водоснабжения и отопления в Алматы необходимо выполнять работы в строгой последовательности:
- Подготовка поверхности. Участок трубы ВГП очищается от старой краски, битума и изолирующих слоев до чистого металла. Ржавчина и окалина снижают коэффициенты теплопередачи, что затягивает время заморозки.
- Остановка циркуляции. Замораживание возможно только при нулевой скорости потока воды (0 м/с). Перед установкой замораживающих манжет циркуляционные насосы отключаются, а запорные краны на ветке перекрываются.
- Монтаж замораживающих рубашек. На трубу монтируются герметичные манжеты. Расстояние от манжеты до ближайшего фасонного элемента или сварного шва должно составлять не менее 100 мм.
- Подача хладагента и контроль температуры. При использовании углекислоты сжиженный газ подается из баллона с сифонной трубкой. При испарении жидкой фазы образуется сухой лед с температурой -78.5 °C. Время полного замерзания трубы Ду 25 составляет около 5–7 минут, трубы Ду 50 — от 12 до 15 минут.
- Проведение ремонтных работ. После образования пробки демонтируется поврежденный участок или заменяется арматура. Для подключения резьбовых узлов используется надежное резьбовое соединение труб ВГП с применением анаэробных гелей или льняной пряди с пастой.
- Контролируемое оттаивание. По окончании работ замораживающие манжеты снимаются. Труба оттаивает естественным путем под воздействием комнатного воздуха. Запрещается интенсивно разогревать замороженный участок открытым пламенем газовой горелки.
Сравнительный разбор оборудования и хладагентов для заморозки труб
В строительно-монтажной практике Казахстана применяются три основных метода создания локальных ледяных пробок на стальных трубопроводах. Выбор технологии зависит от диаметра трубы ВГП, доступности расходных материалов и условий на объекте.
| Параметр сравнения | Углекислота (CO2 в баллонах) | Жидкий азот (N2) | Электрические замораживатели |
|---|---|---|---|
| Рабочая температура хладагента | -78.5 °C | -196 °C | -30 °C ... -35 °C |
| Время создания пробки (Ду 25) | 5–7 минут | 2–3 минуты | 15–25 минут |
| Диапазон диаметров труб ВГП | Ду 15 – Ду 50 (до 2 дюймов) | Ду 15 – Ду 150+ | Ду 15 – Ду 50 |
| Автономность от электросети | 100% автономно | 100% автономно | Требуется сеть 220 В |
| Потребность в вентиляции | Высокая (риск скопления CO2) | Очень высокая | Не требуется |
| Относительная стоимость выезда | Низкая | Высокая | Минимальная (без расходников) |
Электрические замораживатели с замкнутым фреоновым контуром оптимальны для работы в закрытых подвалах и квартирах Алматы, где затруднено проветривание. Углекислотные установки незаменимы при срочном аварийном выезде на объекты, где нет доступа к электроэнергии.
Ограничения по сварке и противопожарной безопасности
При выполнении ремонтных работ с помощью сварки рядом с замороженным участком следует строго соблюдать температурный барьер. Высокая теплопроводность стали приводит к тому, что тепло от сварочной дуги быстро передается по стенке трубы ВГП к ледяной пробке, вызывая ее подтаивание и срыв под давлением воды.
Минимальное расстояние от края замораживающей манжеты до точки сварки должно составлять не менее 150–200 мм (или 4 диаметра трубы). Участок между местом сварки и ледяным замком рекомендуется непрерывно охлаждать мокрой ветошью. Перед пуском давления на отремонтированном участке проводятся гидравлические испытания и опрессовка труб ВГП для подтверждения герметичности выполненных стыков.
Также при входном контроле закупаемого металлопроката закупщикам необходимо проверять заводскую маркировку и фактическую толщину стенки трубы ВГП по ГОСТ 3262-75. Запрещается замораживать тонкостенные отбракованные трубы со сквозными язвами коррозии, а также чугунные фасонные детали, обладающие высокой хрупкостью при отрицательных температурах.
При комплектации строительных объектов качественным трубным прокатом специалисты компании ATLANT MARKET рекомендуют выбирать сертифицированные стальные трубы ВГП обыкновенной и усиленной серий с отгрузкой со склада в Алматы и оперативной доставкой по Алматинской области, Каскелену и Талдыкоргану.
Часто задаваемые вопросы (FAQ)
Безопасно ли замораживать стальные трубы ВГП с толщиной стенки 2.8–3.5 мм?
Да, стальные водогазопроводные трубы по ГОСТ 3262-75 изготавливаются из пластичных углеродистых сталей (Ст3пс, Сталь 10, Сталь 20). При замораживании стояка избыточный объем вытесняемой воды уходит вдоль оси трубопровода, а радиальное давление льда не превышает упругих пределов качественной стали.
Можно ли выполнять сварку нового патрубка рядом с замороженным участком?
Сварка допускается на расстоянии не менее 150–200 мм от края замораживающей манжеты. Отрезок трубы между местом сварки и пробкой необходимо обкладывать мокрой тканью для предотвращения передачи тепла по стенкам металла и подтаивания ледяного затвора.
Почему нельзя замораживать трубу при минимальном протоке воды?
Любое движение жидкости (даже проток 0.05 м/с) непрерывно подносит тепло к зоне охлаждения и смывает первые кристаллы льда. Для успешного формирования ледяной пробки вода внутри трубы должна находиться в абсолютно статичном состоянии.
Итог
Локальное замораживание стальных водогазопроводных труб ВГП Ду 15–50 — это эффективный метод проведения аварийных и плановых ремонтных работ на действующих сетях отопления и водоснабжения без отключения и слива магистралей. Соблюдение нормативных расстояний при сварке, контроль статического состояния воды и применение сертифицированных труб по ГОСТ 3262-75 гарантируют 100% безопасность ремонта и сохранность инженерной инфраструктуры здания.