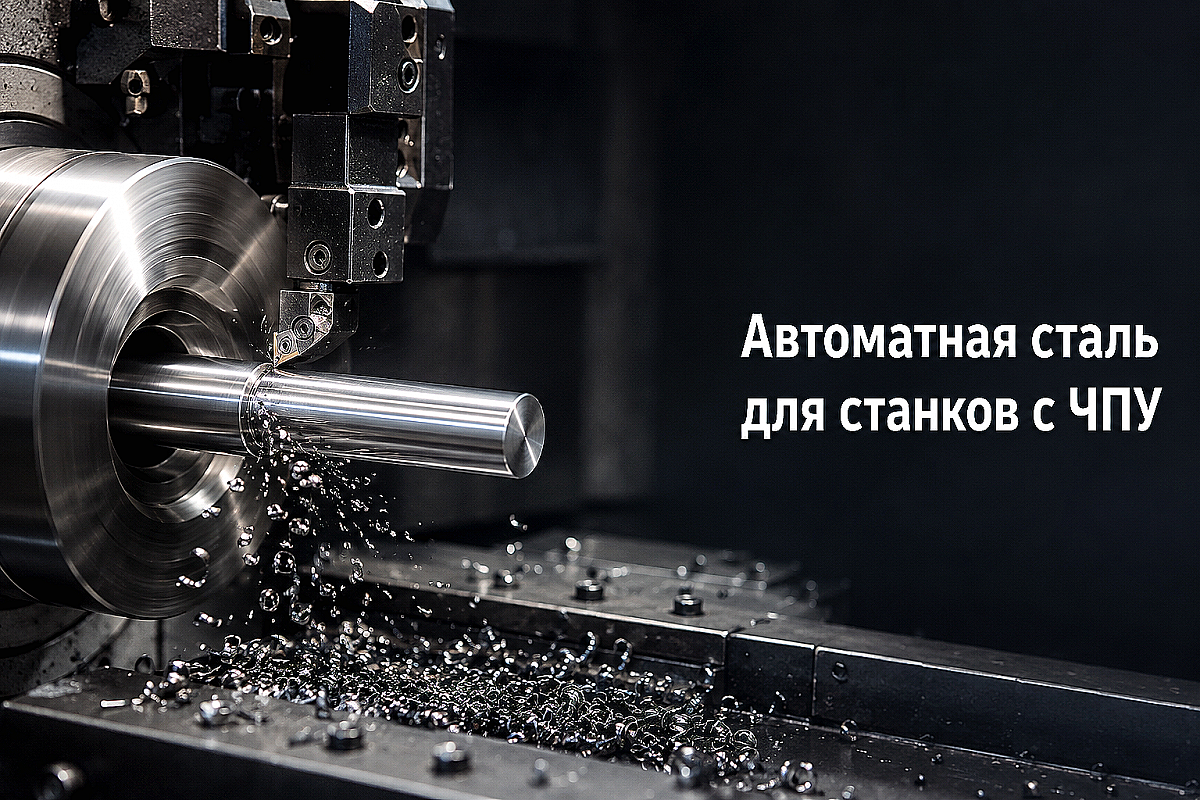
При серийном токарном производстве метизов, штуцеров высокого давления, гидравлических переходников и втулок на станках-автоматах и обрабатывающих центрах с ЧПУ в цехах Алматы ключевой проблемой становится сливная стружка и катастрофический износ режущих пластин. Попытка точить детали крупными партиями из рядовой углеродистой стали Ст3пс или конструкционного круга Ст45 приводит к наматыванию длинной вязкой стружки на шпиндель, образованию задиров на резьбе и частым аварийным остановкам оборудования.
Автоматная конструкционная сталь повышенной и высокой обрабатываемости резанием по ГОСТ 1414-75 (марки А12, АС14, А20, А30, А40Г, АС35Г2) специально разработана для решения этой задачи. За счет контролируемого микролегирования серой, фосфором и свинцом такой прокат обеспечивает легкое скалывание элементной сыпучей стружки, увеличивает стойкость твердосплавного инструмента в 2,5–4 раза и позволяет поднять скорость резания на 30–50%.
Механика легкого резания: как сера, фосфор и свинец влияют на стружкообразование
Обычные конструкционные стали при резании образуют непрерывную ленточную стружку, которая забивает рабочую зону станка, царапает обработанную поверхность и вызывает локальный перегрев вершины резца выше 800 °C. Автоматные стали ведут себя принципиально иначе благодаря включениям специальных фаз-стружколомателей.
Сера в автоматных сталях содержится в концентрациях 0,08–0,30%, что в 6–8 раз выше, чем в стандартных марках. Соединяясь с марганцем, она образует сульфиды марганца (MnS), вытянутые в виде пластичных волокон вдоль направления прокатки прутка. В процессе резания сульфидные строчки работают как внутренние концентраторы напряжений: стружка непрерывно надламывается и крошится на мелкие сегменты длиной 2–5 мм.
Дополнительно сульфиды MnS выполняют роль твердой смазки в зоне контакта стружки с передней гранью резца. Это снижает коэффициент трения, уменьшает усилие резания на 20–25% и предотвращает появление нароста на режущей кромке, обеспечивая класс шероховатости Ra 1,25–2,5 мкм сразу после чистового прохода.
В свинцовосодержащих марках (группа «АС») в состав вводится 0,15–0,30% свинца (Pb). Свинец не растворяется в кристаллической решетке железа и распределяется в объеме металла в виде субмикроскопических капель. При температуре резания свыше 327 °C свинец локально оплавляется, образуя жидкую смазочную микропленку между стружкой и инструментом, что снижает износ пластин и дает возможность развивать скорость резания до 140–180 м/мин.
Сортамент и марки автоматных сталей по ГОСТ 1414-75: от А12 до АС35Г2
ГОСТ 1414-75 подразделяет автоматный прокат на две ключевые категории: сернистые стали (серия «А») и свинцовосодержащие стали повышенной обрабатываемости (серия «АС»). Выбор конкретной марки зависит от требований к прочности детали и необходимости последующей термообработки.
- А12: Низкоуглеродистая сталь (0,08–0,16% C) с высоким содержанием серы (0,08–0,20%) и фосфора (0,08–0,15%). Базовая марка для ненагруженных деталей массового производства: болты, гайки, винты, шпильки, штуцеры, резьбовые пробки. Не подвергается объемной закалке, но при необходимости поверхностного упрочнения отлично цементируется и цианируется на глубину 0,5–1,0 мм.
- АС14: Автоматная низкоуглеродистая сталь, легированная свинцом (0,15–0,30% Pb). Обладает наивысшей обрабатываемостью среди всех марок черного металлопроката, позволяя получать идеальную резьбу и чистоту поверхности, сопоставимую с обработкой автоматного латунного прутка ЛС59-1. Используется для прецизионных фитингов топливной аппаратуры, гидравлических штуцеров и мелких деталей приборостроения.
- А20: Сталь с содержанием углерода 0,15–0,25%. Обладает повышенным пределом прочности по сравнению с А12 при сохранении короткой стружки. Применяется для валиков, осей, тяг и пальцев, испытывающих умеренные механические нагрузки.
- А30: Среднеуглеродистая автоматная сталь (0,27–0,35% C). Подходит для деталей, требующих повышенной прочности сердцевины без сложной термической обработки: втулки, рычаги, зубчатые секторы, нагруженный крепеж сельхозтехники.
- А40Г: Марганцовистая высокопрочная автоматная сталь (0,37–0,45% C, 1,20–1,55% Mn). Подвергается объемной закалке с отпуском (улучшению) до твердости 28–34 HRC или поверхностной закалке ТВЧ. Применяется для ответственных шлицевых валов, ходовых винтов, осей и высокопрочных шпилек класса прочности 8.8 и 10.9.
- АС35Г2: Легированная свинцом марганцовистая сталь (0,32–0,40% C, 1,20–1,60% Mn, 0,15–0,30% Pb). Сочетает высочайшую прочность закаленной основы с максимальной производительностью станков с ЧПУ при скоростной обработке деталей автомобильной гидравлики и трансмиссий.
Сравнительные характеристики и режимы резания автоматных сталей
Для корректного подбора марки под техническое задание и расчета режимов резания на токарных автоматах с ЧПУ используйте сравнительную таблицу физико-механических свойств по ГОСТ 1414-75:
| Марка стали | Содержание C, % | Легирование (S / P / Pb / Mn) | Временное сопротивление σв, МПа | Относительная скорость резания, % (к стали 45) | Рекомендуемая термообработка | Типовые детали |
|---|---|---|---|---|---|---|
| А12 | 0,08–0,16 | S: 0,08–0,20; P: 0,08–0,15 | 420–540 | 150–170% | Без термообработки / цементация | Болты, гайки, штуцеры, шпильки, ненагруженные втулки |
| АС14 | 0,11–0,18 | S: 0,08–0,20; Pb: 0,15–0,30 | 440–560 | 180–210% | Цементация, карбонитрация | Прецизионные штуцеры, корпуса датчиков, топливные фитинги |
| А20 | 0,15–0,25 | S: 0,08–0,15; P: до 0,06 | 460–590 | 140–150% | Нормализация / цементация | Пальцы, оси, ступенчатые валики, резьбовые переходники |
| А30 | 0,27–0,35 | S: 0,08–0,15; P: до 0,06 | 520–650 | 130–140% | Нормализация / улучшение | Крепеж повышенной прочности, рычаги, вилки, зубчатые колеса |
| А40Г | 0,37–0,45 | S: 0,15–0,30; Mn: 1,20–1,55 | 620–780 | 120–135% | Закалка + отпуск, закалка ТВЧ | Шлицевые валы, высокопрочные шпильки 8.8/10.9, шестерни |
| АС35Г2 | 0,32–0,40 | Pb: 0,15–0,30; Mn: 1,20–1,60 | 650–820 | 150–170% | Закалка + отпуск (улучшение) | Ответственные детали гидроаппаратуры, штоки, муфты |
Ограничения автоматных сталей: свариваемость, ударная вязкость и термообработка
Повышенная обрабатываемость резанием накладывает жесткие физические ограничения на другие технологические свойства проката, о которых обязан помнить главный технолог и снабженец.
Главное ограничение автоматных сталей — принципиальный запрет на классическую сварку. Из-за повышенного содержания серы и свинца в металле шва развивается явление красноломкости. При кристаллизации сварочной ванны легкоплавкие эвтектики сульфидов железа (Fe-FeS с температурой плавления 988 °C) и свинца концентрируются по границам зерен, вызывая мгновенное образование сквозных горячих трещин. Детали из автоматных сталей должны интегрироваться в узлы исключительно через резьбовые соединения, прессовые посадки, завальцовку или штифты.
Второе ограничение касается ударной вязкости и работы при отрицательных температурах. Высокая концентрация фосфора и серы повышает порог хладноломкости феррита. Не рекомендуется использовать низкоуглеродистые марки (А12, АС14) для тонкостенных деталей, работающих в условиях жесткого динамического удара при температурах ниже -25 °C в северных регионах Казахстана.
В отношении термической обработки автоматные стали делятся на две технологические группы. Марки А12 и АС14 не принимают объемную закалку из-за малого процента углерода, однако отлично поддаются химико-термической обработке (цементации с последующей закалкой), формируя твердый износостойкий слой 58–62 HRC при мягкой пластичной сердцевине. Напротив, среднеуглеродистые марки А30, А40Г и АС35Г2 подвергаются стандартной объемной закалке в масле с температуры 830–860 °C с последующим отпуском, что позволяет получать детали с высоким пределом текучести и сопротивлением кручению.
Калиброванный или горячекатаный пруток: требования к точности для станков с ЧПУ
Автоматная сталь поставляется на склад металлопроката в двух видах: горячекатаный сортовой прокат (ГОСТ 2590-2006) и холоднотянутый калиброванный стальной круг (ГОСТ 7417-75) или стальной шестигранник (ГОСТ 8560-78).
Для современных токарных автоматов продольного точения (Swiss-type) и прутковых податчиков (барфидеров) допустимо использовать исключительно калиброванный прокат с квалитетами точности h9, h10 или h11. Горячекатаный пруток имеет допуски по диаметру до ±0,5–0,8 мм, слой окалины и овальность сечения, что приводит к заклиниванию цангового патрона, перекосу прутка в направляющем люнете и быстрому абразивному износу подающих роликов.
Калиброванный автоматный круг имеет идеальную геометрическую цилиндричность, шероховатость поверхности без окалины и стабильный диаметр по всей длине хлыста. Это исключает операцию предварительной обдирки прутка и позволяет загружать 3- и 6-метровые штанги напрямую в автоматические магазины подачи станка.
Чеклист входного контроля автоматного проката при приемке
Чтобы исключить поставку рядовой стали под видом автоматной и защитить парк оборудования от поломок, снабженцу при выгрузке металла в Алматы необходимо провести пошаговый контроль:
- Анализ заводского сертификата качества: Убедитесь в наличии ссылки на ГОСТ 1414-75. Проверьте графу химического анализа: для марки А12 содержание серы (S) обязано быть не менее 0,08%, для марки АС14 — наличие свинца (Pb) в пределах 0,15–0,30%, для А40Г — марганца (Mn) на уровне 1,20–1,55%.
- Инструментальный замер диаметра и овальности: Измерьте диаметр микрометром в трех точках по длине прутка и в двух взаимно перпендикулярных плоскостях. Отклонение для калиброванного прутка диаметром до 30 мм по квалитету h9 не должно превышать -0,052 мм, а овальность — не более половины поля допуска.
- Визуальный контроль кривизны и поверхности: Проверьте прямолинейность хлыстов. Стрела прогиба для калиброванных прутков не должна превышать 1,0 мм на 1 погонный метр. На поверхности недопустимы закаты, плены, глубокие продольные волосовины и остатки прокатной окалины.
- Тестовая проточка на станке: При запуске новой партии выполните пробное точение образца. Автоматная сталь обязана давать мелкую ломаную стружку в форме запятых или мелких колец без образования непрерывной навивающейся ленты.
Часто задаваемые вопросы по автоматным сталям
Чем сталь А12 отличается от обычной конструкционной стали Ст3сп при обработке?
Главное отличие кроется в содержании серы и фосфора. В стали Ст3сп серы содержится не более 0,05%, поэтому металл обладает высокой вязкостью и дает длинную сливную стружку, которая наматывается на инструмент и перегревает режущую кромку. В стали А12 серы содержится до 0,20%, а фосфора — до 0,15%. Включения сульфидов марганца ломают стружку на мелкие чешуйки и смазывают зону резания, что поднимает допустимую скорость резания на 50–70% и втрое снижает шероховатость поверхности детали.
Можно ли сваривать детали из стали А12, А30 или А40Г?
Сварка деталей из автоматных сталей категорически не рекомендуется и в большинстве стандартов запрещена. Высокая концентрация серы и свинца в сварочной ванне приводит к образованию легкоплавких прослоек по границам зерен и мгновенному растрескиванию шва при остывании (эффект горячих трещин). Если деталь из стали А12 или А40Г входит в состав металлоконструкции, ее фиксация должна выполняться исключительно через резьбовые соединения, прессовую посадку или механическую развальцовку.
В чем преимущество свинцовосодержащей стали АС14 перед стандартной маркой А12?
Сталь АС14 содержит 0,15–0,30% свинца в виде микроскопических включений. При резании свинец работает как внутренняя смазка, снижая коэффициент трения между стружкой и резцом сильнее, чем сера в марке А12. Это позволяет увеличить скорость обработки до 180 м/мин, снизить износ дорогостоящих твердосплавных пластин на 40% и получать безупречное качество мелкой прецизионной резьбы без микрозадиров.
Какая термообработка подходит для деталей из стали А12 и А40Г?
Сталь А12 содержит мало углерода (до 0,16%) и не закаливается в объеме. Для упрочнения трущихся поверхностей детали из А12 подвергают цементации или цианированию на глубину 0,5–1,2 мм с закалкой, получая поверхностную твердость 58–62 HRC при вязкой сердцевине. Сталь А40Г содержит 0,40% углерода и 1,4% марганца, поэтому отлично принимает объемную закалку в масле с отпуском (улучшение) до твердости 280–340 HB или поверхностную закалку ТВЧ до 52–56 HRC для работы в тяжелонагруженных валах и шестернях.
Что взять с собой к закупке
При заказе автоматной стали на складе компании ATLANT MARKET в Алматы заранее согласуйте со своим технологом следующие параметры спецификации:
- Точную марку сплава по ГОСТ 1414-75 (низкоуглеродистая А12/АС14 для ненагруженного крепежа или среднеуглеродистая марганцовистая А40Г/АС35Г2 под объемную термообработку);
- Тип проката: калиброванный пруток (квалитет h9/h10) для подачи в цанговые барфидеры ЧПУ или горячекатаный круг для штучной обработки на универсальных станках;
- Форму поперечного сечения (круг или шестигранник под гайки и штуцеры «под ключ»);
- Длину хлыстов и потребность в резке на ленточнопильном станке под габариты направляющих каналов вашего станочного парка;
- График отгрузки со склада ATLANT MARKET в Алматы или условия оперативной доставки автотранспортом по филиалам в Талдыкоргане, Каскелене и регионам Казахстана.