Брак деталей при токарной обработке отливок в песчаные формы — постоянная головная боль механических мастерских и ремонтных баз в Казахстане. Скрытые газовые раковины, шлаковые включения и неравномерный поверхностный «отбел» приводят к мгновенному выкрашиванию твердосплавных пластин, а деталь с раковиной на чистовой поверхности отправляется в металлолом после нескольких часов станочной работы. В условиях сжатых сроков ремонта горнодобывающей, насосной или сельскохозяйственной техники подобные сбои оборачиваются прямыми убытками.
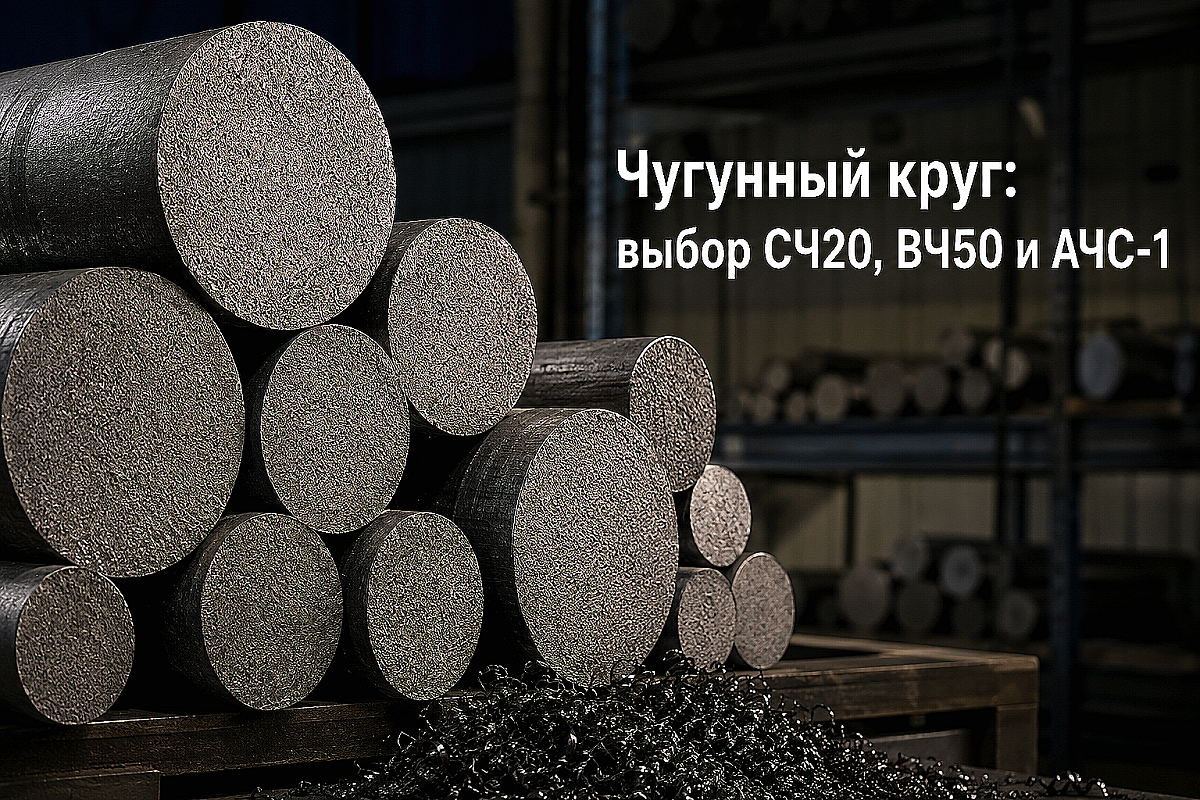
Использование чугунных прутков (кругов) непрерывного горизонтального литья полностью решает проблему литейных дефектов. Благодаря контролируемой кристаллизации под гидростатическим давлением металл приобретает плотную мелкозернистую структуру без пор и усадочных пустот по всему сечению. Для снабженца и технолога критически важно понимать различия между серыми, высокопрочными и антифрикционными марками, чтобы не переплачивать за избыточные свойства и не допускать разрушения узлов под нагрузкой.
Серый чугун СЧ20 и СЧ25: виброгашение и стабильность геометрии для шкивов и корпусов
Серый чугун с пластинчатым графитом по ГОСТ 1412-85 остается самым востребованным материалом для деталей, работающих в условиях умеренных статических нагрузок и повышенных вибраций. В марках СЧ20 и СЧ25 числовое обозначение указывает на минимальный предел прочности при растяжении в кгс/мм² (200 и 250 МПа соответственно). Структура состоит из перлитной или перлитно-ферритной матрицы, пронизанной тонкими графитовыми пластинками.
Главное техническое достоинство серого чугуна — высочайшая способность к рассеиванию колебаний (демпфирующая способность). СЧ20 гасит механические вибрации в 3–5 раз эффективнее, чем углеродистые конструкционные стали. При механической обработке графитовые включения действуют как естественные стружколомы и внутренняя смазка: чугун режется короткой сыпучей стружкой без налипания на резец, что обеспечивает чистоту поверхности даже при высокоскоростном точении без применения смазочно-охлаждающих жидкостей.
Типовые детали из круга СЧ20 и СЧ25 на предприятиях Алматы и регионов:
- Шкивы клиноременных и зубчатых передач компрессоров, дробилок и вентиляционных установок.
- Корпуса, крышки подшипников, фланцы насосов и редукторов.
- Маховики, тормозные барабаны и планшайбы металлообрабатывающих станков.
- Установочные кольца, упорные фланцы и ненагруженные направляющие втулки.
Ограничением для применения СЧ20 является его хрупкость при ударных нагрузках и низкое сопротивление растяжению и изгибу. Если узел подвергается динамическим рывкам или гидроударам, серый чугун может расколоться без предварительной пластической деформации.
Высокопрочный чугун ВЧ50 и ВЧ60: ударная вязкость и прочность на уровне конструкционной стали
Когда деталь должна совмещать износостойкость чугуна с механической прочностью стали, заказывают пруток из высокопрочного чугуна по ГОСТ 7293-85. В марках ВЧ50 (ВЧ 500-7) и ВЧ60 графит находится не в форме пластинок, а в виде сфероидов (шаровидный графит), что достигается модифицированием расплава магнием или церием перед кристаллизацией.
Шаровидная форма графита исключает эффект надреза металлической основы, характерный для пластинчатых включений. В результате предел прочности ВЧ50 достигает 500 МПа, а относительное удлинение составляет 7%, что сопоставимо с показателями горячекатаного стального круга Ст45. При этом материал сохраняет антифрикционные свойства, высокую циклическую усталостную прочность и стойкость к истиранию.
Преимущества высокопрочного круга ВЧ50 при изготовлении ответственных узлов:
- Выдерживает высокие импульсные и переменные нагрузки без риска хрупкого разрушения.
- Устойчив к кавитационному и гидроабразивному износу в гидравлических средах.
- Имеет модуль упругости на 30–40% выше, чем у серого чугуна, обеспечивая жесткость гидрораспределителей.
- Легче поддается термическому улучшению (закалке ТВЧ и нормализации) до твердости 50–55 HRC.
Прутки ВЧ50 и ВЧ60 широко применяются для вытачивания золотников гидроаппаратуры, шестерен тяжелонагруженных редукторов, коленчатых валов компрессоров, поршней прессового оборудования и сменных направляющих карьерной техники.
Антифрикционный чугун АЧС-1: экономичная замена бронзы во втулках скольжения
Резкий рост стоимости цветного металлопроката заставляет снабженцев искать способы снижения себестоимости узлов трения. Антифрикционный серый чугун марки АЧС-1 по ГОСТ 1585-85 является проверенной инженерной альтернативой заготовкам из бронзового прутка для втулок (в частности, сплавов БрОЦС5-5-5 и БрАЖ9-4) в узлах со стабильной смазкой.
Структура АЧС-1 представляет собой перлитную основу с включениями пластинчатого графита и фосфидной эвтектики. Графитовые гнезда на поверхности трения удерживают микропленку смазочного материала, а в моменты кратковременного масляного голодания графит сам выполняет функцию твердой сухой смазки, предотвращая схватывание и задиры на сопряженном стальном валу.
Правила применения чугунных втулок АЧС-1:
- Твердость сопряженного вала должна быть не менее 45–50 HRC (рекомендуется применять закаленные валы из стали 40Х или подшипникового круга ШХ15).
- Шероховатость шейки вала не должна превышать Ra 0,32 мкм во избежание микрорезания чугунной втулки.
- Удельное давление в узле трения не должно превышать 10–12 МПа при скоростях скольжения до 2–3 м/с.
- Обязательно наличие постоянной подачи минерального масла или консистентной смазки.
Переход с оловянной бронзы на заготовки непрерывного литья АЧС-1 снижает затраты на закупку металла в 3–4 раза при сохранении межремонтного ресурса тихоходных узлов экскаваторов, конвейеров, прессов и дробильных установок.
Сравнительная таблица марок чугунных кругов (СЧ, ВЧ, АЧС) по ГОСТ
Для безошибочного подбора марки чугунного прутка под эксплуатационные требования механического узла используйте сводную таблицу характеристик сортового проката:
| Марка чугуна | Базовый стандарт | Форма графита | Предел прочности σв, МПа | Твердость, HB | Удлинение δ, % | Рекомендуемая область применения |
|---|---|---|---|---|---|---|
| СЧ20 | ГОСТ 1412-85 | Пластинчатый | 200 | 170–241 | 0,2–0,5 | Шкивы, маховики, фланцы, корпуса насосов, крышки подшипников |
| СЧ25 | ГОСТ 1412-85 | Пластинчатый | 250 | 180–250 | 0,5 | Тормозные диски, тяжелонагруженные шкивы, корпусные плиты |
| ВЧ40 | ГОСТ 7293-85 | Шаровидный | 400 | 140–200 | 12–15 | Детали с высокими требованиями к ударной вязкости и пластичности |
| ВЧ50 | ГОСТ 7293-85 | Шаровидный | 500 | 170–240 | 7,0 | Гидрораспределители, валы, шестерни, высоконапорные клапаны |
| ВЧ60 | ГОСТ 7293-85 | Шаровидный | 600 | 200–280 | 3,0 | Зубчатые венцы, коленвалы, кулачковые шайбы, ролики |
| АЧС-1 | ГОСТ 1585-85 | Пластинчатый | 150–200 | 160–220 | 0,2 | Втулки скольжения, подпятники, ползуны прессов (замена бронзы) |
| АЧВ-1 | ГОСТ 1585-85 | Шаровидный | 450–500 | 180–240 | 5,0 | Тяжелонагруженные подшипники скольжения при ударных нагрузках |
Технические нюансы механической обработки чугунного прутка непрерывного литья
Прутки непрерывного литья кардинально отличаются от штучных песчаных отливок точностью геометрии и минимальными припусками на обработку. Наружный диаметр сплошных кругов поставляется с плюсовым допуском, а глубина обезуглероженного поверхностного слоя составляет всего 1,0–2,0 мм. Это позволяет закладывать припуск на чистовую обточку не более 2,5–3,5 мм на диаметр вместо 8–12 мм, характерных для штучного литья в землю.
Практические рекомендации для станочников при точении чугуна:
- Выбор инструмента: для черновой и чистовой обработки рекомендуются твердосплавные пластины групп K10–K20 (отечественные сплавы ВК6, ВК8, ВК6-ОМ) либо пластины с износостойким покрытием TiAlN.
- Режимы резания: скорость резания для СЧ20 составляет 90–140 м/мин, для ВЧ50 — 70–110 м/мин. Подача при черновой обработке — 0,3–0,6 мм/об, при чистовой — 0,1–0,2 мм/об.
- Устранение сколов: при выходе резца на торец заготовки серый чугун склонен к выкрашиванию кромок. Чтобы избежать брака, перед снятием основного прохода снимите фаску на торце под углом 45 градусов.
- Отвод стружки: сухая графитовая пыль обладает высокой абразивностью. Станок должен быть оборудован пылеотсосом либо местным кожухом для защиты направляющих станины от износа.
Типичные ошибки снабженцев при закупке чугунного круга
Неправильный выбор марки или параметров заготовки приводит к финансовым потерям и рекламациям со стороны производственного цеха:
- Замена ВЧ на дешевый СЧ в узлах с изгибом: попытка сэкономить и купить СЧ20 вместо ВЧ50 для рычага или валика приводит к поломке детали при первом же пиковом усилии.
- Закупка штучных отливок вместо прутка непрерывного литья: экономия 10% на стоимости сырья оборачивается 30% брака по скрытым раковинам и двойным расходом токарных пластин.
- Применение серого чугуна по незакаленному валу: установка втулки из СЧ20 или АЧС-1 на «сырой» стальной вал из Ст3 приводит к быстрому взаимному износу и появлению глубоких круговых задиров.
- Неучет температурных расширений: чугун имеет коэффициент теплового расширения около 10,5×10⁻⁶ K⁻¹, что ниже, чем у бронзы или алюминия. При запрессовке чугунных втулок в стальные корпуса требуется точный расчет монтажного натяга.
Часто задаваемые вопросы
Чем чугунный пруток непрерывного литья лучше традиционной отливки в землю?
При непрерывном литье кристаллизация металла происходит под постоянным давлением столба расплава с интенсивным охлаждением в графитовом кристаллизаторе. Это исключает образование шлаковых раковин, усадочной пористости и ликвации. Структура получается однородной по всему объему заготовки, что гарантирует стабильность физико-механических свойств и отсутствие скрытого брака при глубоком сверлении и расточке.
Можно ли варить чугунные прутки СЧ20 и ВЧ50 при монтаже конструкций?
Чугун относится к трудносвариваемым материалам из-за высокого содержания углерода (3,0–3,6%). Сварка возможна только в ремонтных целях с использованием специальных никелевых электродов (типа ЦЧ-4 или ОЗЧ-2) с предварительным подогревом детали до 300–400°C и медленным остыванием в печи или термокожухе. Для силовых сварных металлоконструкций использовать чугунный круг категорически не рекомендуется — такие узлы собирают на резьбовых соединениях или посадках с натягом.
Какая марка чугуна лучше всего подходит для гидрораспределителей?
Для корпусов и золотников гидрораспределителей высокого давления (до 25–35 МПа) стандартом является высокопрочный чугун ВЧ50 или ВЧ60. Он обладает достаточной плотностью, исключающей протечки рабочей жидкости сквозь стенки под давлением, высокой поверхностной твердостью и сопротивлением кавитационной эрозии при дросселировании потока масла.
В каких случаях чугунная втулка из АЧС-1 работает лучше бронзовой?
АЧС-1 превосходит бронзу в условиях запыленности и при периодических перебоях в подаче смазки, так как частицы пыли вдавливаются в мягкие графитовые включения, не повреждая вал. Кроме того, чугун обладает более высокой жесткостью и не «течет» под постоянным статическим давлением в отличие от пластичных оловянно-свинцовых бронз.
Чек-лист закупки чугунного прутка на складе ATLANT MARKET
Перед оформлением заказа и приемкой партии чугунного сортового проката проверьте ключевые параметры:
- Марка сплава: убедитесь, что в проектной спецификации четко указан тип чугуна — серый (СЧ20/СЧ25) для статических деталей и шкивов, высокопрочный (ВЧ50/ВЧ60) для ударных нагрузок и гидравлики, либо антифрикционный (АЧС-1) для втулок.
- Способ производства: запрашивайте прутки непрерывного литья с гарантированным отсутствием литейных раковин и минимальным припуском на механическую обработку.
- Диаметр заготовки: подбирайте размер прутка с учетом припуска 3–5 мм на чистовую обработку наружной поверхности под номинал детали.
- Сертификат соответствия: проверьте в паспорте качества химический состав, твердость по Бринеллю (HB) и структуру графита.
- Резка в размер: на металлобазе ATLANT MARKET в Алматы доступна высокоточная резка чугунных кругов любого диаметра на ленточнопильных станках, что избавляет от необходимости оплачивать лишний тоннаж и упрощает доставку по Казахстану.