Разрыв заготовки на гибочном станке или образование трещин при изготовлении распределительных хомутов для монолитного каркаса — частый результат закупки непроверенного сортового проката. Снабженцы нередко заказывают материал по одной лишь строчке «катанка 8 мм», не учитывая способ раскисления стали и технологию температурной обработки на прокатном стане.
В условиях строительного сектора Алматы и сейсмоопасных районов юга Казахстана свойства гибкости и свариваемости проволоки-катанки выходят на первый план. Любое скрытое расслоение металла или перенасыщение структуры хрупкой окалиной приводит к выбраковке партии арматурных каркасов инспекторами строительного контроля.
Стандарты и маркировка: ГОСТ 30136-95 против ГОСТ 2590-2006
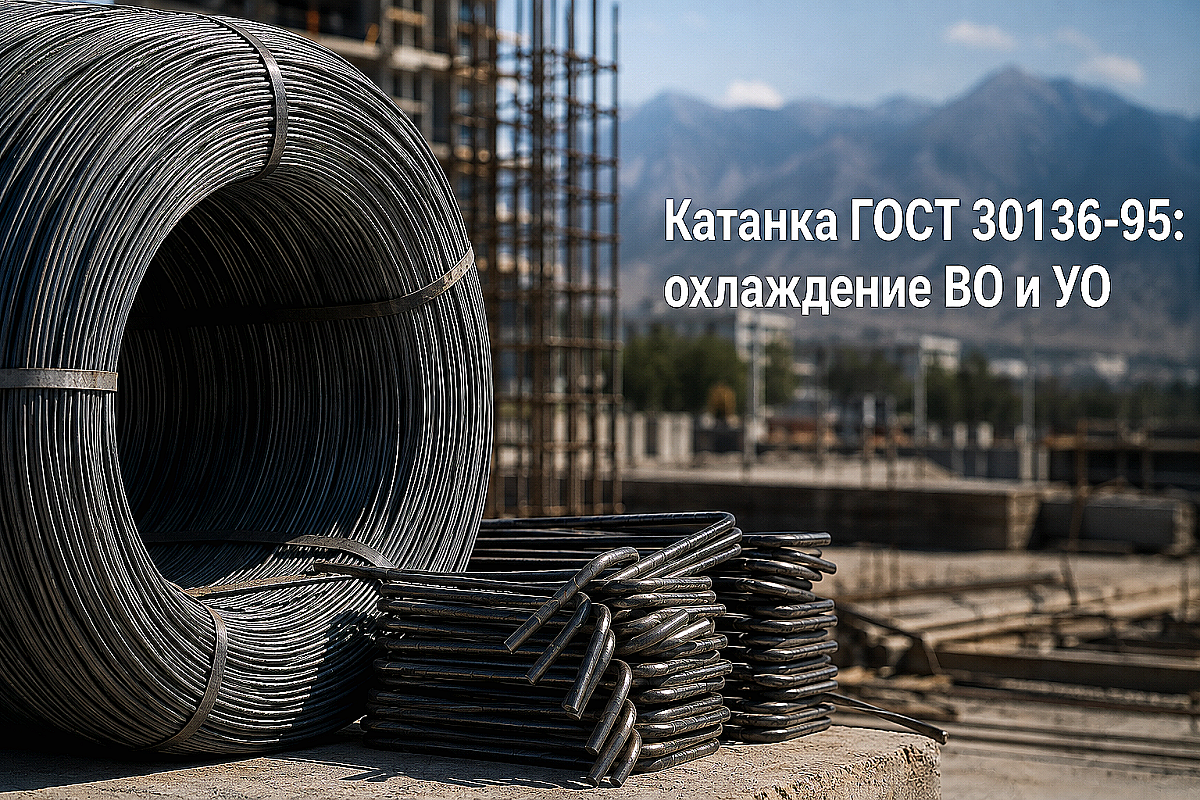
Катанка представляет собой горячекатаный сортовой металлопрокат круглого сечения диаметром от 5,0 до 14,0 мм, выпускаемый преимущественно в бухтах и мотках непрерывным отрезком. Основным нормативным документом для ее производства в странах СНГ и Казахстане выступает межгосударственный стандарт ГОСТ 30136-95 (катанка из углеродистой стали обыкновенного качества).
Если прокат диаметром 10–14 мм поставляется в прямых прутках (хлыстах) по 6 или 11,7 метров, его приемка и допуски по кривизне регламентируются общим стандартом на сортовой горячекатаный прокат — ГОСТ 2590-2006. Для снабженца важно понимать, что катанка в мотках пластичнее пруткового круга за счет контролируемого охлаждения на проволочном стане.
По степени точности прокатки катанка подразделяется на два класса согласно ГОСТ 30136-95:
- Класс Б — повышенная точность геометрических размеров (допустимое отклонение по диаметру для ходового размера 6,5 мм составляет +0,3 / -0,5 мм);
- Класс В — обычная точность (предельное поле допуска расширено до +0,4 / -0,5 мм, овальность не превышает 50% от суммы предельных отклонений).
Качество готовой продукции определяется маркой исходной углеродистой стали: Ст0, Ст1 (кп, пс, сп), Ст2 (кп, пс, сп) и Ст3 (кп, пс, сп). Степень раскисления металла критична: кипящая сталь (индекс «кп») содержит повышенное количество растворенных газов и неоднородную структуру, из-за чего она склонна к хладноломкости и запрещена к применению в ответственных сейсмических узлах.
Способы охлаждения катанки: ВО, УО1 и УО2 — влияние на пластичность
Механические характеристики катанки зависят не только от содержания углерода, но и от скорости отвода тепла после выхода заготовки из последней клети прокатного стана. Стандарт ГОСТ 30136-95 строго разделяет прокат по трем типам охлаждения:
1. ВО — охлаждение на воздухе (естественное). Витки раскаленного металла раскладываются на конвейере и остывают при температуре цеха. При естественном охлаждении на поверхности образуется толстый слой рыхлой окалины (до 18–25 кг на тонну продукции), а предел текучести имеет ощутимый разброс по длине мотка. Такой прокат подходит для грубой увязки грузов и второстепенных строительных конструкций.
2. УО1 — ускоренное охлаждение в одну стадию. Прокат интенсивно охлаждается водовоздушной смесью до заданной температуры, после чего доходит на конвейере. Это обеспечивает однородную мелкозернистую феррито-перлитную структуру, отсутствие резких перепадов твердости и снижение толщины окалины до 10–14 кг/т.
3. УО2 — ускоренное охлаждение в две стадии. Технологичный метод контролируемого ступенчатого термоупрочнения. Катанка с маркировкой УО2 отличается минимальным слоем плотной окалины (не более 5–8 кг/т), великолепной пластичностью и равномерным относительным удлинением (не менее 20–24%). Именно этот тип рекомендуется закупать для последующего холодного волочения в вязальную проволоку или рифленую проволоку Вр-1.
Сортамент, теоретический вес и метраж стальной катанки
Поставка катанки на металлобазы осуществляется в мотках массой от 500 до 1600 кг, состоящих из одного непрерывного отрезка. В сметах и бухгалтерских накладных металл учитывается в тоннах, тогда как для расчета потребности на стройплощадке требуется точный перевод массы в погонные метры.
| Номинальный диаметр (d, мм) | Предельные отклонения (класс В, мм) | Теоретическая масса 1 м (кг) | Метров в 1 тонне (м) | Метров в мотке 1200 кг (м) | Рекомендуемое назначение |
|---|---|---|---|---|---|
| 5.5 | +0.3 / -0.5 | 0.187 | 5347 | 6417 | Волочение в тонкую вязальную проволоку, сетка |
| 6.5 | +0.4 / -0.5 | 0.260 | 3846 | 4615 | Сварная кладочная сетка, хомуты балок малых сечений |
| 8.0 | +0.4 / -0.5 | 0.395 | 2531 | 3038 | Сейсмохомуты для колонн, молниеприемная сетка |
| 9.0 | +0.4 / -0.5 | 0.499 | 2004 | 2405 | Специальные арматурные каркасы, штамповка деталей |
| 10.0 | +0.4 / -0.5 | 0.617 | 1620 | 1945 | Токоотводы молниезащиты, контуры заземления, анкеры |
| 12.0 | +0.4 / -0.6 | 0.888 | 1126 | 1351 | Тяжелые закладные элементы, шпильки, стяжки опалубки |
Сценарии применения катанки на объектах Казахстана
1. Поперечное армирование и сейсмохомуты в Алматы
При возведении монолитных каркасов в сейсмических зонах 9–10 баллов по СП РК и СН РК 2.03-30-2017 гладкая катанка диаметром 6.5 и 8.0 мм из спокойной стали Ст3сп выступает материалом для изготовления замкнутых поперечных хомутов. Хомуты связывают рабочую продольную арматуру А500С в единый пространственный каркас, воспринимая поперечные срезающие усилия при подземных толчках.
Строительные нормы требуют обязательного загиба концевых крюков хомута под углом 135 градусов с длиной прямого участка не менее 10 диаметров (не менее 80 мм для катанки 8 мм). Применение кипящей стали Ст3кп или перекаленной катанки ВО на станках-хомутогибах недопустимо: металл дает микротрещины в зоне гиба, что приводит к раскрытию каркаса при сейсмическом ударе.
2. Молниезащитная сетка и контуры заземления
Гладкая стальная катанка диаметром 8 мм и 10 мм — стандартный проводник для укладки молниеприемной сетки с шагом 6х6 или 12х12 метров на плоских кровлях логистических комплексов, складов и жилых домов. Гибкость проката в мотках позволяет раскатывать непрерывные линии длиной 50–100 метров без лишних сварных и болтовых стыков.
Для вертикальных токоотводов, соединяющих кровельную сетку со стальной полосой заземления в грунте, катанка 10 мм обеспечивает необходимое термическое сечение для безопасного отвода импульсного тока молнии без перегрева проводника.
3. Волочение и производство метизов
На производственных базах Алматинской области катанка марок Ст1пс и Ст2пс ускоренного охлаждения (УО2) перерабатывается на волочильных станах в проволоку Вр-1 диаметром 3.0, 4.0 и 5.0 мм для последующей сварки тяжелых арматурных карт. Качественная катанка без задиров гарантирует сохранность твердосплавных фильер и равномерность диаметра проволоки.
Чек-лист входного контроля катанки при приемке на складе
При выгрузке партии катанки на строительном объекте или металлобазе снабженец и инженер технадзора обязаны выполнить следующий алгоритм проверки:
- Проверка заводской маркировки и сертификата. На каждом мотке обязан присутствовать металлический или пластиковый ярлык с указанием завода-изготовителя, номера плавки, марки стали (например, Ст3сп), способа охлаждения (УО1 или УО2) и фактической массы брутто/нетто.
- Инструментальный замер геометрии. Штангенциркулем или микрометром проводят замер диаметра в двух взаимно перпендикулярных направлениях на расстоянии не менее 1,5 метров от конца мотка. Разница между максимальным и минимальным значением (овальность) не должна превышать половины поля общего допуска по ГОСТ 30136-95.
- Осмотр качества поверхности. На теле катанки не допускаются закаты, прокатные плены, сквозные трещины, раскатанные загрязнения и глубокие забоины. Допускаются незначительные отпечатки валков и тонкий равномерный слой технологической окалины.
- Оценка увязки мотка. Плотная увязка катанки должна быть выполнена проволокой или лентой минимум в 4 равномерно распределенных по окружности точках. Наличие спутанных, перехлестнутых витков («ласточкиных гнезд») приведет к блокировке автоматического размотчика и простою арматурного цеха.
- Технологическая проба на холодный изгиб. Отрезок катанки должен выдерживать загиб в холодном состоянии на 180 градусов вокруг оправки диаметром, равным диаметру испытуемого прутка, без образования надрывов и расслоений на внешней стороне изгиба.
Часто задаваемые вопросы (FAQ)
В чем принципиальная разница между катанкой и стальным кругом ГОСТ 2590?
Катанка производится методом непрерывной горячей прокатки на специализированных проволочных станах с обязательным регулируемым охлаждением и сматывается в мотки в раскаленном виде. Прокат по ГОСТ 2590-2006 (круг стальной) изготавливается на сортовых станах, имеет более строгие требования по кривизне прутка и поставляется в прямых хлыстах длиной 6–12 метров.
Какую марку стали катанки выбрать для гибки сейсмохомутов в Алматы?
Для сейсмостойкого монолитного строительства по нормам СН РК 2.03-30-2017 необходимо закупать катанку из спокойной или полуспокойной стали (Ст3сп, Ст3пс) с ускоренным охлаждением УО1 или УО2. Использование кипящей стали Ст3кп запрещено из-за риска хрупкого разрушения узлов при отрицательных температурах и динамических ударах.
Можно ли использовать катанку вместо полнотелого прутка для токарных работ?
Для прецизионной механической обработки на токарных станках катанка не рекомендуется из-за повышенной овальности мотка и наличия остаточных напряжений после размотки. Для токарных деталей и нарезки резьбы следует использовать калиброванный стальной круг с полем допуска h9–h11.
Как поставляется катанка со склада ATLANT MARKET в Алматы?
Компания ATLANT MARKET отгружает сертифицированную стальную катанку диаметрами 5.5, 6.5, 8.0 и 10.0 мм в заводских мотках весом от 500 до 1500 кг, а также предоставляет услугу размотки и правки в мерные прутки нужной длины с оперативной доставкой по Алматы, складам в Каскелене, Талдыкоргане и всем регионам Казахстана.
Что взять с собой к закупке
Чтобы закупка стальной катанки закрыла потребности объекта без перерасхода бюджета и рекламаций со стороны технадзора, сформируйте спецификацию со следующими параметрами:
- Точный диаметр проката и допустимый класс точности (класс Б для автоматических станков, класс В для ручной гибки);
- Марка стали с указанием степени раскисления (Ст3сп / Ст3пс для сейсмики, Ст1 / Ст2 для волочения и сетки);
- Способ охлаждения (УО1 или УО2 для минимизации потерь металла на окалину);
- Форма поставки (компактные мотки под размотку или рубленые прутки мерной длины);
- Грузоподъемность разгрузочной техники на объекте (вес одного мотка не должен превышать лимит стрелы манипулятора).
На складских комплексах ATLANT MARKET в Алматы весь сортовой прокат проходит входной весовой контроль и сопровождается заводскими сертификатами соответствия ГОСТ 30136-95, что гарантирует надежность металлоконструкций в любых условиях эксплуатации.