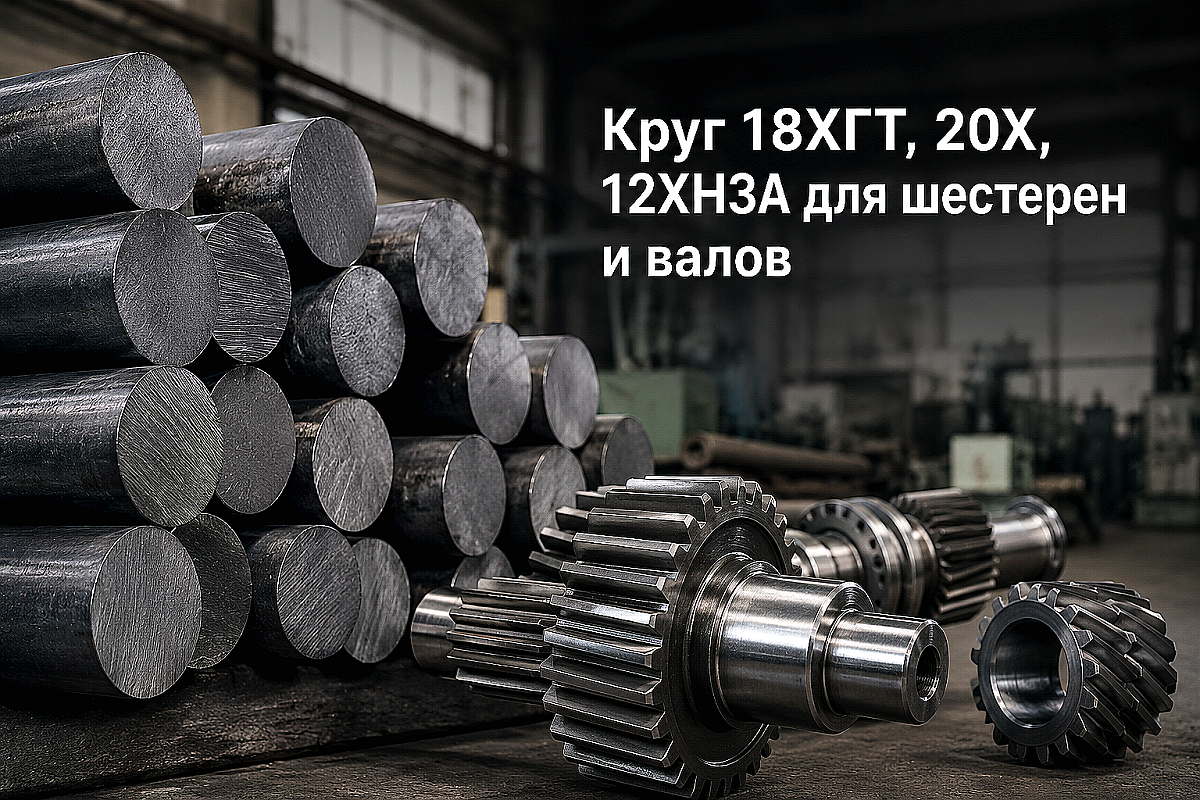
Внезапный срез зубьев ведущей шестерни бортового редуктора или скручивание шлицевого вала карьерного экскаватора в условиях горнорудных и строительных предприятий Казахстана приводит к дорогостоящему простою техники. Попытка сэкономить и выточить тяжелонагруженную деталь из распространенного стального круга общего назначения Ст3 и Ст45 либо объемно закаленного конструкционного круга из стали 40Х неизбежно оборачивается катастрофой: деталь либо сминается под контактным давлением, либо раскалывается при первом же резком ударном импульсе.
Для узлов зубчатых зацеплений, карданных крестовин, поршневых пальцев и распределительных валов требуется принципиально иная физика работы металла: экстремально твердая износостойкая рабочая поверхность (58–63 HRC) в сочетании с вязкой, упругой сердцевиной (30–40 HRC), поглощающей динамические удары. Достичь такого градиента свойств позволяют только низкоуглеродистые легированные стали, подвергаемые химико-термической обработке — цементации или нитроцементации с последующей закалкой.
Химический состав и механика цементации: почему твердости поверхности недостаточно без вязкой сердцевины
Главный парадокс зубчатых передач и тяжелонагруженных валов заключается в противоречии механических требований: чтобы контактные кромки зубьев не истирались и не подвергались питтингу (усталостному выкрашиванию), металл на поверхности обязан иметь структуру высокоуглеродистого мартенсита твердостью не менее 58 HRC. Однако если закалить всю деталь на такую твердость насквозь (как это делают с высокоуглеродистыми инструментальными марками вроде инструментальных стальных кругов или подшипниковым прокатом), зуб шестерни потеряет пластичность и отломится у корня при первом заклинивании или пусковом ударе.
Цементуемые стали содержат от 0,10% до 0,24% углерода, что обеспечивает отличную пластичность и высокую вязкость сердцевины исходного прутка. В процессе цементации готовую механически обработанную деталь выдерживают в углеродосодержащей среде при температуре 900–950°C. Углерод диффундирует в поверхностный слой на расчетную глубину от 0,6 до 2,0 мм, насыщая поверхностную кромку до концентрации 0,8–1,0% C. Последующая закалка с низким отпуском формирует на поверхности сверхтвердый слой мелкоигольчатого мартенсита, оставляя сердцевину низкоуглеродистой и вязкой.
Легирующие добавки кардинально влияют на прокаливаемость и размер зерна при длительном высокотемпературном нагреве:
- Хром (Cr 0,7–1,6%) — повышает прокаливаемость, твердость цементованного слоя и сопротивление абразивному истиранию.
- Марганец (Mn 0,8–1,1%) — увеличивает глубину прокаливаемости и прочность сердцевины, но требует строгого контроля нагрева из-за склонности к росту аустенитного зерна.
- Титан (Ti 0,03–0,09%) — ключевой микролегирующий элемент в стали 18ХГТ. Формирует тугоплавкие карбиды TiC, которые блокируют рост аустенитного зерна при 10–12 часовой цементации, предотвращая охрупчивание металла.
- Никель (Ni 1,4–3,75%) — наиболее ценный легирующий элемент в марках 12ХН3А и 20ХН3А. Обеспечивает непревзойденную ударную вязкость сердцевины при температурах до -40°C, измельчает структуру и исключает хрупкое разрушение при циклических пиковых перегрузках.
Сравнение марок 18ХГТ, 20Х, 12ХН3А и 20ХН3А: технические характеристики и назначение
Выбор конкретной марки цементуемого круга по ГОСТ 4543-2016 определяется расчетным модулем зубчатого зацепления, диаметром вала и характером рабочих нагрузок оборудования. Ошибка в сторону занижения легирования приводит к продавливанию тонкого цементованного слоя в мягкую сердцевину (смятию зуба), а необоснованное завышение неоправданно увеличивает бюджет закупки.
| Марка стали по ГОСТ 4543-2016 | Базовый химсостав (C, Cr, Mn, Ni, Ti) | Предел текучести сердцевины, не менее (МПа) | Ударная вязкость KCU при +20°C / -40°C (кДж/м²) | Твердость поверхности после ХТО (HRC) | Рекомендуемое применение на объектах в Казахстане |
|---|---|---|---|---|---|
| 20Х | C: 0,17–0,23% Cr: 0,70–1,00% Mn: 0,50–0,80% | 635 | 690 / — | 56–61 | Мелкомодульные шестерни, втулки, валики, толкатели, пальцы поршневые при средних статических нагрузках. |
| 18ХГТ | C: 0,17–0,23% Cr: 1,00–1,30% Mn: 0,80–1,10% Ti: 0,03–0,09% | 835 | 780 / 390 | 58–63 | Шестерни коробок передач, раздаточных коробок, валы-шестерни тракторов, самосвалов и строительной техники. |
| 12ХН3А | C: 0,09–0,15% Cr: 0,60–0,90% Ni: 2,75–3,15% | 735 | 980 / 590 | 58–62 | Высоконагруженные зубчатые венцы, конические передачи редукторов, валы дробилок и экскаваторов с тяжелыми ударами. |
| 20ХН3А | C: 0,17–0,23% Cr: 0,60–0,90% Ni: 2,75–3,15% | 785 | 880 / 490 | 59–64 | Крупномодульные шестерни бортовых редукторов, карданные валы, пальцы шарниров буровых станков. |
Хромомарганцевая сталь с титаном 18ХГТ является «золотым стандартом» автомобильного и тракторного машиностроения. Благодаря титану она допускает прямую закалку непосредственно из цементационной печи после подстуживания до 850°C, что существенно экономит электроэнергию и время термической обработки в производственных цехах.
Хромоникелевые марки 12ХН3А и 20ХН3А относятся к категории высококачественных сталей (буква «А» в конце маркировки означает жесткое ограничение серы и фосфора до 0,025%). Высокое содержание никеля делает эти марки незаменимыми для тяжелой техники, работающей на открытых карьерах и строительных площадках Центрального и Восточного Казахстана, где зимние температуры опускаются ниже -30°C. В таких условиях обычные хромистые стали склонны к хладноломкости, тогда как никелевая матрица сохраняет сопротивление ударным нагрузкам.
Технология термообработки: цементация, закалка и низкий отпуск без брака
Для получения расчетной геометрии и ресурса узла снабженцу и технологу важно контролировать полную технологическую цепочку обработки заготовок из сортового прутка. Любое отступление от температурных режимов сводит на нет преимущества легированного металла.
- Предварительная термическая обработка (нормализация или изотермический отжиг). Горячекатаный пруток после порезки на мерные заготовки подвергают нормализации при 890–920°C для выравнивания структуры после проката, снятия внутренних напряжений и обеспечения твердости 160–200 HB, оптимальной для чистового точения и фрезерования зубьев.
- Механическая обработка. Производится черновая и получистовая обработка деталей на станках с припуском 0,1–0,3 мм под последующее шлифование. Участки, которые не должны иметь высокой твердости (например, резьбовые хвостовики валов), защищают меднением слоем 0,02–0,04 мм или обмазкой защитными пастами.
- Цементация (газовая или твердая). Детали нагревают в карбюризаторе до 910–930°C. Скорость диффузии углерода составляет в среднем 0,1–0,12 мм в час. Для получения рабочего слоя глубиной 1,0–1,2 мм требуется выдержка в течение 8–10 часов.
- Закалка. Для стали 18ХГТ возможна прямая закалка в масло с температуры 830–850°C. Для высокоответственных деталей из стали 12ХН3А и 20ХН3А применяется двойная закалка: первая (860–880°C в масло) для измельчения зерна перегретой сердцевины, вторая (780–800°C в масло) для окончательного упрочнения насыщенного углеродом поверхностного слоя.
- Низкий отпуск. Прогрев при 160–200°C с выдержкой 2–3 часа и охлаждением на воздухе. Снижает остаточные микронапряжения после закалки, переводя мартенсит закалки в отпущенный мартенсит без потери твердости.
- Финишное шлифование. Снятие припуска и калибровка профиля зуба или посадочных шеек под подшипники с охлаждением СОЖ, предотвращающим появление прижогов и микротрещин.
Типичные ошибки снабженца при заказе цементуемого круга и как их избежать
Ошибки при заказе сортового легированного проката приводят к скрытому браку, который выявляется только после термообработки всей партии дорогостоящих деталей.
- Замена цементуемой стали на среднеуглеродистую (например, 18ХГТ на 40Х или Ст45). При попытке поверхностной закалки ТВЧ среднеуглеродистой стали без цементации глубина твердого слоя получается нестабильной, а переходная зона склонна к микротрещинам. При сквозной цементации стали 40Х сердцевина насыщается углеродом сверх нормы и становится хрупкой, как стекло.
- Игнорирование группы качества поверхности и кривизны прутка. Для высокоточных токарных станков с ЧПУ и автоматических прутковых податчиков заказ горячекатаного круга высокой кривизны (более 0,4% длины) приводит к вибрациям и биению шпинделя. Для автоматов необходимо закупать калиброванный круг по ГОСТ 7417-75.
- Закупка проката без заводского сертификата с указанием плавки. Цементуемые стали чувствительны к содержанию примесей. Отсутствие в сертификате данных по содержанию титана в стали 18ХГТ или фосфора в 12ХН3А несет риск получения стали с крупным зерном, склонной к растрескиванию при закалке.
- Недостаточный припуск на механическую обработку под обезуглероженный слой. Согласно ГОСТ 2590-2006, горячекатаный сортовой прокат имеет поверхностный обезуглероженный слой глубиной до 0,3–0,5 мм. Если заказать диаметр прутка «впритык» к наружному диаметру детали, обезуглероженная корка не срежется, и цементация в этом месте не обеспечит расчетную твердость. Диаметр заготовки должен превышать чистовой размер детали минимум на 3–5 мм.
Часто задаваемые вопросы при покупке цементуемого стального круга
Можно ли использовать сталь 18ХГТ вместо 12ХН3А при ремонте редуктора?
Для редукторов общепромышленного назначения с умеренными динамическими нагрузками замена стали 12ХН3А на 18ХГТ допустима и экономически оправдана, так как твердость поверхностного слоя у них сопоставима (58–62 HRC). Однако для тяжелой карьерной, дробильной техники и механизмов, работающих при температурах ниже -25°C, прямая замена не рекомендуется: хромоникелевая сталь 12ХН3А имеет в 1,5–2 раза более высокую ударную вязкость сердцевины при отрицательных температурах.
Чем отличается сталь 20Х от обычной стали Ст20?
Хотя обе стали содержат около 0,20% углерода, сталь 20Х легирована хромом (0,7–1,0%). Хром увеличивает прокаливаемость, предел текучести сердцевины после закалки (635 МПа против 245 МПа у Ст20) и твердость цементованного слоя. Деталь из Ст20 после цементации быстро сомнется из-за мягкой сердцевины, тогда как 20Х выдерживает значительные контактные давления.
Как проверить качество прутка 18ХГТ при приемке на складе?
При приемке партии на складе ATLANT MARKET в Алматы проверяют соответствие маркировки на бирках заводскому сертификату качества (номер плавки, химический анализ и механические свойства). Штангенциркулем или микрометром замеряют диаметр и овальность прутка по ГОСТ 2590-2006. Визуально контролируют отсутствие на поверхности прокатных дефектов: закатов, плен, волосовин и глубоких продольных трещин, глубина которых превышает половину предельного отклонения по диаметру.
Какой метод порезки кругов 18ХГТ и 12ХН3А предпочтителен?
Для легированного сортового проката оптимальным методом является резка на ленточнопильных станках с подачей СОЖ. Ленточнопильный рез гарантирует строгую перпендикулярность торца (отклонение не более 1–1,5 мм), отсутствие прижогов и зоны термического влияния, в отличие от газовой или плазменной резки, которая приводит к локальной закалке торцов и затрудняет их последующую токарную обработку.
Что взять с собой к закупке на складе ATLANT MARKET
Для быстрой и безошибочной комплектации производства заготовками из цементуемой стали подготовьте спецификацию с указанием точной марки сплава по ГОСТ 4543-2016, требуемого диаметра с учетом припуска на механическую обработку и кратности порезки. Если детали изготавливаются на токарных автоматах, укажите потребность в калиброванном круге по ГОСТ 7417-75 квалитета h9 или h11.
Компания ATLANT MARKET обеспечивает прямые поставки сертифицированного сортового легированного проката марок 20Х, 18ХГТ, 12ХН3А и 20ХН3А ведущих металлургических комбинатов. На центральном складе в Алматы и филиалах в Каскелене и Талдыкоргане поддерживается постоянный складской запас ходовых диаметров от 16 до 250 мм. Металлобаза оснащена ленточнопильными комплексами для оперативной высокоточной порезки прутков в размер заказчика и организует оперативную доставку партий любого тоннажа по всей территории Казахстана с предоставлением полного пакета заводских сертификатов соответствия.