
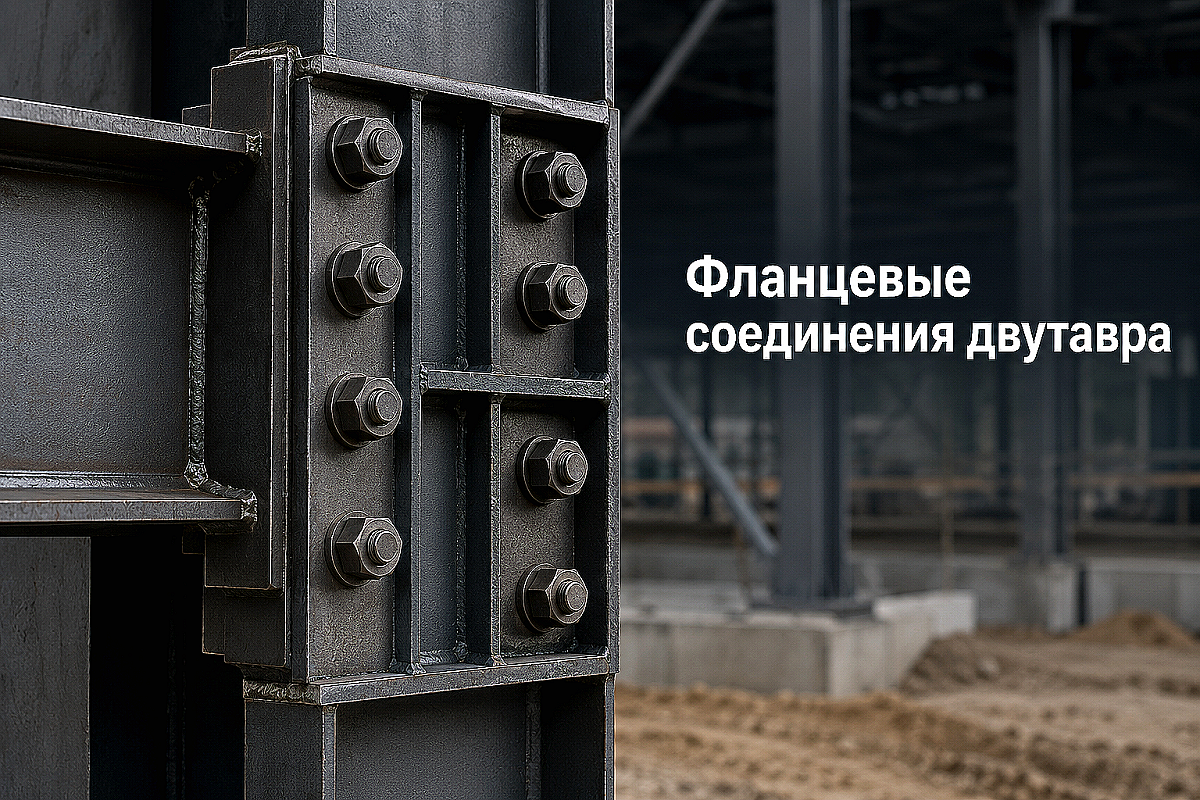
Разрушение рамного узла сопряжения ригеля с колонной при динамических сейсмических нагрузках или ветровых пульсациях — наиболее опасный сценарий аварии стального каркаса. При возведении логистических центров, автосалонов, ангаров и торговых павильонов в Алматинской области проектировщики и монтажники регулярно выбирают между монтажной сваркой и фланцевыми узлами на высокопрочных болтах. Сварка на высоте в зимних или полевых условиях сопряжена с рисками скрытых непроваров, шлаковых включений и температурных напряжений в околошовной зоне. Болтовые фланцевые соединения обеспечивают максимальную скорость сборки и прогнозируемую податливость узла, однако малейшая ошибка в расчете толщины пластины фланца или недотяг болтов превращает жесткий узел в шарнирный с последующим срезом крепежа.
Фланцевое соединение ригеля со стойкой представляет собой листовую деталь (фланец), приваренную на заводе металлоконструкций к торцу балки из стального двутавра, которая стягивается с полкой колонного двутавра серии К пакетом высокопрочных болтов. Разберем нормативные требования СП РК 5.04-107-2019 («Проектирование стальных конструкций») и СН РК 2.03-30-2017 («Строительство в сейсмических зонах»), методику проверки пластин на изгиб и регламент контролируемого натяжения крепежа на строительной площадке.
Конструктивная схема рамного фланцевого узла: типы сопряжений и работа под моментом
Во фланцевом узле рамного сопряжения изгибающий момент $M$, действующий в плоскости рамы, раскладывается на пару противоположно направленных усилий. Растягивающее усилие воспринимается верхней (растянутой) группой высокопрочных болтов и верхней зоной фланца, а сжимающее усилие передается через плотный контакт нижних полок ригеля и колонны либо через нижний ряд болтов при знакопеременных сейсмических колебаниях. Поперечная сила $Q$ воспринимается либо силами трения между плотно сжатыми плоскостями фланца и колонны, либо за счет работы стержней болтов на срез и смятие отверстий.
В зависимости от геометрии выпуска фланца за пределы поясов двутавровой балки в практике строительства Казахстана выделяют три основных типа узлов:
- Фланец с двусторонним свесом (бесфасоночный): пластина выступает за наружные грани как верхней, так и нижней полок двутавра на 60–100 мм. Болты располагаются как с внешней стороны поясов, так и во внутреннем пространстве между полками около стенки. Это наиболее жесткая и надежная схема для рамных узлов в сейсмозонах с расчетной балльностью 9–10 баллов по шкале MSK-64.
- Фланец с односторонним свесом: пластина выступает только со стороны растянутого пояса ригеля (обычно сверху), а по сжатой зоне обрезается заподлицо. Применяется в бескрановых зданиях с односторонним направлением изгибающего момента.
- Бессвесный фланец (внутренний): контур пластины полностью повторяет наружные габариты двутавра, а все болты размещаются только во внутреннем контуре между полками. Схема обладает меньшей несущей способностью по изгибающему моменту и требует использования более толстого проката для компенсации изгиба свободных краев.
Для предотвращения потери местной устойчивости стенки колонны в зоне передачи растягивающих и сжимающих усилий от ригеля с обратной стороны полки колонны обязательно ввариваются поперечные ребра жесткости строго в створе с полками примыкающего двутавра. Толщина этих ребер принимается не менее толщины полок примыкающей балки.
Расчет толщины фланцевой пластины: физика явления и эффект рычага
Главная ошибка при проектировании фланцев — попытка сэкономить металл и применить тонкий стальной лист (12–16 мм). Под действием колоссального растягивающего усилия в поясе ригеля тонкий фланец начинает деформироваться («топорщиться») между болтами и стенкой двутавра. В результате края фланца упираются в полку колонны, создавая так называемый «эффект рычага» (prying force).
Эффект рычага вызывает дополнительное паразитное растягивающее усилие в крайних болтах, которое может составлять от 20% до 50% от основного расчетного усилия. В результате болт, рассчитанный с номинальным коэффициентом надежности, испытывает перегрузку и мгновенно разрушается по телу резьбы. Чтобы исключить эффект рычага, толщина фланца должна обеспечивать его работу как абсолютно жесткого штампа.
Толщина фланцевой пластины $t_{\text{фл}}$ рассчитывается из условия ее работы на изгиб как консольной или опертой по контуру пластины под действием усилий в болтах. В практических расчетах по нормам Казахстана для балок из двутавра из стали 09Г2С толщина фланца выбирается в диапазоне от 20 до 40 мм и проверяется по формуле:
$$t_{\text{фл}} \ge \alpha \cdot \sqrt{\frac{N_{\text{max}} \cdot b_{\text{эф}}}{R_y \cdot \gamma_c}}$$
где $N_{\text{max}}$ — максимальное растягивающее усилие, приходящееся на один наиболее нагруженный болт; $b_{\text{эф}}$ — эффективная расчетная ширина зоны фланца; $R_y$ — расчетное сопротивление стали фланца по пределу текучести; $\alpha$ — безразмерный коэффициент, зависящий от схемы расстановки болтов и расстояния до стенки двутавра; $\gamma_c$ — коэффициент условий работы конструкции по СП РК (для сейсмоопасных зон принимается $\gamma_c = 0{,}85\dots 0{,}90$).
Категорически не допускается изготовление фланцев из листовой стали с выраженной слоистой неоднородностью. В растянутой зоне фланцевое соединение работает на отрыв в направлении толщины проката (по оси Z). Для исключения риска слоистого растрескивания металла под швом приварки полок двутавра для ответственных конструкций в Алматы заказывают сталь групп качества Z25 или Z35 по ГОСТ 28870-90.
Сравнительная таблица параметров высокопрочных болтов и геометрии фланцев
В таблице ниже приведены инженерные параметры комплектов высокопрочного крепежа, нормативные усилия предварительного натяжения и рекомендуемые толщины фланцев для типовых сечений двутавровых балок по ГОСТ 57837-2017 и ГОСТ 26020-83.
| Высота сечения двутавра (серии Б, Ш) | Диаметр высокопрочных болтов (ГОСТ Р 52644 / ISO 7411) | Класс прочности болта / Марка стали | Нормативное усилие преднатяжения $P_0$, кН (тс) | Минимальная толщина фланца $t_{\text{фл}}$, мм | Расчетный изгибающий момент узла, кН·м |
|---|---|---|---|---|---|
| Двутавр 25Б1 – 30Б1 | М20 (отверстие 23 мм) | 10.9 ХЛ / 40Х «Селект» | 155 (15,8) | 20 – 22 мм | 120 – 190 |
| Двутавр 35Б1 – 40Б2 | М24 (отверстие 27 мм) | 10.9 ХЛ / 40Х «Селект» | 225 (22,9) | 24 – 28 мм | 250 – 420 |
| Двутавр 45Ш1 – 50Ш2 | М27 (отверстие 30 мм) | 10.9 ХЛ / 30Х3МФ | 290 (29,5) | 30 – 34 мм | 510 – 780 |
| Двутавр 55Б2 – 70Ш2 | М30 (отверстие 34 мм) | 10.9 ХЛ / 30Х3МФ | 355 (36,2) | 36 – 40 мм | 850 – 1350 |
При комплектации заказа на металлобазе ATLANT MARKET в Алматы снабженцам важно контролировать, чтобы длина болтов подбиралась с учетом толщины фланца, толщины полки колонны, двух усиленных высокопрочных шайб (по одной под головку и гайку) и выступа резьбовой части над гайкой не менее 2–3 полных витков.
Технология контролируемого натяжения: формулы, методы и коэффициент закручивания
Обычная ручная затяжка рожковыми или накидными ключами «до упора» для высокопрочных болтов запрещена нормативами СП РК. Болт должен быть натянут с проектным усилием $P_0$, создающим контролируемое обжатие контактных поверхностей. Если болт перетянуть выше предела текучести стали, произойдет пластическое вытягивание резьбы и обрыв стержня. Если недотянуть — при сейсмическом толчке произойдет раскрытие фланцевого стыка, ударная динамическая посадка конструкции и срез крепежа.
Для создания проектного усилия натяжения $P$ на строительных объектах в Казахстане применяют динамометрические ключи с контролем крутящего момента $M_{\text{кр}}$. Расчет требуемого момента выполняется по формуле:
$$M_{\text{кр}} = k \cdot P \cdot d$$
где $P$ — заданное расчетное усилие натяжения болта (кН); $d$ — номинальный наружный диаметр резьбы болта (м); $k$ — коэффициент закручивания комплекта (болт + гайка + шайбы).
Коэффициент закручивания $k$ не является постоянной величиной. Для заводских крепежных комплектов с фосфатным или оксидным покрытием и консервационной смазкой он составляет $k = 0{,}14\dots 0{,}17$. Для неочищенного ржавого или пересушенного крепежа коэффициент возрастает до $k = 0{,}20\dots 0{,}25$. Это означает, что при одном и том же показании динамометрического ключа фактическое усилие прижима во фланце с грязной резьбой окажется на 30–40% ниже проектного значения.
Регламент протяжки пакета болтов во фланцевом узле включает два обязательных этапа:
- Предварительная стяжка: все болты затягиваются динамометрическим или гайковертным ключом на 50–60% от проектного момента, начиная от центра балки (около стенки) к наружным краям полок. Это необходимо для выборки исходных технологических зазоров между сопрягаемыми деталями.
- Окончательная затяжка: протяжка динамометрическим ключом до 100% расчетного момента в той же последовательности (от центра к периферии). По завершении монтажа 100% болтов во фланцевом соединении проверяются контрольным динамометрическим ключом с составлением акта скрытых работ для технадзора.
Подготовка контактных поверхностей и контроль зазоров во фланцевом стыке
Несущая способность узла на сдвиг напрямую зависит от коэффициента трения $\mu$ между фланцем ригеля и полкой колонны. Нанесение масляных грунтовок (ГФ-021) или лакокрасочных материалов на сопрягаемые плоскости фланцевого стыка категорически запрещено нормами СН РК: масляная пленка снижает коэффициент трения до $\mu = 0{,}15\dots 0{,}20$ и приводит к проскальзыванию стыка под нагрузкой.
Для обеспечения нормативного коэффициента трения $\mu \ge 0{,}42\dots 0{,}55$ на стройплощадках Алматы применяют следующие методы обработки контактных зон:
- Дробеструйная или пескоструйная очистка: поверхности обеспыливаются и очищаются металлическим песком до чистого серого металла (степень очистки Sa 2.5 по ISO 8501-1) без последующей окраски до завершения монтажа узла. Обеспечивает коэффициент трения $\mu = 0{,}45\dots 0{,}55$.
- Газопламенная обработка: контактная зона прогревается пламенем ацетиленовой или пропан-кислородной горелки до температуры 250–300 °C для выжигания масел и органических пленок с последующей очисткой стальными щетками.
- Клеефрикционные покрытия: нанесение тонкого слоя специального полимерного состава с кварцевым наполнителем, позволяющего повысить коэффициент сцепления до $\mu = 0{,}58$.
Контроль плоскостности фланца после сварки с балкой — важнейший этап приемки на заводе металлоконструкций. В результате усадки сварных швов фланец неизбежно получает грибовидность (прогиб краев). Допустимый зазор между сопрягаемыми поверхностями во фланцевом стыке после предварительной затяжки болтов не должен превышать 0,3 мм по линии расположения болтов и 1,0 мм по наружным краям фланца (контролируется щупом по ГОСТ 882-75). Если зазор превышает норматив, фланец отправляется на фрезеровку лицевой плоскости на продольно-фрезерном станке.
Частые ошибки при закупке металлопроката и монтаже фланцевых узлов
Практика технического надзора на стройплощадках Алматы и Талдыкоргана выявляет типовые нарушения, снижающие ресурс металлокаркаса:
- Использование обычной углеродистой стали Ст3кп/Ст3пс для фланцев: кипящие и полуспокойные марки стали склонны к хрупкому межкристаллитному разрушению при отрицательных температурах. Для фланцев толщиной свыше 20 мм допускается применять только спокойную низколегированную сталь 09Г2С категории 12/15 или сталь С345/С355.
- Применение стандартного машиностроительного крепежа класса 5.8 или 8.8 без термообработки: замена высокопрочных болтов ГОСТ Р 52644 на обычные оцинкованные болты приводит к срезу резьбы при попытке затянуть узел динамометрическим ключом до проектного усилия.
- Отказ от установки высокопрочных шайб под головку и гайку: при закручивании с усилием в 20–35 тонн стандартная тонкая шайба проминается в отверстие, а каленая гайка врезается в тело фланца, искажая показания момента закручивания на ключе.
- Монтажная подгонка отверстий газовым резаком: рассверливание или прожигание несоосных отверстий плазмой или резаком образует зоны термического охрупчивания с микротрещинами, по которым фланец лопается при первом сейсмическом толчке. Разрешается только механическое рассверливание на сверлильном станке.
FAQ: частые вопросы снабженцев и монтажников по фланцевым узлам двутавра
Почему во фланцевых узлах двутавра запрещено использовать пружинные шайбы (гроверы)?
Пружинные шайбы (шайбы Гровера) изготавливаются для ненапрягаемых болтовых соединений общего машиностроения. При усилиях предварительного натяжения высокопрочных болтов (15–35 тонн) стандартный гровер полностью расплющивается, теряет упругие свойства и ломается на изгибе, создавая зазор в пакете. Во фланцевых узлах используются только плоские термически обработанные высокопрочные шайбы увеличенной толщины (от 4 до 6 мм) по ГОСТ Р 52646 (твердость 35–45 HRC).
Можно ли использовать высокопрочные болты повторно после демонтажа или переборки узла?
Согласно требованиям СП РК 5.04-107-2019, повторное использование высокопрочных болтов, которые уже были затянуты на 100% расчетного усилия с пластической деформацией микрорельефа резьбы, категорически запрещено. При повторном натяжении микротрещины в резьбовой впадине приводят к внезапному хрупкому обрыву стержня болта. При переборке или рихтовке узла весь комплект болтов, гаек и шайб заменяется на новый.
Как защитить зазор между фланцем и колонной от коррозии после окончательной затяжки?
После полной затяжки болтов и подписания акта скрытых работ периметр фланцевого стыка герметизируется безусадочным полиуретановым или тиоколовым герметиком для предотвращения проникновения капиллярной влаги в микрозазоры между деталями. После полимеризации герметика весь узел вместе с головками болтов и гайками окрашивается антикоррозийной грунт-эмалью общей толщиной сухого слоя не менее 120–160 мкм.
Итог: что взять с собой к закупке металлопроката и крепежа
Надежность фланцевого рамного узла закладывается на этапе спецификации и комплектации заказа. Чтобы каркас успешно прошел проверку независимого технического надзора и выдержал расчетную сейсмику Алматинского региона, перед закупкой на складе ATLANT MARKET в Алматы проверьте чек-лист проектной спецификации:
- Сортамент двутавра: соответствие высоты профиля и толщины стенки проектной марке стали (для балок перекрытий и ригелей — горячекатаный двутавр марок Ст3сп5 или 09Г2С по ГОСТ 57837-2017 с заводским сертификатом плавки).
- Толстолистовой прокат для фланцев: стальной лист толщиной от 20 до 40 мм категории качества Z25/Z35 из низколегированной стали 09Г2С-15 с обязательным ультразвуковым контролем сплошности (УЗК) на заводе.
- Комплекты крепежа: сертифицированные высокопрочные болты класса прочности 10.9 ХЛ по ГОСТ Р 52644 (или ISO 7411), высокопрочные гайки по ГОСТ Р 52645 и усиленные каленые шайбы по ГОСТ Р 52646 с паспортом завода-изготовителя и указанием коэффициента закручивания партии.
- Инструментальный контроль: наличие поверенного динамометрического ключа предельного или стрелочного типа с диапазоном измерений от 200 до 1500 Н·м и калиброванных измерительных щупов для проверки зазоров.