
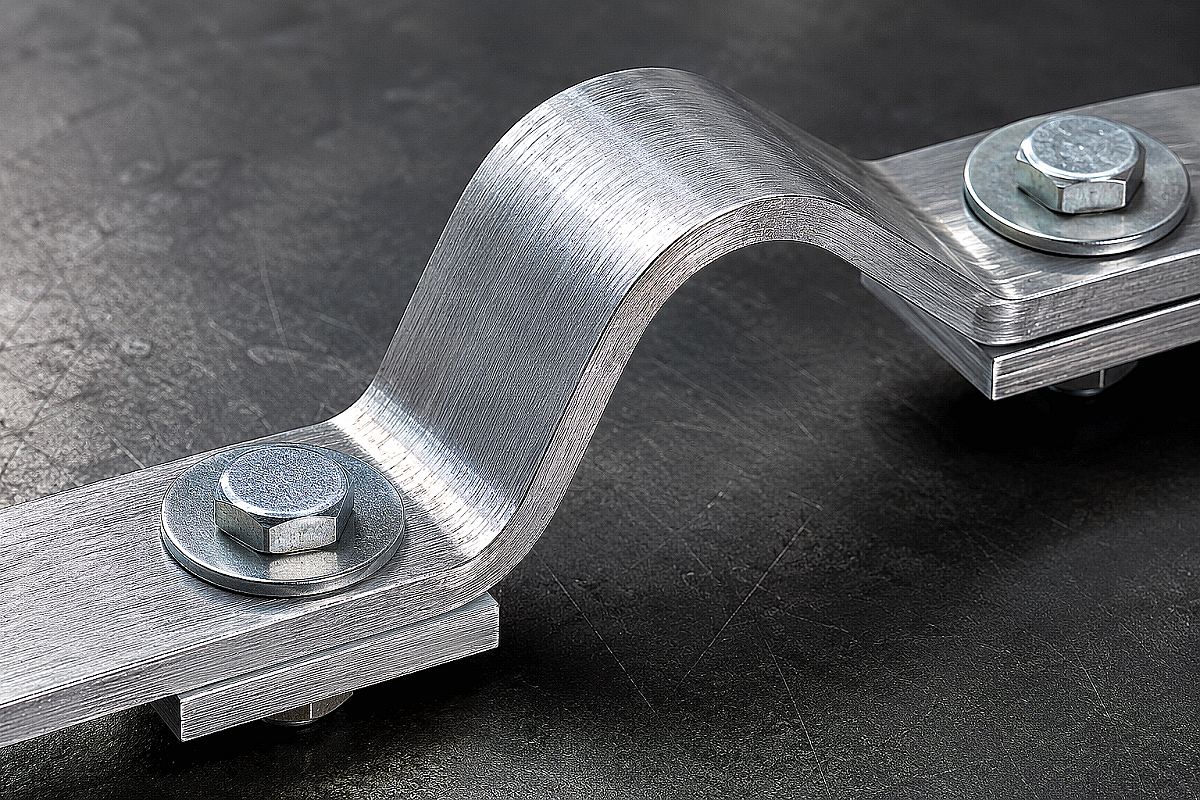
Сборка вводно-распределительных устройств (ВРУ), панелей ЩО-70 и главных распределительных щитов (ГРЩ) на объектах Казахстана все чаще выполняется с использованием алюминиевой электротехнической шины вместо дорогостоящей меди. Сплав АД31Т обеспечивает высокую конструкционную жесткость ошиновки и позволяет снизить общую массу распределительного шкафа более чем в два раза. Однако при изготовлении шинных мостов и компенсационных изгибов электромонтажники регулярно сталкиваются с растрескиванием металла в зоне деформации или перегревом болтовых сопряжений при вводе подстанции в эксплуатацию.
Причина дефектов кроется в физико-механических особенностях термоупрочненного алюминия. В отличие от мягкой электротехнической меди, шина АД31Т обладает повышенной твердостью и выраженной склонностью к релаксации напряжений под постоянным контактным давлением. Грамотный раскрой, гибка и сопряжение полос требуют соблюдения нормативов ГОСТ 15176-89 и ГОСТ 10434-82.
Механика сплава АД31Т: радиусы гибки плашмя и на ребро
Алюминиевая шина выпускается преимущественно в двух состояниях: АД0 (технически чистый алюминий без термообработки) и АД31Т (алюминиево-магниево-кремниевый сплав, прошедший закалку и искусственное состаривание). Если мягкую шину АД0 можно гнуть с минимальными радиусами, то закаленный сплав АД31Т имеет предел текучести 150–180 МПа и твердость порядка 60–75 HB, из-за чего попытка согнуть полосу под прямым углом на оправке с острым углом неизбежно вызывает разрыв наружных волокон.
При гибке плашмя минимально допустимый внутренний радиус закругления матрицы должен составлять не менее 1,5–2,0 толщин шины (R ≥ 1,5·S). Для полосы толщиной 10 мм радиус гибочного пуансона обязан быть не менее 15–20 мм. Выполнение изгиба с меньшим радиусом образует сеть микротрещин, видимых при 10-кратном увеличении, что снижает полезное токопроводящее сечение проводника на 15–30% и создает точку локального перегрева.
Гибка на ребро («в ребро») представляет собой наиболее сложную операцию при ошиновке трансформаторных узлов. При такой деформации внутренний радиус гиба должен составлять не менее ширины самой шины (R ≥ B). Чтобы исключить появление гофры на внутренней кромке и разрывов на внешней, полосу толщиной более 6 мм в месте будущего изгиба локально прогревают строительным феном или газовой горелкой до температуры +130…+150 °C с обязательным контролем термокарандашом. Нагрев свыше +200 °C запрещен, так как он вызывает необратимый отжиг сплава и резкое падение механической прочности шинопровода.
Перфорация и резка: требования к зазорам инструмента и кромкам
При подготовке монтажных отверстий под болтовые соединения ГОСТ 10434-82 предписывает соблюдать строгие расстояния от центра отверстия до края полосы, чтобы исключить вырыв металла при затяжке и термических расширениях. Для шин шириной до 60 мм расстояние от центра отверстия до продольного края должно быть не менее 1,5 диаметра болта, а до торцевого среза — не менее 2,0 диаметров.
Резка и пробивка отверстий на гидравлических шинообрабатывающих станках должны выполняться специализированным инструментом. Применение пуансонов и матриц, предназначенных для стального листа, недопустимо: зазор между режущими кромками для алюминия должен составлять 5–8% от толщины обрабатываемой шины. При избыточном зазоре край отверстия затягивается внутрь с образованием глубокой фаски, а при недостаточном — на матрице происходит налипание алюминия, приводящее к задирам.
- Снятие грата: после механической резки дисковой пилой или гильотиной торцы шин обязательно обрабатываются фаскоснимателем или напильником с мелкой насечкой для удаления заусенцев высотой более 0,1 мм.
- Защита от стружки: при сверлении корончатыми или спиральными сверлами зону резания смазывают техническим вазелином или олеиновой кислотой, предотвращая налипание стружки на режущие кромки.
- Плоскостность: вокруг пробитого отверстия не должно быть вспучивания плоскости; отклонение от плоскостности в контактной зоне не должно превышать 0,05 мм на 100 мм длины.
Таблица параметров обработки и монтажа шины АД31Т
Технические регламенты для типовых сечений алюминиевой шины, используемых при сборке распределительных устройств в Алматинской области:
| Сечение шины (Ширина × Толщина), мм | Мин. радиус гиба плашмя, мм | Мин. радиус гиба на ребро, мм | Диаметр болта крепления (ГОСТ 7798) | Момент затяжки болта, Н·м | Допустимый длительный ток (1 полоса), А |
|---|---|---|---|---|---|
| 40 × 4 | 6,0 | 40,0 | М8 | 15–18 | 380 |
| 50 × 5 | 10,0 | 50,0 | М10 | 30–35 | 515 |
| 60 × 6 | 12,0 | 60,0 | М10 / М12 | 35–45 | 670 |
| 80 × 8 | 16,0 | 80,0 | М12 | 50–60 | 940 |
| 100 × 10 | 20,0 | 100,0 | М12 / М16 | 60–85 | 1250 |
| 120 × 10 | 20,0 | 120,0 | М16 | 85–100 | 1460 |
Сборка контактных узлов: борьба с оксидной пленкой и ползучестью
Главная проблема алюминиевого контактного узла — высокое переходное сопротивление. На воздухе алюминий мгновенно покрывается пленкой оксида Al2O3 толщиной 0,01–0,05 мкм, которая является диэлектриком с высокой твердостью и температурой плавления свыше +2000 °C. Если затянуть болтовой стык без разрушения этой пленки, контакт будет греться даже при номинальной нагрузке, что приведет к тепловому разгону и выгоранию изоляторов.
Для создания контакта 1-го класса по ГОСТ 10434-82 контактные площадки зачищают металлической кордщеткой из нержавеющей стали под слоем нейтральной кварцевазелиновой пасты (ПКВ) или проводящей смазки типа ЭПС-98 / «Суперконт». Абразивные частицы пасты процарапывают оксидный слой, а вазелиновая основа исключает доступ кислорода к свежему металлу. Зачистка наждачной бумагой с корундовым зерном строго запрещена: частицы кремния вдавливаются в мягкий алюминий и работают как изоляторы.
Второй критический фактор — релаксация напряжений (ползучесть). Под постоянным давлением затянутого болта алюминий медленно «вытекает» из-под контактной зоны. При циклических колебаниях температуры (нагрев при пиковой нагрузке и остывание ночью) обычный болт со стандартной плоской шайбой ослабевает уже через 3–6 месяцев. Для предотвращения этого явления монтаж ведут с обязательным использованием тарельчатых пружинных шайб (DIN 6796 или ГОСТ 21797), которые компенсируют термическую осадку полосы на 0,2–0,4 мм, сохраняя постоянное прижимное усилие.
Если распределительный узел требует сопряжения с медными выводами аппаратов, ознакомьтесь с правилами монтажа в материале о биметаллических соединениях медных и алюминиевых шин, а также изучите базовые стандарты подбора сечений в обзоре электротехнических алюминиевых шин. Для сравнения технологии обработки меди изучите статью о гибке и перфорации медной шины ШМТ.
Чеклист входного контроля и комплектации шины АД31Т
При приемке партии алюминиевой шины на складе или строительной площадке снабженец должен проверить следующие параметры:
- Состояние поверхности: отсутствие глубоких продольных рисок, забоин глубиной более 0,1 толщины шины, расслоений и следов коррозионного поражения (белого налета).
- Серповидность: отклонение от прямолинейности по ребру не должно превышать 2 мм на 1 метр длины для шин шириной до 50 мм и 1,5 мм для шин шириной свыше 50 мм.
- Заводская маркировка и твердость: подтверждение состояния поставки Т или Т1 в паспорте качества от завода-изготовителя; твердость по Бринеллю должна находиться в пределах 60–75 HB (слишком твердый металл сломается при гибке, а мягкий АД31 без термообработки сомнется под болтами).
- Крепеж и оснастка: наличие болтов класса прочности 8.8 с цинковым покрытием, увеличенных утолщенных шайб (DIN 9021 / ГОСТ 6958) и тарельчатых шайб DIN 6796 соответствующего диаметра.
Металлобаза ATLANT MARKET поставляет сертифицированную алюминиевую шину марки АД31Т по ГОСТ 15176-89 со склада в Алматы. Компания осуществляет профессиональную нарезку проката в проектный размер, комплектацию крепежными узлами и оперативную отгрузку заказов по всем регионам Казахстана, включая филиалы в городах Талдыкорган и Каскелен.
Итог
Использование алюминиевой шины АД31Т позволяет сократить сметную стоимость распределительных устройств на 40–60% по сравнению с медной ошиновкой при сохранении проектной надежности. Ключевые условия безаварийной эксплуатации — соблюдение радиусов гибки (R ≥ 1,5–2,0 S плашмя), зачистка контактных поверхностей под слоем проводящей смазки и обязательная установка тарельчатых шайб DIN 6796 для компенсации ползучести алюминия при циклическом нагреве.
Можно ли выправлять согнутую алюминиевую шину АД31Т обратно?
Повторная правка и обратный гиб закаленной шины АД31Т категорически запрещены. В месте первичного изгиба возникает наклеп структуры металла. При обратном разгибании в зоне деформации образуются сквозные трещины и расслоения, которые приводят к механическому разрушению полосы или ее критическому локальному перегреву под нагрузкой.
Зачем под болт на алюминиевой шине ставят увеличенную шайбу DIN 9021?
Алюминий обладает меньшим модулем упругости и твердостью, чем сталь. Обычная узкая шайба DIN 125 при нормативной затяжке вдавливается в поверхность шины, вызывая пластическую деформацию металла вокруг отверстия. Увеличенная кузовная шайба DIN 9021 распределяет прижимное усилие по большей площади, исключая продавливание контактной зоны.
Какова допустимая температура нагрева шинного моста из АД31Т при тепловизионном контроле?
Согласно ПУЭ РК, длительно допустимая температура нагрева алюминиевых шин при протекании номинального тока составляет +70 °C (при температуре окружающего воздуха +25 °C). Температура контактных болтовых соединений не должна превышать +80 °C. Превышение температуры контакта над температурой цельной шины более чем на 10–15 °C указывает на разрушение антиокислительного слоя и требует протяжки узла с заменой смазки.
Как определить, что шина АД31Т перегрета при гибке с подогревом?
При нагреве выше +200 °C структура сплава АД31Т теряет закалочные свойства (происходит перестаривание и отжиг), что сопровождается резким падением твердости до уровня менее 40 HB. Визуально перегретый участок можно определить по потускнению поверхности и появлению матового серого налета. На ответственных объектах контроль температуры гибки ведется бесконтактными инфракрасными пирометрами в диапазоне строго +130…+150 °C.