Эксплуатация высоковольтных силовых трансформаторов на подстанциях 35–500 кВ, тяговых подстанциях КТЖ и промышленных распределительных пунктах в Алматы и регионах Казахстана неразрывно связана с поддержанием диэлектрической прочности изоляционного масла. Трансформаторное масло марок ГК, Т-1500 или ВГ в процессе циклического нагрева насыщается влагой, растворенными газами и продуктами термоокислительного старения, что снижает пробивное напряжение с нормативных 60–70 кВ до аварийных 20–25 кВ. Для восстановления диэлектрических параметров применяются мобильные и стационарные установки регенерации, вакуумной дегазации и осушки масла (комплексы типов УВМ, ЛТМ, CMM), где рабочим органом для циркуляции нагретого до +60…+85 °C изоляционного масла под переменным давлением и вакуумом выступают стальные технологические трубопроводы.
Ошибки при подборе металлопроката для маслопроводов регенерационных станций приводят к катастрофическим последствиям для электросетевого хозяйства. Применение тонкостенных шовных труб сомнительного происхождения или некачественных резьбовых соединений вызывает микроподсосы атмосферного воздуха в вакуумной зоне дегазатора, вторично насыщая осушаемое масло микропузырьками кислорода и азота. На напорных участках маслостанций, где шестеренчатые или винтовые насосы создают давление до 0,4–0,8 МПа при вязкости холодного масла до 25–35 мм²/с, заужение проходных диаметров провоцирует резкие скачки гидродинамического сопротивления, кавитацию насосных ступеней и усталостные трещины в зонах сварных швов. Стальная водогазопроводная труба (труба ВГП по ГОСТ 3262-75) усиленной и обыкновенной серий является проверенным материалом для сборки жестких маслопроводов благодаря плотной однородной стенке, устойчивости к деформациям под глубоким вакуумом (до −0,095 МПа) и абсолютной совместимости с углеводородными диэлектриками.
Гидравлический расчет маслопроводов: учет кинематической вязкости и выбор диаметров Ду 25–80
Главным отличием расчета технологических маслопроводов установок очистки трансформаторных масел от стандартных водяных систем является зависимость кинематической вязкости среды от температуры. В климатических условиях Алматинской области, где зимняя температура наружного воздуха на открытых распределительных устройствах (ОРУ) опускается до −20…−25 °C, свежее или отработанное трансформаторное масло на этапе пуска установки имеет вязкость 28–35 мм²/с (сСт), в то время как после прохождения блока электронагревателей при температуре +70 °C вязкость падает до 3,5–5,0 мм²/с. Проектирование всасывающих и напорных линий по параметрам горячего масла приводит к тому, что при холодном пуске маслонасос не способен прокачать густую среду через фильтры тонкой очистки, работая в режиме «сухого хода» с задиром шестерен.
Скорость движения трансформаторного масла во всасывающих магистралях вакуумных дегазаторов и ступеней центробежной очистки строго ограничивается диапазоном 0,5–0,8 м/с во избежание срыва вакуума и образования пены. В нагнетательных маслопроводах после насосов допускается скорость потока 1,2–1,8 м/с, а на сливных самотечных патрубках деаэрационных колонн — не более 0,3–0,5 м/с. Расчет внутреннего диаметра трубы выполняется по базовой формуле гидравлики с поправкой на объемный расход маслостанции:
d = √((4 · Q) / (π · v))
где Q — объемная подача регенерационной установки в м³/с (типовые производительности мобильных комплексов составляют 1,0; 2,0; 4,0 или 6,0 м³/ч), а v — расчетная скорость ламинарного течения в м/с. Для комплектации сертифицированным прокатом снабженцы в Казахстане обращаются на металлобазу ATLANT MARKET в Алматы, где доступен полный сортамент труб ВГП с резкой в проектный размер и оперативной отгрузкой на филиалы в Талдыкоргане и Каскелене.
| Производительность маслостанции, м³/ч | Участок обвязки | Рекомендуемый диаметр трубы ВГП (ГОСТ 3262-75) | Толщина стенки (обыкновенная / усиленная), мм | Скорость потока масла, м/с | Режим давления / вакуума |
|---|---|---|---|---|---|
| 1,0–1,5 (дегазация) | Всасывающий тракт | Ду 25 (наружный 33,5 мм) | 3,2 / 4,0 | 0,55–0,65 | Вакуум до −0,095 МПа |
| 1,0–1,5 (дегазация) | Напорная магистраль | Ду 20 (наружный 26,8 мм) | 2,8 / 3,2 | 1,20–1,45 | Давление 0,4–0,6 МПа |
| 2,0–3,0 (регенерация) | Всасывающий тракт | Ду 40 (наружный 48,0 мм) | 3,5 / 4,0 | 0,50–0,65 | Вакуум до −0,095 МПа |
| 2,0–3,0 (регенерация) | Напорная магистраль | Ду 32 (наружный 42,3 мм) | 3,2 / 4,0 | 1,15–1,40 | Давление 0,5–0,8 МПа |
| 4,0–6,0 (промышленная) | Всасывающий тракт | Ду 65 (наружный 75,5 мм) | 4,0 / 4,5 | 0,55–0,70 | Вакуум до −0,095 МПа |
| 4,0–6,0 (промышленная) | Напорная магистраль | Ду 50 (наружный 60,0 мм) | 3,5 / 4,5 | 1,30–1,65 | Давление 0,6–0,8 МПа |
| 8,0–10,0 (заливка баков) | Магистральный слив | Ду 80 (наружный 88,5 мм) | 4,0 / 4,5 | 0,45–0,60 | Самотек / подпор 0,2 МПа |
Особенности работы под вакуумом: защита от схлопывания и бессварная герметичность фланцев
Ключевым узлом глубокой регенерации масла является вакуумная дегазационная колонна, внутри которой двухступенчатый вакуумный блок (форвакуумный насос и насос Рутса) поддерживает остаточное давление на уровне 0,5–1,0 мбар (абсолютный вакуум до −0,098 МПа). При таком разрежении влага, растворенная в тонкой пленке масла на керамических насадках Рашига, закипает и испаряется уже при температуре +55…+65 °C, не допуская термического пиролиза углеводородов. Однако внешнее атмосферное давление величиной около 100 кПа непрерывно стремится деформировать наружные стенки подводящих и отводящих трубопроводов.
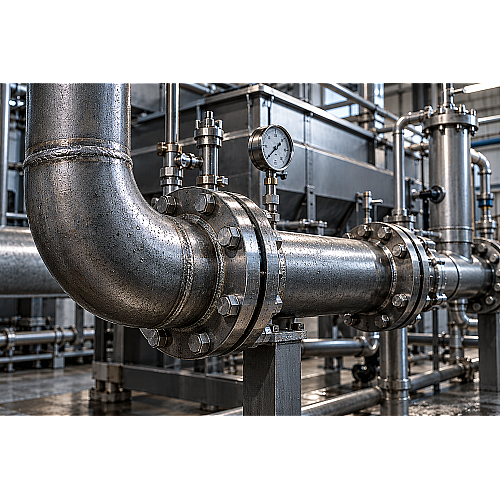
Для исключения схлопывания (потери кольцевой устойчивости круглого сечения) на вакуумных участках запрещено использовать тонкостенные электросварные прямошовные трубы толщиной менее 2,5 мм. Усиленная водогазопроводная труба ВГП со стенкой 4,0–4,5 мм обладает запасом радиальной жесткости, вчетверо превышающим критическое внешнее смятие. При сборке разъемных участков для подключения фильтр-прессов, адсорберов с силикагелем или цеолитом и расходомеров применяются стальные фланцы по ГОСТ 33259-2015 исполнения E-F (выступ-впадина) или C-D (шип-паз). Использование плоских гладких фланцев в зоне глубокого вакуума не допускается: атмосферное давление стремится выдавить плоскую межфланцевую прокладку внутрь проходного сечения трубы.
В качестве уплотнительных материалов для фланцевых соединений маслопроводов применяются маслобензостойкие эластомеры на основе фторкаучука (FKM/Viton), нитрильного каучука (NBR) твердостью не менее 70–80 единиц по Шору А, либо листовой маслостойкий паронит марки ПМБ по ГОСТ 481-80 толщиной 1,5–2,0 мм. Запрещено использовать стандартную техническую резину марки ТМКЩ или сантехнический лен с масляной краской: минеральное трансформаторное масло вымывает пластификаторы из каучука за 2–3 рабочих цикла, после чего затвердевшая резина дает микротрещины, через которые воздух попадает в очищенный диэлектрик.
Технология сварки и химической промывки маслопроводов: защита от окалины и металлических включений
Трансформаторное масло заливается непосредственно в бак активной части силового трансформатора, где зазоры между витками высоковольтных обмоток составляют доли миллиметра, а изоляцией служит электрокартон и кабельная бумага. Попадание внутрь трансформатора даже микроскопической металлической стружки, фрагмента сварочного грата или крупицы окалины размером 50–100 мкм приводит к локальному искажению напряженности электрического поля, коронному разряду и межвитковому пробою с последующим взрывом бака. По этой причине требования к чистоте внутренних поверхностей стальных труб ВГП при сборке маслопроводов превосходят регламенты тепловых и водопроводных сетей.
Сварка неповоротных и поворотных стыков труб ВГП выполняется ручной дуговой сваркой (РДС) электродами с основным покрытием (УОНИ-13/55) либо комбинированным способом: аргонодуговой сваркой (TIG) неплавящимся вольфрамовым электродом с присадкой Св-08Г2С для формирования корневого шва и последующим заполнением разделки электродом. Корневой шов TIG-сваркой исключает образование внутренних наплывов, шлаковых карманов и брызг расплавленного металла внутри трубы. Разделка кромок под углом 30–35° и притупление 1,5–2,0 мм обязательны для всех диаметров от Ду 32 и выше. Повороты трассы выполняются бесшовными крутоизогнутыми деталями (отводы стальные по ГОСТ 17375-2001), которые обеспечивают плавное изменение вектора потока без образования зон застойной циркуляции.
После завершения сварочно-монтажных работ плети маслопроводов подвергаются обязательному комплексу химической очистки и пассивации:
- Механическая очистка: продувка сухим сжатым воздухом под давлением 0,6–0,8 МПа с пропуском эластичных поролоновых или полиуретановых очистных поршней (пыжей) для удаления рыхлой окалины.
- Химическое травление: циркуляция 10–15% раствора ингибированной соляной или ортофосфорной кислоты для растворения плотной оксидной пленки на внутренней поверхности стальной трубы.
- Нейтрализация и щелочная промывка: промывка 2–3% раствором кальцинированной соды или едкого натра с последующей промывкой деминерализованной водой до нейтрального уровня pH 7,0.
- Горячая сушка: продувка осушенным азотом или горячим воздухом с точкой росы не выше −40 °C до полного удаления влаги со стенок.
- Технологическая циркуляция: промывка смонтированного контура горячим трансформаторным маслом с температурой +70 °C через блок тонкой фильтрации (степень фильтрации 1–3 мкм) в течение 4–6 часов до достижения 9–11 класса промышленной чистоты по ГОСТ 17216-2001.
Специфика монтажа маслопроводов на энергообъектах Алматы и сейсмических зонах РК
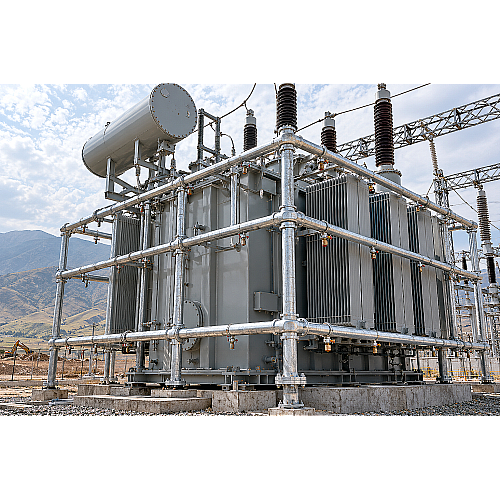
Подстанции Алматинского энергоузла расположены в зоне с нормативной сейсмичностью 9–10 баллов по СП РК 2.03-30-2017. Силовые трансформаторы мощностью 25–125 МВА установлены на фундаментах с маслоприемными чашами и гравийной засыпкой, в то время как маслоочистительные комплексы и деаэраторы размещаются в стационарных маслохозяйствах либо на мобильных прицепах-контейнерах. При подземных толчках взаимное смещение бака трансформатора и маслопроводной эстакады достигает 50–120 мм. Жесткая приварка трубы ВГП напрямую к запорным вентилям маслобака трансформатора категорически запрещена: динамический изгибающий момент срезает фланцы и приводит к разливу десятков тонн горючего масла.
Для компенсации сейсмических и вибрационных нагрузок в узлах подключения маслопроводов к трансформаторам и насосным агрегатам монтируются гибкие нержавеющие металлорукава высокого давления (РВД) в одинарной или двойной проволочной оплетке со стальными концевыми фланцами либо сильфонные компенсаторы со сдвиговой податливостью. Прокладка жестких участков труб ВГП по кабельно-масляным эстакадам выполняется с уклоном не менее 0,005 (5 мм на 1 метр длины) в сторону маслосборных дренажных кранов, что обеспечивает полное самотечное опорожнение системы при замене марки масла или консервации оборудования на зимний период.
Типичные ошибки при закупке и монтаже маслопроводов
Анализ аварийных ситуаций и отказов маслоочистительного оборудования на подстанциях выявляет пять системных ошибок:
- Использование оцинкованных труб: закупка оцинкованных труб ВГП вместо черного проката. Цинк вступает в каталитическую реакцию с ароматическими углеводородами горячего трансформаторного масла, образуя нерастворимые цинковые мыла и соли, которые оседают на изоляции трансформатора и вызывают ускоренное старение целлюлозы. На маслопроводах разрешено применять только черную стальную трубу ВГП.
- Заужение всасывающей линии: монтаж всасывающего маслопровода равного диаметра с напорной магистралью. Это вызывает кавитационный шум, падение производительности маслонасоса на 40–50% и вспенивание масла.
- Сборка на сантехнические герметики: уплотнение резьбовых штуцеров анаэробными герметиками на акриловой основе, растворимыми в нагретом масле. Для конических резьб маслопроводов допускается применять только фум-ленту марки ФУМ-В (для агрессивных сред и нефтепродуктов) либо фторопластовые уплотнительные кольца.
- Отсутствие пробоотборных точек: монтаж прямых участков без установки трехходовых пробоотборных кранов с безыгольными штуцерами. Оценка качества дегазации требует регулярного отбора проб масла на хроматографический анализ газов (ХАРГ) и влагосодержание до и после колонны.
- Пренебрежение заземлением контура: при движении диэлектрического трансформаторного масла со скоростью свыше 1,5 м/с по стальной трубе генерируется статическое электричество с потенциалом до 5–15 кВ. Отсутствие медных перемычек на фланцах и заземления маслопровода к общему контуру подстанции создает искровой разряд внутри трубы с риском воспламенения паров масла.
Чек-лист входного контроля и приемки труб ВГП для снабженца
Перед отгрузкой труб ВГП со склада в Алматы для монтажа маслопроводов ответственных энергообъектов снабженцу необходимо проверить четыре ключевых параметра:
- Сертификат завода-изготовителя: подтверждение соответствия ГОСТ 3262-75 с указанием марки стали (Ст2сп, Ст3сп по ГОСТ 380-2005 или сталь 10, 20 по ГОСТ 1050-2013), результатов гидравлических испытаний на заводе (давление 2,4 МПа для обыкновенных и 3,1 МПа для усиленных труб) и 100% ультразвукового контроля продольного шва.
- Инструментальный замер толщины стенки: проверка микрометром или ультразвуковым толщиномером торцов труб. Для усиленной серии Ду 50 фактическая толщина стенки обязана составлять не менее 4,5 мм (допуск по ГОСТ не более −10%).
- Осмотр внутреннего канала: отсутствие технологических раковин, глубоких продольных рисок, закатанной окалины и следов коррозии глубже 0,1 мм. Внутренняя поверхность должна быть гладкой.
- Геометрия и прямолинейность: кривизна труб на 1 метр длины не должна превышать 2 мм для Ду до 20 мм и 1,5 мм для Ду свыше 25 мм. Торцы труб должны быть обрезаны строго под углом 90° со снятой внешней фаской.
Часто задаваемые вопросы (FAQ)
Почему на маслопроводах трансформаторного масла запрещено использовать оцинкованные трубы ВГП?
Цинк является химически активным металлом по отношению к органическим кислотам и антиокислительным присадкам (ионолу, Агидолу-1), содержащимся в трансформаторном масле. При температуре циркуляции выше +50 °C цинковое покрытие растворяется с образованием цинковых мыл, ухудшающих тангенс угла диэлектрических потерь (tg δ) масла и оседающих на обмотках трансформатора.
Какое предельное разрежение обязана выдерживать труба ВГП в дегазационных установках?
В вакуумных колоннах глубокой дегазации создается абсолютное остаточное давление до 0,5–1,0 мбар (вакуум −0,098 МПа). Усиленные трубы ВГП по ГОСТ 3262-75 со стенкой 3,5–4,5 мм рассчитаны на внешнее атмосферное давление с пятикратным запасом прочности против пластического смятия сечения.
Какими электродами сваривать стыки труб ВГП на маслопроводах трансформаторных подстанций?
Для исключения шлаковых карманов и брызг внутри трубы корневой шов рекомендуется выполнять ручной аргонодуговой сваркой (TIG) проволокой Св-08Г2С. Заполняющие и облицовочные слои свариваются электродами с основным видом покрытия типа УОНИ-13/55 (Э50А) постоянным током обратной полярности.
Какой тип фланцев рекомендуется применять для разъемных соединений вакуумных маслопроводов?
Рекомендуется использовать стальные приварные фланцы по ГОСТ 33259-2015 с уплотнительной поверхностью «выступ-впадина» (исполнения E-F) или «шип-паз» (исполнения C-D), исключающие сдвиг или всасывание прокладки внутрь трубы под действием глубокого вакуума.
Итог
Надежная работа установок регенерации и осушки трансформаторных масел на подстанциях и промышленных предприятиях Казахстана зависит от трех факторов: точного расчета диаметров труб ВГП под кинематическую вязкость масла, обеспечения 100% герметичности вакуумных контуров и химической чистоты внутренних поверхностей сварных маслопроводов. Закупка сертифицированных стальных труб ВГП по ГОСТ 3262-75 на складе ATLANT MARKET в Алматы гарантирует соответствие толщины стенки проектным расчетам, безаварийную эксплуатацию оборудования под глубоким вакуумом и сохранность дорогостоящих силовых трансформаторов при любых климатических и сейсмических нагрузках.