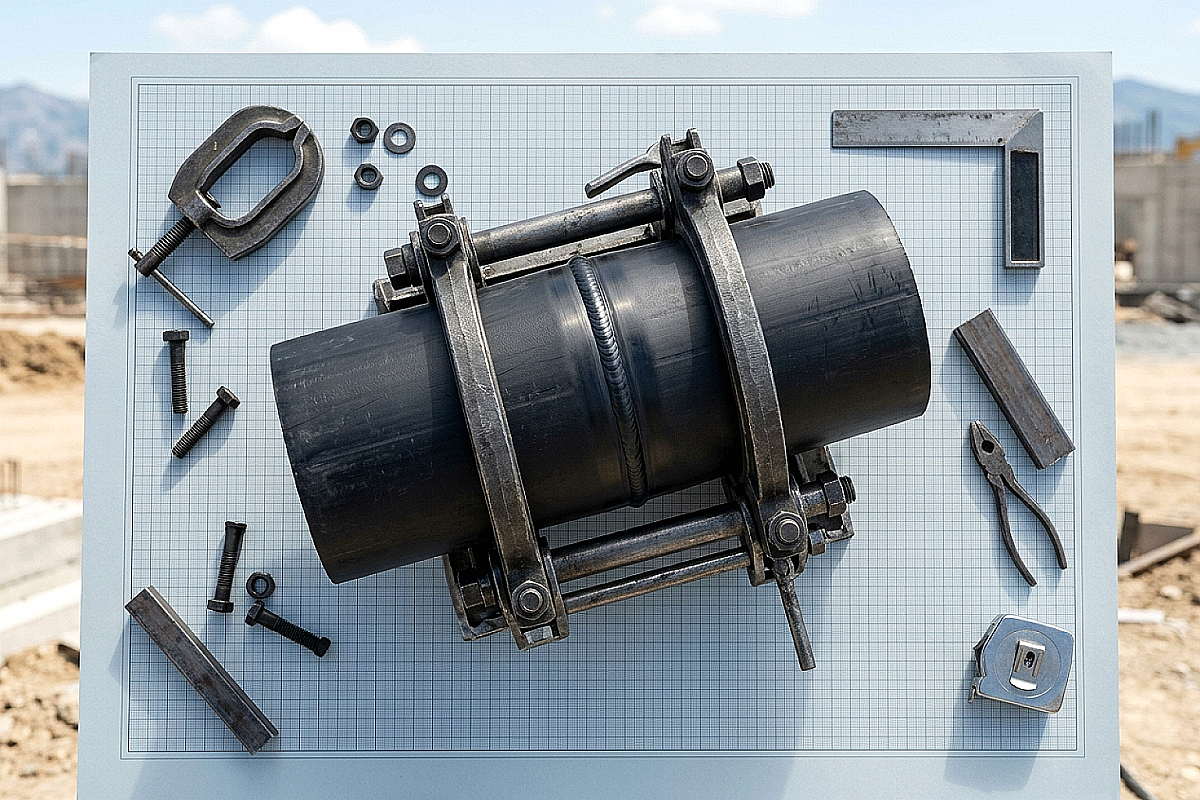
Нарушение технологии стыковой сварки полиэтиленовых труб (ПНД) — самая частая причина аварий на напорных водоводах Казахстана. В отличие от муфтового соединения, стыковая сварка требует от оператора точного соблюдения временных и барических интервалов. Любое отклонение от регламента СН РК приводит к образованию «холодного стыка», который визуально может выглядеть безупречно, но не обладает проектной прочностью на разрыв. В условиях сложного рельефа Алматы и подвижности грунтов в Алматинской области, качество шва определяет, прослужит ли сеть заявленные 50 лет или потребует ремонта уже через сезон.
Физика процесса: пять фаз формирования надежного шва
Процесс стыковой сварки труб ПЭ-100 делится на пять строго регламентированных этапов. Первый этап — оплавление (создание первичного грата). На этой фазе торцы труб прижимаются к нагревательному элементу (зеркалу) под высоким давлением P1, пока высота наплыва полиэтилена не достигнет установленной нормы (обычно 1–3 мм в зависимости от толщины стенки).
Второй этап — нагрев. Давление снижается до минимума (P2), при котором обеспечивается лишь плотный контакт торцов с зеркалом. На этой стадии тепло проникает вглубь материала, создавая зону расплава, достаточную для диффузии молекул полиэтилена. Третий этап — перестановка. Зеркало удаляется, а торцы труб сводятся вместе. Это самый критический момент: время перестановки должно быть минимальным (секунды), чтобы расплав не успел окислиться на воздухе или остыть ниже температуры кристаллизации.
Четвертый этап — сварка (создание шва). Торцы труб прижимаются друг к другу под давлением P3. Именно здесь формируется окончательный грат. Пятый этап — охлаждение. Труба должна оставаться в зажимах сварочного аппарата под давлением P3 до полного остывания. Спешка на этом этапе — главная ошибка монтажников: при преждевременном снятии давления в структуре шва возникают внутренние напряжения, ведущие к хрупкости.
Таблица параметров стыковой сварки труб ПЭ-100 (SDR 11 и SDR 17)
Ниже приведены усредненные параметры для аппаратов с гидравлическим приводом при температуре воздуха +20°C. При работе на объектах в высокогорных районах Алматы или в зимний период параметры требуют корректировки согласно СН РК.
| Диаметр трубы (мм) | SDR | Толщина стенки (мм) | Время нагрева (сек) | Время перестановки (сек) | Время остывания (мин) |
|---|---|---|---|---|---|
| 110 | 17 | 6.6 | 66 | 5 | 10 |
| 110 | 11 | 10.0 | 100 | 6 | 13 |
| 160 | 17 | 9.5 | 95 | 6 | 12 |
| 160 | 11 | 14.6 | 146 | 8 | 18 |
| 225 | 17 | 13.4 | 134 | 8 | 17 |
| 225 | 11 | 20.5 | 205 | 10 | 24 |
| 315 | 17 | 18.7 | 187 | 10 | 22 |
| 315 | 11 | 28.6 | 286 | 12 | 32 |
Важно помнить, что давление сварки (P3) рассчитывается индивидуально для каждого аппарата, исходя из площади сечения цилиндров гидросистемы и площади сечения самой трубы. Использование «универсальных» значений давления из интернета без учета характеристик станка — прямой путь к браку.
Влияние климата Алматы на качество сварочных работ
Резко континентальный климат Казахстана вносит свои коррективы в работу монтажных бригад. При работе в южных регионах летом, когда температура воздуха превышает +30°C, время остывания шва должно быть увеличено на 15–20%, так как естественный теплоотвод замедляется. В зимний период, характерный для предгорий Заилийского Алатау, использование сварочных палаток и предварительный прогрев торцов труб обязательны. Попадание снега или капель дождя на зеркало или торцы перед сваркой недопустимо — это приводит к образованию пор и каверн в структуре полиэтилена.
АТЛАНТ МАРКЕТ поставляет трубы ПЭ-100 из первичного гранулята, что обеспечивает стабильность индекса расплава. Это критично при стыковке труб из разных партий: однородность материала позволяет получать идентичную вязкость расплава, что гарантирует прочность шва на уровне 90–95% от прочности самой трубы. При закупке на наших складах в Алматы, Каскелене или Талдыкоргане вы всегда можете получить консультацию по подбору параметров под конкретную марку трубы.
Чек-лист проверки параметров перед началом смены
- Проверка чистоты зеркал: нагар и остатки полиэтилена удаляются только деревянными скребками или спиртовыми салфетками.
- Контроль температуры нагревателя: термометр должен показывать 210–225°C для ПЭ-100.
- Проверка торцевателя: ножи должны быть острыми, обеспечивая непрерывную стружку с обеих сторон.
- Замер давления страгивания: реальное давление P3 = P_расчетное + P_страгивания (сопротивление перемещению трубы в зажимах).
Можно ли сократить время охлаждения, обливая шов водой?
Категорически запрещено. Ускоренное охлаждение водой приводит к закалке полиэтилена и возникновению критических внутренних напряжений. Шов должен остывать естественным путем. Использование воды — это 100% гарантия того, что стык лопнет при сейсмических нагрузках или гидроударе.
Какая допустимая высота грата при сварке труб ПЭ-100?
Для труб диаметром до 110 мм высота валика должна составлять около 2-2.5 мм. Для больших диаметров (315 мм и выше) грат может достигать 5 мм. Главное — не высота, а симметричность: валики с обеих сторон должны быть одинаковыми по форме и размеру.
Что делать, если время перестановки было превышено?
Если задержка составила более 2–3 секунд сверх нормы, сварку необходимо остановить. Остывший слой расплава уже не обеспечит качественной диффузии. Трубы нужно развести, дождаться полного остывания, заново отторцевать и повторить процесс сначала.
Что взять с собой к закупке
При комплектации объекта в ATLANT MARKET помимо самой трубы ПЭ-100 не забудьте проверить наличие качественных спиртовых салфеток для обезжиривания и маркеров для разметки глубины захода в зажимы. Помните, что правильно настроенный сварочный процесс — это экономия на аварийных выездах в будущем. Для крупных магистральных проектов мы рекомендуем использовать аппараты с блоками протоколирования, которые фиксируют все параметры каждого стыка, что является обязательным требованием для технадзора в Казахстане.