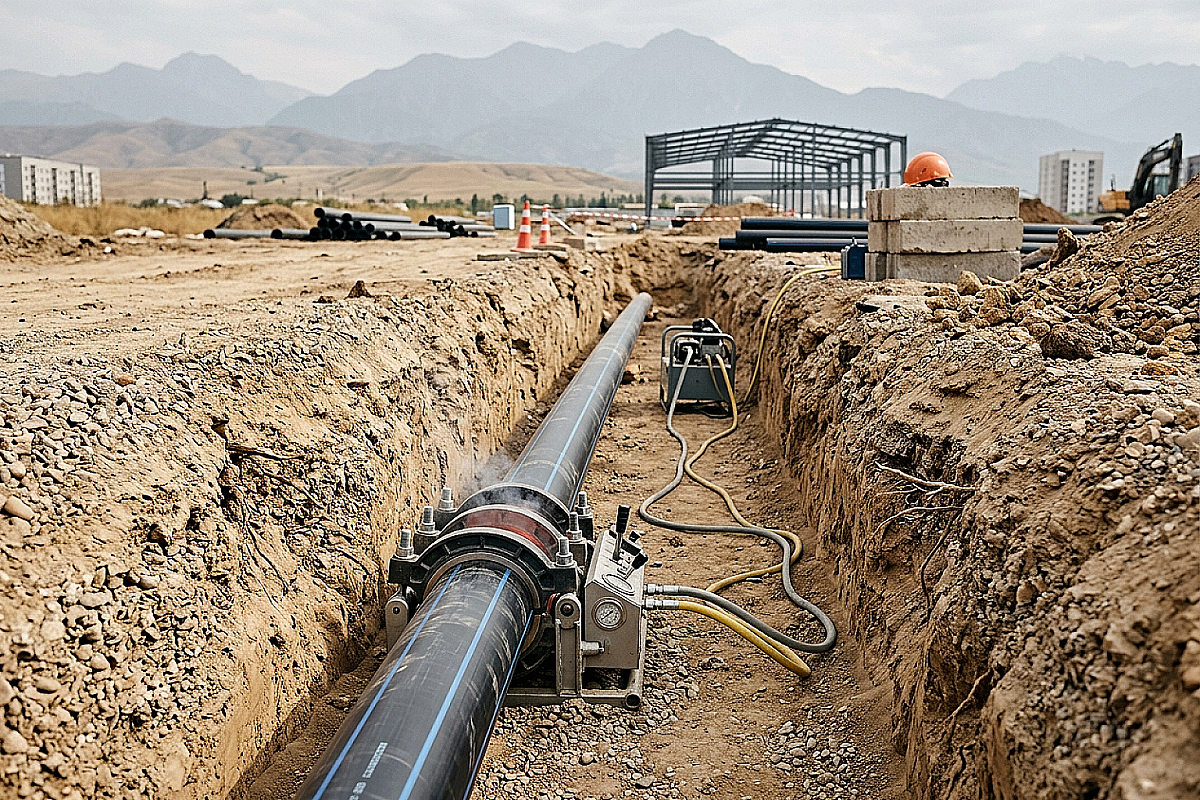
Инженерные сети мегаполиса, особенно в нижней части Алматы или в новых жилых комплексах верхней части города, проектируются в условиях жесточайшего дефицита свободного места. Снабженцы и прорабы постоянно сталкиваются с ситуацией, когда по проекту траншея имеет минимально допустимую ширину, а по бокам уже проложены кабели связи, силовые линии или газопровод. В таких условиях классическая стыковая сварка труб ПЭ-100 превращается в сложную логистическую задачу, так как габариты центратора (каретки) сварочного аппарата часто превышают ширину раскопа.
Почему узкая траншея — это риск для качества шва
Главная проблема ограниченного пространства заключается не только в сложности размещения оборудования. Теснота провоцирует ряд технологических нарушений, которые критичны для полиэтилена низкого давления (ПНД). Во-первых, это риск загрязнения торцов. В узком пространстве осыпание грунта со стенок траншеи происходит постоянно, а малейшая песчинка в зоне расплава — это будущий свищ. Во-вторых, затруднен визуальный контроль формирования грата (валика расплава) по всему периметру трубы.
Для работы в стесненных условиях Казахстана применяются три основные стратегии: использование компактных аппаратов со съемными зажимами, подготовка специальных технологических «карманов» или переход на электросварные муфты. Каждый метод имеет свою экономику и требования к квалификации персонала. При планировании закупки труб на складе ATLANT MARKET в Алматы важно заранее оценить сложность участков, чтобы доукомплектовать заказ необходимыми фитингами или арендовать подходящее оборудование.
Техника №1: Модификация стыкового аппарата
Если ширина траншеи позволяет опустить в неё центратор, но не дает возможности полноценно работать, опытные монтажники прибегают к частичной разборке аппарата. Большинство современных гидравлических станков позволяют снять третий или четвертый зажим. Это уменьшает общую длину каретки и дает возможность сваривать короткие вставки (катушки) или работать вплотную к стенке колодца.
Однако при такой схеме критически важно следить за соосностью. Уменьшение количества точек фиксации увеличивает риск осевого смещения труб под давлением. В Алматы, где почвы могут быть нестабильными, даже минимальный перекос приведет к тому, что параметры нагрева ПЭ-100 не будут соблюдены равномерно, и шов получится однобоким. Для предотвращения этого используются дополнительные роликовые опоры внутри траншеи, которые выравнивают трубу относительно аппарата.
Техника №2: Электросварные муфты как спасение
Когда траншея настолько узка, что стыковой аппарат в неё физически не входит, единственным надежным решением остается использование муфт с закладными нагревателями (электромуфт). Это значительно удорожает смету, но гарантирует проход технадзора и долговечность сети. Электромуфта требует минимального пространства вокруг трубы — достаточно 15-20 см для доступа скребка и позиционера.
Особое внимание в узком пространстве нужно уделить очистке поверхности. Использование ручных циклей в тесноте затруднено, поэтому рекомендуется применять механические скребки вращательного типа. Важно помнить, что в Казахстане, согласно нормам СН РК, электромуфтовая сварка является приоритетной для газопроводов и ответственных участков водопровода в сейсмоактивных зонах Алматинской области. Подробный разбор преимуществ этого метода можно найти в материале о сравнении стыковой и муфтовой сварки.
Сравнительная таблица методов сварки в ограниченном пространстве
| Параметр | Стыковая сварка (модифицированная) | Электромуфтовая сварка |
| Минимальная ширина траншеи | Диаметр трубы + 40-60 см | Диаметр трубы + 20-30 см |
| Защита от осадков и грязи | Сложная (требуется палатка над всей кареткой) | Простая (защита только зоны муфты) |
| Требование к квалификации | Высокое (контроль соосности вручную) | Среднее (аппарат работает по штрих-коду) |
| Стоимость материалов | Нулевая (без фитингов) | Высокая (стоимость муфт) |
| Время на один стык | 40-60 минут (с учетом остывания) | 15-25 минут |
Особенности подготовки в тесноте
Если вы решили проводить стыковку в траншее, обязательным элементом становится обустройство технологических ниш (карманов). Это расширения траншеи в месте будущего стыка, которые позволяют сварщику подойти к аппарату с обеих сторон и безопасно извлечь нагревательное зеркало после завершения фазы оплавления. В условиях плотного грунта Алматы такие карманы должны иметь укрепленные стенки, чтобы исключить обрушение на дорогостоящую электронику аппарата.
Также не забывайте про температурный режим. Если работы ведутся в холодное время года, что часто случается при аварийном ремонте сетей в Казахстане, узкая траншея превращается в аэродинамическую трубу, которая мгновенно выдувает тепло из зоны шва. В таких случаях концы труб необходимо закрывать заглушками, а место сварки защищать мобильным тентом. Подробнее об этом читайте в статье про правила зимнего монтажа ПНД.
Итог: что взять с собой к закупке
Для успешного монтажа ПЭ-100 в узкой траншее недостаточно просто купить качественную трубу. В чеклист снабженца в ATLANT MARKET должны входить: компактный набор электромуфт для «непроходимых» участков, профессиональный обезжириватель (изопропиловый спирт), маркеры для разметки глубины посадки и запасные ножи для торцевателя. Помните: экономия на ширине траншеи не должна превращаться в экономию на надежности соединения, так как стоимость повторных раскопок в центре Алматы всегда в разы превышает стоимость самых дорогих муфт.
FAQ: Часто задаваемые вопросы
Можно ли использовать ручное зеркало для сварки встык в узкой траншее?
Технически это возможно для труб малых диаметров (до 110 мм), но крайне не рекомендуется. Без центрирующей станины невозможно обеспечить соосность и требуемое давление прижима, что приведет к созданию дефектного шва, который не выдержит гидроудара.
Как защитить сварочную зону от осыпающегося грунта в тесноте?
Используйте плотную полиэтиленовую пленку или брезент, закрепленный на стенках траншеи выше зоны сварки. Также перед началом работ рекомендуется очистить края траншеи от рыхлой земли на расстоянии 1 метра в обе стороны от стыка.
Что делать, если трубы в узкой траншее имеют разную овальность?
В ограниченном пространстве исправить овальность сложнее. Необходимо использовать специальные скругляющие накладки или гидравлические выпрямители, совместимые с электромуфтовой сваркой. Если овальность превышает 5% от диаметра, стыковая сварка в узкой траншее без полноценного позиционера запрещена.