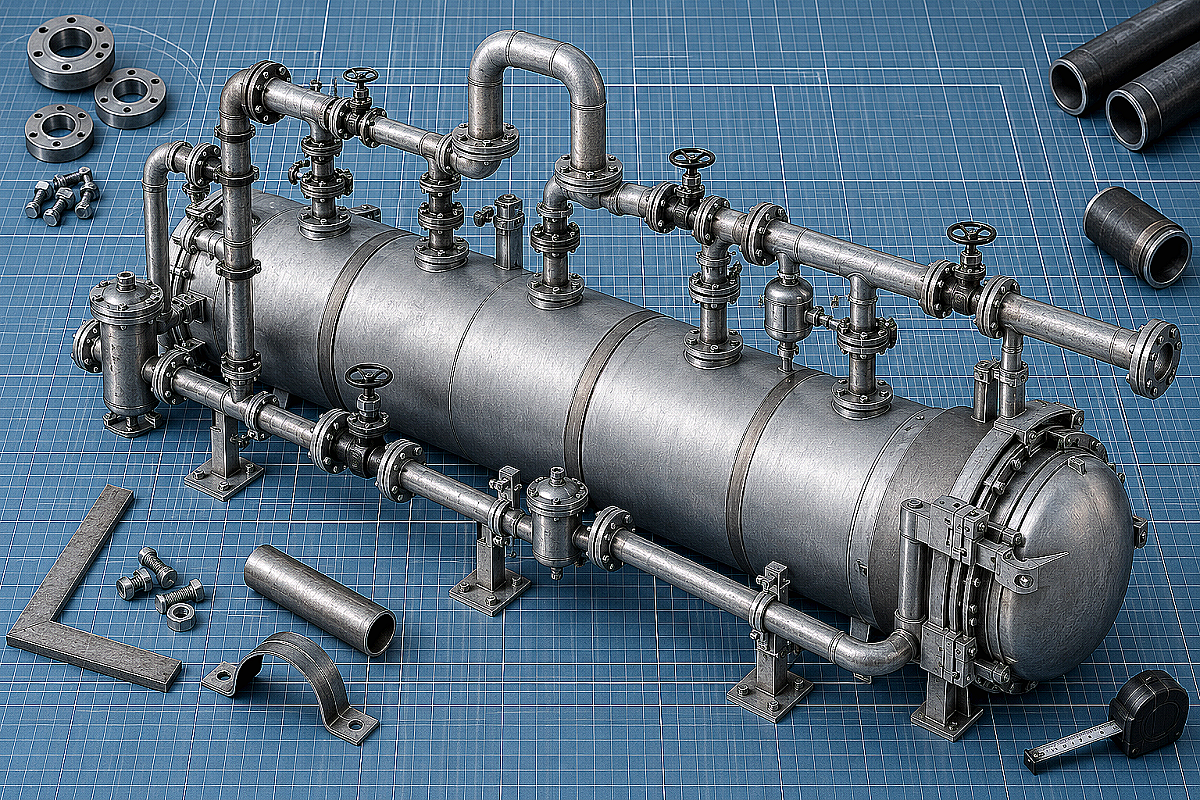
Автоклавная обработка сырца автоклавного газобетона (газоблока) при давлении насыщенного пара 1,2–1,4 МПа (12–14 бар) и температуре +190…+205 °C — ключевой технологический этап, определяющий набор проектной прочности массива и завершение синтеза гидросиликатов кальция (тоберморита). За один производственный цикл длительностью 10–14 часов промышленный автоклав диаметром 2,0–3,6 м и длиной от 20 до 45 метров проходит стадии вакуумирования, интенсивного набора давления пара, изотермической выдержки и ступенчатого сброса давления. В моменты резкого впуска пара производительностью до 8–15 тонн в час и последующего продува в распределительных коллекторах возникают пиковые гидродинамические и термодинамические перегрузки.
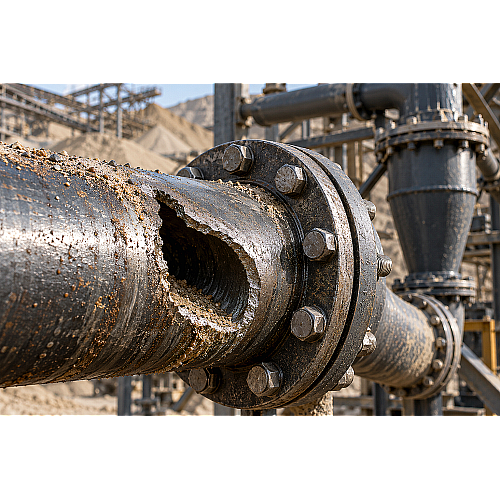
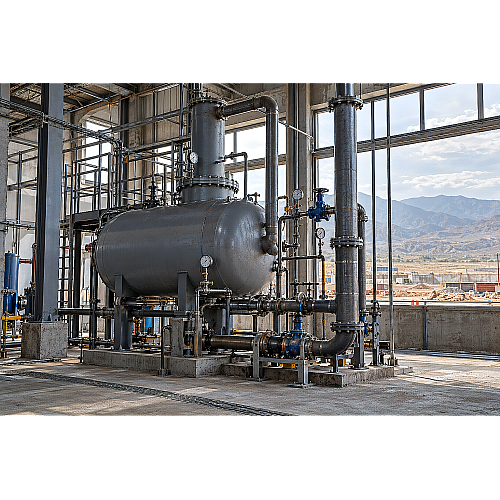
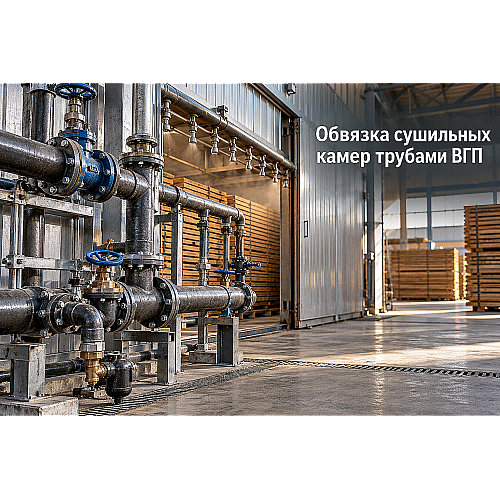
Попытка смонтировать технологическую обвязку автоклавной батареи из тонкостенных электросварных труб общего назначения со стенкой 2,5–3,0 мм или пренебрежение правильным дренажом конденсата оборачиваются катастрофическими последствиями: развитием высокоскоростной каплеударной эрозии на поворотах, разрывом околошовных зон при термоударах и возникновением гидроударов, способных сорвать шарнирные соединения байпасов. Стальная водогазопроводная труба (ВГП) усиленной серии по ГОСТ 3262-75 выступает базовым конструкционным материалом для пароснабжения, перепуска пара между автоклавами и конденсатоотвода благодаря монолитной стенке толщиной 4,0–5,0 мм и способности выдерживать рабочее давление до 2,5–3,2 МПа при температурах до +250 °C.
Гидродинамика паропроводов автоклавной батареи: расчет диаметров Ду 50–125
При расчете диаметров паровых магистралей, питающих автоклавные установки на заводах ячеистого бетона в Алматинской области (в районах Каскелена, Отеген-Батыра, Боралдая и Индустриальной зоны Алматы), ключевой задачей является ограничение скорости движения насыщенного пара в диапазоне 20–30 м/с. Превышение скорости свыше 35 м/с приводит к генерации высокочастотного акустического шума, кавитационному износу запорных органов регулирующих клапанов и интенсивному срыву пристеночной конденсатной пленки, которая превращается в разрушительные водяные снаряды.
Внутренний диаметр подающего паропровода $d_{вн}$ (в метрах) рассчитывается по уравнению расхода с учетом удельного объема сухого насыщенного пара:
$$d_{вн} = \sqrt{\frac{4 \cdot G \cdot v}{\pi \cdot w \cdot 3600}}$$
где $G$ — максимальный часовой расход пара на автоклав в фазе прогрева, кг/ч; $v$ — удельный объем сухого насыщенного пара при абсолютном рабочем давлении $P = 1,3\text{ МПа}$, равный $0,1512\text{ м}^3/\text{кг}$; $w$ — расчетная допустимая скорость пара, принимаемая равной $25\text{ м/с}$.
При залповой подаче 4500 кг/ч пара на автоклав объемом 120 м³ расчетный внутренний диаметр составляет $d_{вн} = \sqrt{(4 \cdot 4500 \cdot 0,1512) / (3,1416 \cdot 25 \cdot 3600)} = 0,098\text{ м}$ (98 мм). Для этой задачи оптимально подходит стальная труба ВГП Ду 100 с наружным диаметром 114,0 мм и толщиной стенки 4,5 мм (усиленная серия), обеспечивающая внутренний проход 105,0 мм и запас по допустимому давлению более 40%.
Сортамент стальных труб ВГП по ГОСТ 3262-75 для паровой обвязки автоклавов
Для безошибочного подбора металлопроката при комплектации линий подачи пара, коллекторов перепуска и дренажа автоклавных цехов параметры труб ВГП сведены в нормативную таблицу.
| Условный проход, Ду (DN) | Наружный диаметр, мм | Толщина стенки (усиленная), мм | Внутренний проход, мм | Теоретическая масса 1 м, кг | Рекомендуемое технологическое назначение |
|---|---|---|---|---|---|
| Ду 32 | 42,3 | 3,2 | 35,9 | 3,09 | Дренаж карманов конденсатоотводчиков, продувочные штуцеры |
| Ду 40 | 48,0 | 3,5 | 41,0 | 3,84 | Отвод конденсата от днища автоклава, импульсные линии КИПиА |
| Ду 50 | 60,0 | 4,0 | 52,0 | 5,52 | Линии дозированной продувки, обвязка сепараторов пара Ду 50 |
| Ду 65 | 75,5 | 4,0 | 67,5 | 7,05 | Линии перепуска остаточного пара между автоклавами 1-й ступени |
| Ду 80 | 88,5 | 4,0 | 80,5 | 8,34 | Питающие паропроводы автоклавов малого объема (до 60 м³) |
| Ду 100 | 114,0 | 4,5 | 105,0 | 12,15 | Магистральные коллекторы впуска пара для автоклавов 100–180 м³ |
| Ду 125 | 140,0 | 4,5 | 131,0 | 15,04 | Главный распределительный паровой коллектор автоклавного цеха |
Компания ATLANT MARKET обеспечивает прямые поставки сертифицированных стальных водогазопроводных труб по ГОСТ 3262-75 с собственного металлосклада в Алматы, выполняя заводскую ультразвуковую проверку сварного шва, высокоточную нарезку хлыстов в размер и оперативную доставку партий проката на промышленные объекты в Каскелен, Талдыкорган и другие регионы Казахстана.
Отвод конденсата и схемы перепуска пара: исключение гидроударов
В процессе изотермической выдержки газобетонного сырца внутри автоклава непрерывно конденсируется пар, передающий скрытую теплоту парообразования силикатной массе. При объеме садки 40–60 м³ газобетона часовой объем образующегося конденсата достигает 800–1500 литров. Скопление конденсата в нижней образующей цилиндрического корпуса автоклава недопустимо: нижние ряды газоблока окажутся погруженными в кипящую воду, что вызовет локальное переувлажнение, вымывание связующего и деструкцию кромок блоков.
Для непрерывного дренажа применяются поплавковые конденсатоотводчики со встроенным термостатическим воздушным клапаном. В отличие от термодинамических моделей, поплавковый механизм с непрерывным отводом конденсата не создает пульсаций давления в автоклаве и мгновенно сбрасывает конденсат любой температуры. Дренажная линия от нижней точки автоклава до конденсатоотводчика монтируется из труб ВГП Ду 40 или Ду 50 усиленной серии с обязательным уклоном не менее 0,01 (1 см на 1 м длины) в сторону грязевика-шламоуловителя.
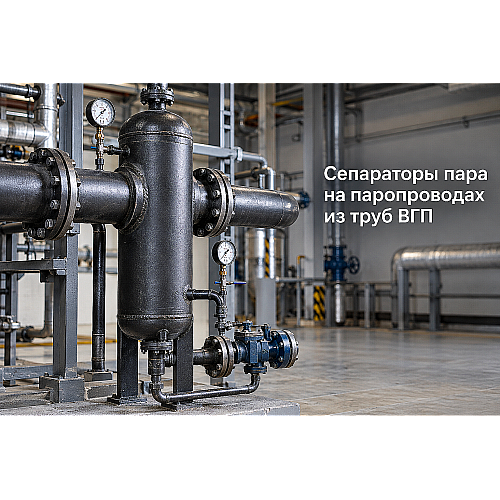
Линия перепуска пара (система энергосбережения) соединяет выходящий из режима изотермии автоклав со свежезагруженным блоком. Перепуск снижает расход котельного пара на 20–30%, однако сопровождается транспортировкой влажного пара с высокой концентрацией капельной влаги. Коллектор перепуска из труб ВГП Ду 65–100 обязан оснащаться центробежным сепаратором пара и дренажным карманом глухого типа перед входом в распределительную гребенку, что предотвращает гидродинамические удары в момент открытия шарового крана с пневмоприводом.
Расчет П-образных термокомпенсаторов и сейсмостойкая фиксация в Алматы
Температурный перепад на паропроводе автоклавной батареи в условиях Алматинской области составляет $\Delta t = 200 - (-15) = 215\text{ }^\circ\text{C}$ (от минимальной температуры простоя зимой до рабочей температуры насыщенного пара). При коэффициенте линейного расширения углеродистой стали $\alpha = 0,0125\text{ мм}/(\text{м} \cdot {}^\circ\text{C})$ удлинение прямолинейного участка паропровода длиной $L = 30\text{ м}$ составляет:
$$\Delta L = L \cdot \alpha \cdot \Delta t = 30 \cdot 0,0125 \cdot 215 = 80,6\text{ мм}$$
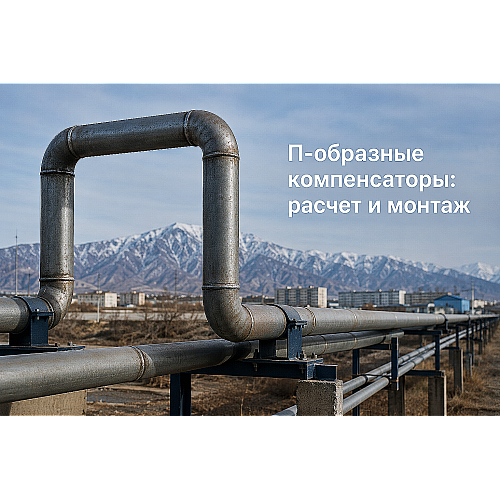
Жесткое защемление 30-метровой трубы Ду 100 между неподвижными опорами при таком удлинении создаст продольное сжимающее усилие свыше 350 кН (35 тонн), что приведет к мгновенному выпучиванию трубы или срезу анкеров. Для компенсации тепловых деформаций между неподвижными опорами монтируются П-образные компенсаторы из бесшовных отводов и труб ВГП с предварительной монтажной растяжкой на 50% от расчетного удлинения.
Вылет плеча П-образного компенсатора $H$ (в метрах) для трубы Ду 100 рассчитывается по формуле:
$$H = 0,035 \cdot \sqrt{\Delta L \cdot d_{нар}} = 0,035 \cdot \sqrt{80,6 \cdot 114} = 3,35\text{ м}$$
В условиях сейсмичности Алматинского региона 9–10 баллов по СН РК 2.03-30-2017 трасса паропровода оснащается подвижными скользящими опорами с направляющими хомутами, исключающими сход трубы с ригелей эстакады при поперечных сейсмических колебаниях, а также поперечными сейсмораскосами через каждые 12 метров трассы.
Чеклист снабженца: комплект закупки для обвязки автоклавной линии
- Трубы стальные ВГП (ГОСТ 3262-75, усиленная серия): Ду 50, Ду 80, Ду 100, Ду 125 с сертификатами заводских гидравлических испытаний на 3,2 МПа.
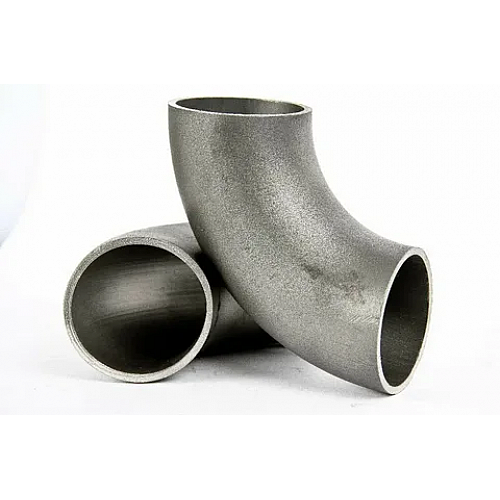
- Крутоизогнутые отводы (ГОСТ 17375-2001, $R = 1,5DN$): сталь 20 или 09Г2С с толщиной стенки, согласованной с усиленной трубой ВГП.
- Фланцы стальные воротниковые (ГОСТ 33259-2015, тип 11, Ру 16–25): исполнение уплотнительной поверхности B или E под графитовые прокладки.
- Запорно-регулирующая арматура: шаровые краны с цельносварным корпусом под пар или поворотные дисковые затворы с металлическим уплотнением «металл по металлу».
- Конденсатоотводчики поплавковые: чугунные или стальные с номинальным давлением Ру 16–25 и встроенными биметаллическими воздухоотводчиками.
- Прокладочные материалы: терморасширенный графит на перфорированном стальном основании (ТРГ) толщиной 2,0–3,0 мм.
- Теплоизоляционные цилиндры: гидрофобизированная базальтовая минеральная вата плотностью от 80 кг/м³ с защитным окожушиванием из оцинкованной стали 0,55 мм.
Часто задаваемые вопросы
Почему для пара автоклавов нельзя использовать прямошовную трубу ГОСТ 10704 со стенкой 3 мм?
Прямошовная труба общего назначения со стенкой 3,0 мм рассчитана на низкие механические нагрузки. При давлении пара 1,3–1,4 МПа и циклическом нагреве до +200 °C в тонкой стенке возникают высокие окружные напряжения. При наличии остаточной влаги скорость каплеударной эрозии тонкой стенки достигает 0,8 мм в год, что создает риск разрыва паропровода по сварному шву уже через 2–3 года работы завода.
Какую марку стали предпочесть для открытых эстакад пара в Алматинской области: Ст3сп или 09Г2С?
Для наружных участков паропроводов, расположенных на открытых эстакадах между котельной и автоклавным цехом, рекомендуется применять низколегированную сталь 09Г2С. Она сохраняет высокую ударную вязкость при зимних температурах до −35 °C, исключая риск хрупкого разрушения металла в момент подачи горячего пара в холодный трубопровод.
Зачем на паропроводе автоклава монтируется сепаратор пара перед регулирующим клапаном?
Сепаратор пара циклонного типа отделяет до 98% взвешенных микрокапель конденсата. Установка сепаратора защищает полированное седло и плунжер клапана с электро- или пневмоприводом от гидроабразивного размыва («пропиливания» металла высокоскоростной струей мокрого пара) и предотвращает погрешности в поддержании графика автоклавирования.
Как защитить стальные трубы ВГП от коррозии под слоем минераловатной изоляции?
Трубы перед монтажом теплоизоляции подвергаются пескоструйной очистке до степени Sa 2.5 и покрываются термостойкой кремнийорганической эмалью (типа КО-8101 или КО-814) в два слоя. Защитный оцинкованный кожух монтируется с герметичным нахлестом и зиговкой стыков, исключая затекание дождевой и талой воды в тело минеральной ваты.
Итог
Надежная и энергоэффективная работа автоклавного цеха по производству газобетона базируется на трех инженерных правилах: строгом соблюдении скоростей пара при выборе диаметров труб ВГП по ГОСТ 3262-75, качественном непрерывном отводе конденсата поплавковыми узлами и монтаже расчетных компенсаторов теплового расширения. Профессиональная комплектация металлопрокатом со склада ATLANT MARKET в Алматы гарантирует проектную толщину стенки, соответствие межгосударственным стандартам и долговечность технологических линий автоклавирования в сейсмических условиях Казахстана.