
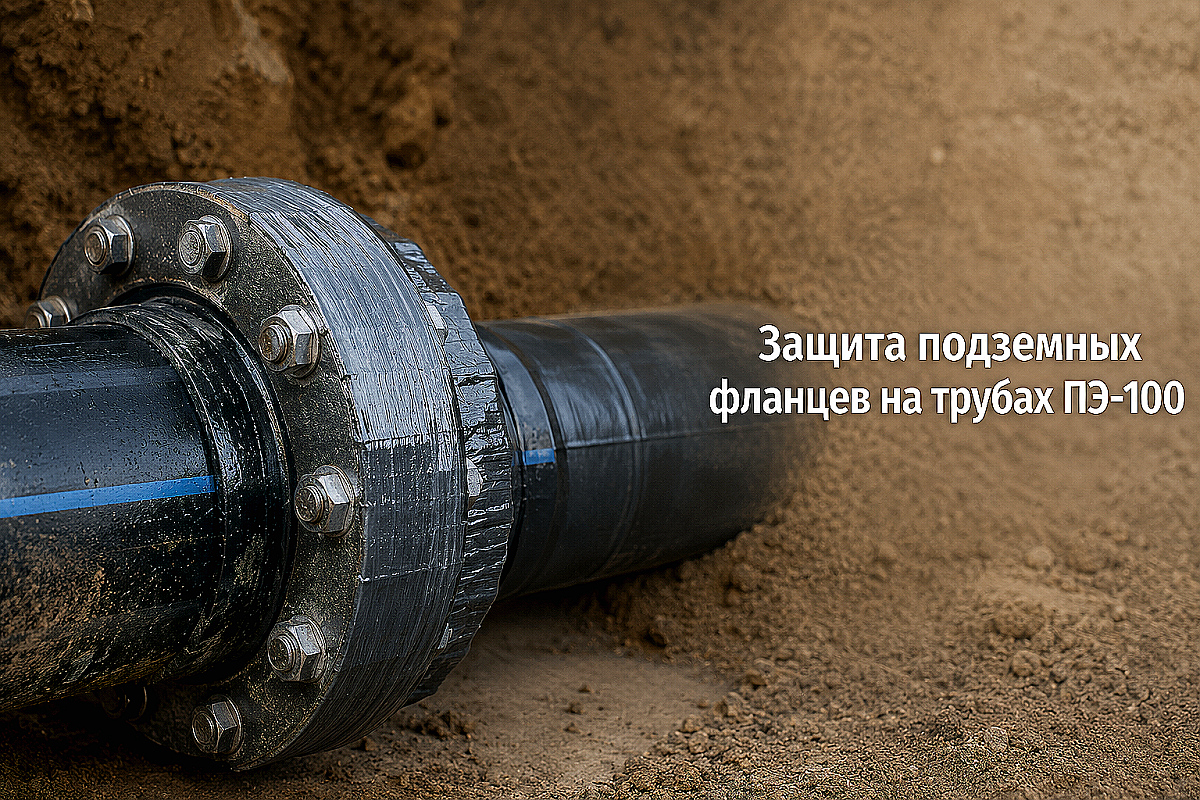
Главное преимущество полиэтиленовой трубы ПЭ-100 — абсолютная стойкость к электрохимической коррозии и срок службы свыше 50 лет. Однако любая полимерная магистраль содержит металлические включения: прижимные стальные фланцы, шпильки с гайками, чугунные задвижки и неразъемные соединения полиэтилен-сталь (НСПС). При прямом контакте с влажным или засоленным грунтом металл без защитного покрытия подвергается стремительной коррозии со скоростью до 0,3–0,8 мм в год. В условиях нижней части Алматы (Жетысуский, Турксибский и Алатауский районы) с высоким уровнем грунтовых вод и в солончаковых почвах Алматинской области незащищенный крепеж теряет несущую способность уже через 3–4 сезона, что приводит к раскрытию стыка под напором 10–16 атмосфер.
Механизмы коррозии подземных металлоузлов на ПЭ-магистралях
Полиэтилен является диэлектриком с удельным объемным сопротивлением свыше 10¹⁶ Ом·см, тогда как стальные элементы обладают высокой электропроводностью. В грунтовом электролите металлические детали фланцевого узла образуют локальные гальванические пары, где скорость разрушения стали и цинкового покрытия крепежа многократно возрастает из-за блуждающих токов от городского электротранспорта и заземлителей подстанций.
Согласно ГОСТ 9.602-2016, стальные детали подземных трубопроводов обязаны иметь защитное покрытие весьма усиленного типа (ВУС) либо изолироваться специализированными герметизирующими системами. При этом стандартная жидкая битумная мастика или грунтовка ГФ-021 на сложных рельефных поверхностях фланцев не работает: из-за острых граней гаек и выступающих резьбовых концов шпилек лакокрасочная пленка натягивается, истончается и скалывается при обратной засыпке грунта.
Материалы для антикоррозийной защиты подземных фланцевых узлов
Для долговременной изоляции разъемных металлических узлов на полиэтиленовых магистралях в строительной практике Казахстана применяются три основных типа защитных систем, различающихся по технологии монтажа и стойкости к сдвиговым нагрузкам грунта.
- Петролатумные (восковые) ленточные системы. Состоят из синтетического нетканого полотна, пропитанного пластичной пастой на основе микрокристаллического воска, ингибиторов коррозии и минеральных наполнителей. Перед намоткой ленты межфланцевое пространство и зоны вокруг гаек заполняются формуемым петролатумным мастичным компаундом, превращая сложную геометрию узла в гладкий цилиндр. Лента наносится с нахлестом 50% без нагрева, сохраняет пластичность при отрицательных температурах и полностью вытесняет влагу с поверхности металла.
- Термоусаживаемые манжеты и радиационно-сшитые полотна. Представляют собой двухслойные манжеты из полиэтиленовой основы с нанесенным термоплавким клеевым слоем. При прогреве пропановой горелкой до +110…+130 °C манжета дает усадку 30–45%, а расплавленный клей герметично заполняет все микронеровности, свариваясь с полиэтиленовой трубой ПЭ-100 по краям узла и создавая монолитную гидрофобную капсулу.
- Полимерно-битумные рулонные ленты с праймером холодного нанесения. Применяются преимущественно для изоляции гладких стальных патрубков переходов НСПС и удлиненных втулок под фланец. Наносятся на предварительно загрунтованную поверхность с постоянным натяжением, формируя защитный слой толщиной 1,5–3,0 мм с диэлектрической прочностью не менее 5 кВ на миллиметр толщины.
Пошаговая технология монтажа защитных систем на фланцевый узел
Нарушение регламента подготовки поверхности снижает адгезию герметика в 2–3 раза, открывая доступ почвенному электролиту к болтовым соединениям. Для обеспечения проектного срока службы узла работы выполняются по строгому технологическому маршруту.
- Очистка и обезжиривание. С поверхности стальных фланцев и резьбового крепежа металлической щеткой удаляются следы ржавчины, окалины и грунта до степени Sa 2 или St 3. Поверхность обезжиривается органическим растворителем.
- Заполнение пустот профильной мастикой. Вокруг выступающих концов болтов и шпилек, в зазор между зеркалами фланцев и в углубления под гайками вручную укладывается формуемый пластичный заполнитель, формирующий плавный конусный профиль без острых углов.
- Нанесение праймера или пасты. Тонким слоем с помощью кисти наносится адгезионный состав, блокирующий остаточную поверхностную влагу и активирующий диффузию клеевого слоя ленты.
- Спиральная намотка ленты. Петролатумная или полимерно-битумная лента наматывается снизу вверх с постоянным натяжением и перекрытием каждого предыдущего витка минимум на 50–55%. Концы ленты должны заходить на тело трубы ПЭ-100 не менее чем на 100–150 мм за пределы буртовой втулки.
- Установка механической защитной оболочки (рокшилда). Для защиты от продавливания щебнем и крупным гравием при обратной засыпке поверх ленточного слоя монтируется перфорированная скальная полимерная сетка или термоусаживаемый защитный кожух.
Сравнительный анализ систем антикоррозийной защиты подземных узлов
Выбор технологии зависит от типа грунта, диаметра трубопровода и квалификации монтажной бригады на объекте.
| Тип защитной системы | Диапазон рабочих температур, °C | Требование к нагреву при монтаже | Стойкость к смещению грунта | Срок службы в агрессивном грунте, лет | Рекомендуемая область применения |
|---|---|---|---|---|---|
| Петролатумная лента + мастика | -40 … +70 | Не требуется (холодный монтаж) | Высокая (самозалечивание микротрещин) | 35–50 | Сложные узлы: фланцы, задвижки, врезки в колодцах и грунте |
| Термоусаживаемая манжета (ТУМ) | -50 … +80 | Требуется газовая горелка (+120 °C) | Максимальная (жесткая посадка) | 30–45 | Прямые переходы НСПС полиэтилен-сталь, муфтовые узлы |
| Полимерно-битумная лента + праймер | -20 … +50 | Холодный монтаж / подогрев праймера | Средняя (требует скального листа) | 20–25 | Линейные стальные вставки, гладкие гильзы и футляры |
| Жидкая эпоксидно-полиуретановая мастика | -10 … +60 | Сушка 12–24 ч без контакта с водой | Низкая при точечных ударах камней | 15–20 | Вторичная изоляция при монтаже в сухих песчаных грунтах |
Что взять с собой к закупке
При комплектации заказа на металлобазе ATLANT MARKET в Алматы или с доставкой на филиалы в Талдыкоргане и Каскелене снабженцу важно сформировать комплексную спецификацию, исключающую простои бригады в траншее.
- Фланцы и буртовые втулки: расточенные стальные фланцы по ГОСТ 33259-2015 с защитным заводским цинкованием или черные под последующую изоляцию.
- Крепежные элементы: шпильки и болты класса прочности 5.8 или 8.8 с горячеоцинкованным покрытием, укомплектованные увеличенными шайбами и гайками.
- Профилирующий заполнитель: гидрофобная петролатумная или полимерная мастика в брикетах из расчета 0,8–1,5 кг на один фланцевый узел Ду 100–200 мм.
- Изоляционные ленты: рулоны петролатумной ленты шириной 50, 100 или 150 мм с запасом по площади 30% на нахлест.
- Защитный рокшилд: полимерная защитная сетка для предохранения узла от точечного вдавливания гравия при послойной трамбовке грунта.
Часто задаваемые вопросы
Можно ли ограничиться обычной оцинковкой болтов без нанесения ленты?
Нет, цинковое покрытие толщиной 15–40 мкм в агрессивных грунтах с pH менее 5,5 или при наличии блуждающих токов растворяется за 12–18 месяцев. Цинкование защищает крепеж при хранении и монтаже, но для подземной службы на 30–50 лет необходима сплошная диэлектрическая изоляция всего узла.
Какой минимальный нахлест ленты требуется при обмотке фланца?
Нормативный нахлест ленты составляет не менее 50–55% от ее ширины, что обеспечивает двойной сплошной барьерный слой по всей площади фланца и крепежа. На заходных участках полиэтиленовой трубы перекрытие должно составлять не менее 100 мм.
Как защитить фланец от повреждения камнями при обратной засыпке?
После завершения намотки антикоррозийной ленты узел оборачивается защитным полимерным скальным листом (рокшилдом) либо вокруг фланца выполняется защитная обсыпка мягким просеянным песком слоем не менее 200 мм со всех сторон.