
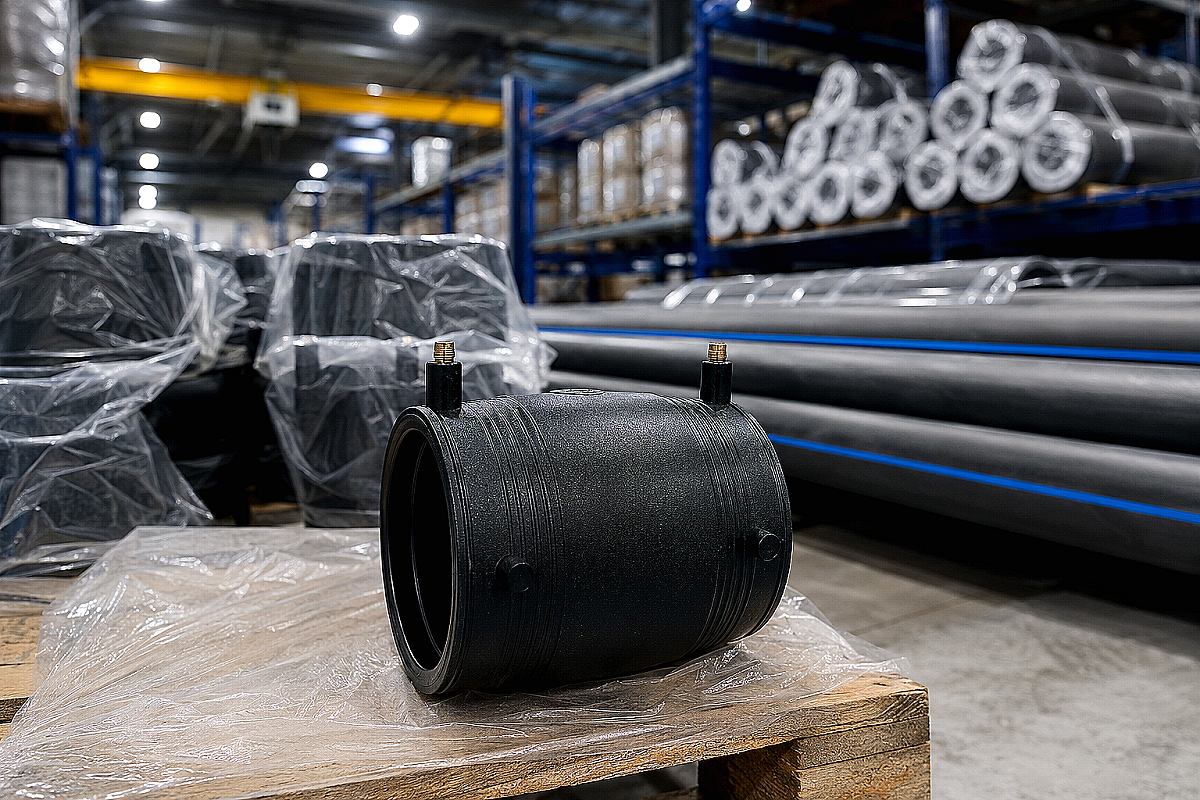
Выход из строя электросварного соединения на напорном водопроводе или распределительном газопроводе — всегда результат грубого нарушения монтажного регламента. Фитинг с закладным электронагревательным элементом (ЗН) конструктивно рассчитан на создание монолитного узла, превосходящего по прочности саму трубу, однако терморезисторная сварка не прощает пренебрежения подготовительными этапами.
В условиях строительных площадок Алматы и Алматинской области, где прокладка сетей ведется в стесненных траншеях и при резких суточных перепадах температур, монтажники нередко забывают снять поверхностный оксидный слой или пренебрегают фиксацией труб в позиционерах. В результате вместо диффузии полимера получается поверхностное склеивание, которое моментально раскрывается при гидроударе или сезонной осадке грунта.
Конструкция электросварного фитинга и принцип терморезисторной сварки
Электросварной фитинг (муфта, тройник, отвод или седловой отвод) изготавливается из первичного полиэтилена высокой плотности марки ПЭ-100 методом литья под давлением. В тело детали на заводе вплавляется спираль из резистивного сплава с прецизионно рассчитанным шагом намотки и глубиной залегания.
На наружной поверхности каждого фитинга расположены две контактные клеммы диаметром 4,0 или 4,7 мм для подключения кабелей сварочного аппарата, индикаторы сварки (выдвижные полимерные штифты) и наклейка с 24-значным штрих-кодом по стандарту ISO 13950.
При подаче напряжения сварочный ток разогревает внутреннюю закладную спираль. Полиэтилен на контактных поверхностях муфты и трубы переходит в вязкотекучее состояние, расширяется в замкнутом пространстве зазора, в результате чего полимерные цепочки перемешиваются на молекулярном уровне. Для качественного узла критически важен подбор сертифицированных труб: заказывая проверенные трубы ПЭ-100 для питьевого водоснабжения со склада компании ATLANT MARKET в Алматы, снабженец получает стабильную геометрию наружного диаметра без недопустимой овальности.
Подготовка трубы к сварке: механическая обработка и обезжиривание
Главным барьером для молекулярной диффузии полиэтилена является оксидная пленка. Под воздействием атмосферного кислорода и ультрафиолета на открытом воздухе наружный слой ПНД трубы окисляется и кристаллизуется. Температура плавления оксидного слоя существенно выше, чем у исходного полимера, поэтому попытка сварить неочищенную трубу неизбежно ведет к скрытому браку.
Технологический регламент требует выполнения следующих обязательных шагов подготовки:
- Перпендикулярный рез: торец трубы обрезается роликовым труборезом строго под углом 90 градусов к оси. Зазор между торцами внутри муфты не должен превышать допустимых заводом значений (обычно до упора во внутренний ограничитель).
- Разметка зоны сварки: длина зачистки должна быть на 10–15 мм больше половины длины муфты, чтобы контролировать визуально полноту снятия слоя после посадки фитинга.
- Снятие оксидного слоя: выполняется механическими ротационными скребками на глубину 0,15–0,20 мм по всему периметру. Использование ручных скребков, наждачной бумаги или ножовочных полотен строго запрещено регламентами СТ РК, так как они оставляют неравномерные борозды и пропуски.
- Снятие наружной фаски и калибровка: на торце трубы снимается фаска под углом 15–45° для защиты спирали муфты от задиров при надвигании. При овальности свыше 1,5% наружного диаметра обязательно применяются калибровочные скругляющие накладки (реrounding clamps).
- Обезжиривание: зачищенная зона трубы и внутренняя поверхность муфты протираются специальными спиртовыми салфетками (на основе изопропилового спирта концентрацией не менее 99%). Запрещено использовать бензин, ацетон или растворители. После обезжиривания прикасаться к контактным зонам руками категорически запрещено.
Перед началом работ важно также провести входной осмотр проката, ориентируясь на профессиональный чек-лист по выявлению дефектов труб ПЭ-100, чтобы отбраковать хлысты с глубокими царапинами в зоне сварки.
Пошаговый регламент сварки: штрих-код, позиционеры и фаза охлаждения
Электромуфтовая сварка выполняется универсальными аппаратами, оснащенными оптическим сканером и модулем сохранения протоколов. В отличие от параметров, которые требует классическая стыковая сварка труб ПЭ-100, терморезисторный аппарат считывает точные параметры напряжения и времени непосредственно с этикетки фитинга.
Процесс электромуфтовой сварки включает в себя четыре строгие технологические стадии:
- Сборка и механическая фиксация в позиционере. Трубы и фитинг жестко закрепляются в зажимах центрирующего позиционера. Позиционер предотвращает провисание труб, компенсирует изгибающие моменты и исключает малейшее смещение деталей при термическом расширении расплава.
- Считывание штрих-кода. Сканером считывается код фитинга. Аппарат автоматически определяет диаметр, тип детали, необходимое напряжение (обычно от 8 до 40 В), время нагрева и вводит поправку на температуру окружающего воздуха благодаря встроенному термодатчику.
- Процесс нагрева. После подтверждения оператором аппарат подает напряжение. За процессом следят по индикаторам сварки на корпусе фитинга: полимер в контрольных точках выдавливается наружу, подтверждая создание избыточного давления в зоне расплава.
- Контролируемое остывание. После отключения тока категорически запрещается снимать позиционер, шевелить трубы или подвергать узел механическим нагрузкам до истечения времени естественного остывания (t_cool). Принудительное охлаждение водой или сжатым воздухом ведет к возникновению внутренних усадочных раковин.
Параметры электромуфтовой сварки для типовых диаметров ПЭ-100
В таблице ниже приведены усредненные технологические показатели для соединительных электросварных муфт ПЭ-100 SDR 11 при стандартной температуре окружающей среды +20°C. Точные цифры аппарат считывает со штрих-кода конкретного производителя фитингов.
| Наружный диаметр трубы dn, мм | Глубина зачистки оксидного слоя, мм | Ориентировочное время нагрева, сек | Время естественного остывания в зажимах, мин | Полное время остывания до гидравлических испытаний, мин |
|---|---|---|---|---|
| 32 | 0,15 | 30–45 | 10 | 30 |
| 63 | 0,15–0,20 | 55–80 | 15 | 45 |
| 90 | 0,20 | 90–130 | 20 | 60 |
| 110 | 0,20 | 120–170 | 25 | 90 |
| 160 | 0,20–0,25 | 180–240 | 30 | 120 |
| 225 | 0,25 | 260–340 | 40 | 180 |
| 315 | 0,25–0,30 | 380–520 | 50 | 240 |
Если на объекте монтируются сложные узлы сопряжения или выполняется переход на запорную арматуру, альтернативой электромуфтам может служить фланцевый узел через буртовую втулку. Детальные правила подбора таких деталей описаны в руководстве по монтажу втулок под фланец и прижимных фланцев.
Типичные ошибки при электромуфтовой сварке и методы их предотвращения
Анализ аварийных ситуаций показывает, что 95% дефектов терморезисторных соединений вызваны нарушением культуры монтажа. Закупщикам и инженерам технадзора важно знать контрольные точки риска:
- Отказ от механического скребка: попытка протереть трубу растворителем без снятия оксидного слоя приводит к образованию гладкой, но механически не связанной границы раздела фаз. Соединение вырывает при первом скачке давления.
- Сварка без позиционера: под весом свободных концов труб фитинг перекашивается. Нагревательная спираль с одной стороны смыкается, вызывая короткое замыкание и пережог полимера, а с противоположной стороны образуется недогрев.
- Загрязнение контактных клемм: окисленные или загрязненные наконечники сварочных кабелей увеличивают переходное сопротивление. Сварочный аппарат фиксирует ошибку по току или недодает энергию в спираль.
- Влажная поверхность: наличие конденсата, капель дождя или грунтовой воды в зоне сварки превращает влагу в перегретый пар, который вспенивает расплав и образует сквозные поры внутри шва.
Оснащение монтажного поста и сдача объекта технадзору
Для гарантированной сдачи исполнительной документации государственному архитектурно-строительному контролю (ГАСК) и эксплуатирующим организациям («Алматы Су», газовые службы) подрядчик обязан вести электронный журнал сварочных работ. Современные аппараты формируют протокол, где зафиксированы номер сварного стыка, дата, температура воздуха, время нагрева и фактическое энергопотребление.
При комплектации объекта на металлобазе АТЛАНТ МАРКЕТ в Алматы снабженец может заказать полный спектр сертифицированных труб ПЭ-100, литых и электросварных фитингов с оперативной доставкой собственным автотранспортом по городу, в Талдыкорган, Каскелен и другие регионы Казахстана.
Часто задаваемые вопросы
Можно ли использовать ручную наждачную бумагу вместо скребка для снятия оксидного слоя?
Категорически запрещено. Абразивные частицы корунда с наждачной бумаги вдавливаются в мягкий полиэтилен и остаются в зоне сварки, нарушая монолитность расплава. Кроме того, наждачка не снимает равномерный слой 0,2 мм, а лишь матирует окисленную поверхность.
Что делать, если штрих-код на электросварной муфте поврежден или не считывается сканером?
Все сертифицированные фитинги имеют буквенно-цифровое дублирование параметров под штрих-кодом. На панели сварочного аппарата можно выбрать режим ручного ввода и ввести 24 цифры вручную либо задать напряжение (вольты) и время сварки (секунды), указанные на маркировочной наклейке детали.
Допускается ли повторная сварка электросварного фитинга при сбое электропитания?
Повторный запуск сварки разрешен только после полного естественного остывания узла до температуры окружающей среды, если производитель фитинга прямо допускает повторный цикл в техническом паспорте. При этом повторное считывание штрих-кода корректирует время нагрева с учетом уже частично расплавленного полимера.
Как защитить сварочный пост от ветра и пыли при работе на выезде в Алматинской области?
Монтажный пост обязательно оборудуется мобильной сварочной палаткой (шатром). Торцы соединяемых труб на удалении от муфты глушатся инвентарными заглушками, чтобы исключить сквозняк внутри трубы, который охлаждает зону сварки изнутри.
Что взять с собой к закупке
Для надежного электромуфтового монтажа трубопроводов ПЭ-100 в спецификацию закупки необходимо включить не только сами электросварные муфты и напорные трубы, но и полный технологический комплект: механические ротационные скребки под нужный диаметр, центрирующие позиционеры с редукционными вкладышами, скругляющие накладки от овальности, изопропиловые спиртовые салфетки в герметичных тубах и защитные термочехлы для охлаждения стыков.