
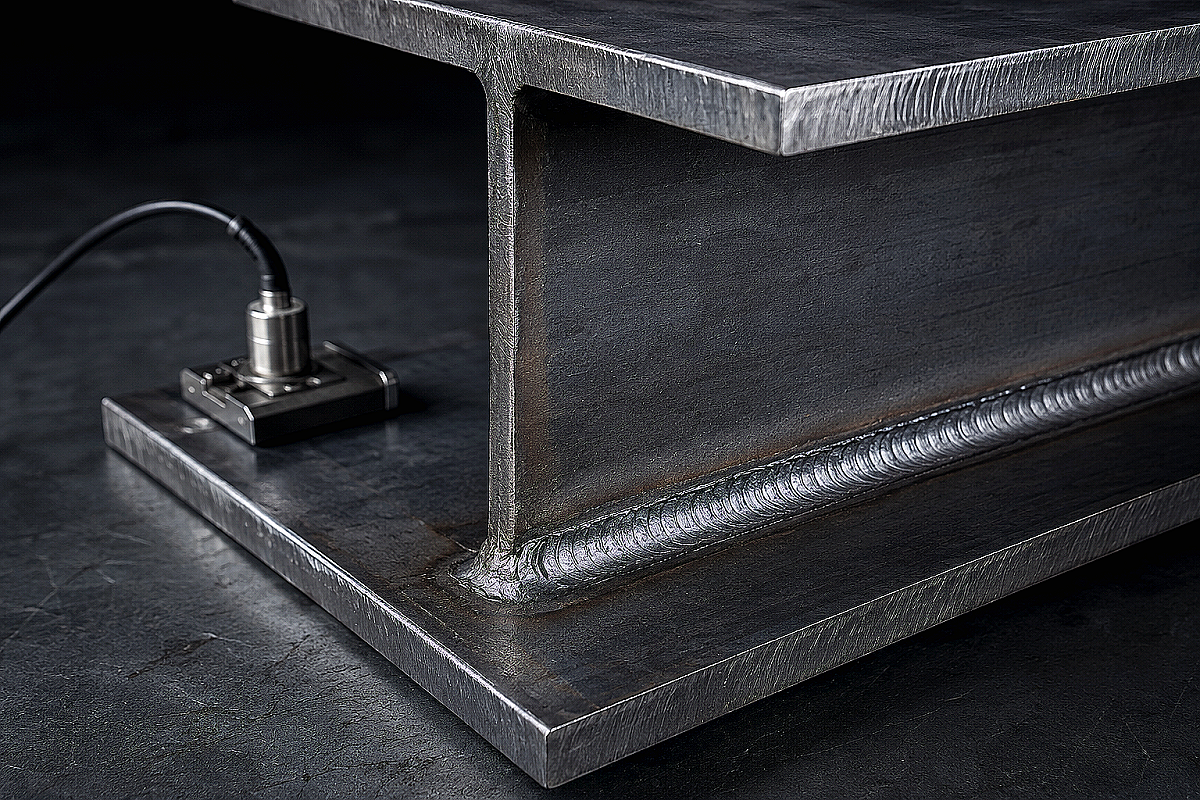
Проектирование большепролетных промышленных зданий, логистических хабов и торговых комплексов в Казахстане требует точного обоснования металлоемкости каждого узла. Стандартный горячекатаный двутавр по ГОСТ 57837-2017 или ГОСТ 26020-83 выпускается с фиксированным шагом типоразмеров и жестко заданной толщиной стенки. В пролетах от 12 до 36 метров это неизбежно приводит к конструктивной избыточности: проектировщик вынужден закладывать более массивный профиль только ради выполнения условия по прогибу, переплачивая за лишние тонны стали в стенке.
Сварной двутавр (составная сварная балка) позволяет сформировать сечение с индивидуальным соотношением высоты стенки и ширины полок точно под эпюру изгибающих моментов. Грамотный переход с горячекатаного проката на сварное сечение снижает общий вес металлоконструкций на 15–25%, снижая нагрузки на фундаменты и общую сметную стоимость строительства в сейсмических районах Алматинской области.
Геометрия и физика сечения: почему горячекатаный прокат не всегда эффективен
Главное ограничение горячекатаного двутавра — стандартная привязка толщины вертикальной стенки к ширине полок. При прокатке на рельсобалочном стане технологические ограничения не позволяют сделать стенку балки высотой 600–1000 мм тоньше 11–16 мм, хотя по расчету на срез и устойчивость часто достаточно 8–10 мм.
В сварном двутавре толщина и ширина каждого элемента подбираются независимо из листового проката по ГОСТ 19903-2015. Стенку проектируют минимально допустимой толщины с установкой поперечных ребер жесткости, а основной металл концентрируют в полках, максимально удаленных от нейтральной оси сечения.
Это дает возможность изготавливать несимметричные балки, бистальные конструкции (полки из высокопрочной стали 09Г2С/С345, а стенка из рядовой Ст3сп/С255), а также элементы переменной высоты под скатную кровлю без промежуточных монтажных стыков.
Технология автоматической сварки под флюсом и защита от поводок
Качество сварного двутавра напрямую зависит от точности сборки и соблюдения термического цикла. Ручная дуговая сварка протяженных поясных швов недопустима для несущих строительных конструкций из-за риска неравномерного провара, шлаковых включений и высоких остаточных напряжений.
- Автоматическая сварка под слоем флюса (АФ): выполняется на специализированных портальных станах сварочными тракторами, обеспечивая глубокий и равномерный провар таврового соединения по ГОСТ 8713-79.
- Сборка на кондукторах: листовые заготовки предварительно фрезеруются по кромкам и фиксируются гидравлическими прижимами с соблюдением перпендикулярности полок и стенки в пределах 1–1,5 мм.
- Правка «грибовидности»: после остывания поясных швов термическая усадка неизбежно деформирует полки; геометрия восстанавливается на роликовых правильных станах до нормативных допусков ГОСТ 23118-2019.
На складских комплексах ATLANT MARKET в Алматы организована прямая приемка и входной контроль сертифицированного сортового и листового проката, а также поставка готовых балочных профилей с нарезкой в проектный размер и доставкой на строительные площадки Алматы, Каскелена и Талдыкоргана.
Сравнительный анализ: горячекатаный ГОСТ против сварного двутавра
Выбор между горячепрокатным профилем и сварной балкой базируется на расчете длины пролета, доступности типоразмеров на металлобазах и трудоемкости входного контроля.
| Параметр сравнения | Горячекатаный двутавр (ГОСТ 57837 / 26020) | Сварной двутавр (по чертежам КМ/КМД) |
|---|---|---|
| Точность подбора сечения | Ступенчатая (по жесткой сетке ГОСТа) | Индивидуальная под расчетные нагрузки |
| Экономия массы стали | Базовый расход металла | Экономия от 15% до 25% на каркасе |
| Диапазон высоты профиля | Ограничен сортаментом (до 700–1000 мм) | От 200 мм до 2500 мм и более |
| Доступность редких номеров | Зависит от прокатных кампаний заводов | Изготавливается под заказ из листовой стали |
| Несимметричные и бистальные схемы | Недоступны в монолитном прокате | Полки и стенка из разных марок сталей |
| Трудоемкость контроля качества | Визуальный осмотр + сертификат завода | Требуется УЗК поясных и стыковых швов |
| Оптимальная сфера применения | Колонны, типовые перекрытия 6–9 м | Главные балки пролетов 12–36 м, фермы, мосты |
Контроль качества сварных швов: методы УЗК и нормативные допуски по СП РК
В сейсмических районах Казахстана к сварным составным балкам предъявляются повышенные требования надежности по СП РК 5.04-107-2019 «Строительные конструкции. Стальные конструкции». Поясные и стыковые швы двутавра подвергаются комплексному контролю.
- Визуально-измерительный контроль (ВИК): проверка геометрии катетов, выявление подрезов, пор, наплывов и чешуйчатости шва по ГОСТ 23479-79.
- Ультразвуковой контроль (УЗК): инструментальная дефектоскопия по ГОСТ Р 55724-2013 для поиска внутренних несплошностей, непроваров в корне шва и микротрещин в околошовной зоне термического влияния.
- Контроль механических свойств: выборочные испытания образцов-свидетелей на статическое растяжение и ударный изгиб при отрицательных температурах (KCV при -20°C и -40°C для стали 09Г2С).
Снабженцу важно проверить, чтобы в паспорте на партию сварных двутавров были зафиксированы результаты УЗК в объеме не менее 100% для монтажных стыков растянутых поясов и не менее 25–50% для поясных швов первой категории ответственности.
Типичные ошибки снабженцев и проектировщиков при заказе балок
Первая распространенная ошибка — попытка изготовить сварной двутавр в кустарных условиях цеховой полуавтоматической сваркой без специализированных сборочных кондукторов. При таком подходе балка получает винтообразную закрутку и остаточные напряжения, которые приводят к потере устойчивости под рабочей нагрузкой.
Вторая ошибка — заказ горячекатаных балок редких сечений (например, 70Ш2 или 100Б4) в разгар строительного сезона в Казахстане. Сроки ожидания заводской прокатки могут составлять от 60 до 90 дней, в то время как раскрой листовой стали и автоматическая сборка сварного эквивалента выполняются в разы быстрее.
Третья ошибка — игнорирование требований по радиусам закругления и обработке кромок под сварку. Нарушение угла разделки кромок на толстых полках (от 20 мм) приводит к несплавлению металла по границе шва, что сразу фиксируется при выездной проверке технадзора.
FAQ: частые вопросы о сварных и горячекатаных двутаврах
Можно ли полностью заменить горячекатаный двутавр 09Г2С на сварной в проекте?
Да, прямая замена допускается при согласовании с проектной организацией (разработчиком раздела КМ). Сварной двутавр проектируется с аналогичными или превосходящими моментами инерции (Ix, Iy) и моментом сопротивления (Wx), что оформляется официальным пересогласованием спецификации с сохранением расчетной несущей способности узлов.
Какой объем ультразвукового контроля (УЗК) обязателен для строительных балок?
Согласно СП РК 5.04-107-2019, для стыковых швов растянутых поясов балок первой категории ответственности УЗК проводится в объеме 100%. Для поясных тавровых швов объем неразрушающего контроля составляет от 10% до 25% длины шва, если иное не регламентировано специальными требованиями сейсмостойкости объекта.
Почему в коротких пролетах до 6 метров сварная балка оказывается невыгодной?
На малых пролетах (4–6 м) экономия на массе металла невелика (10–30 кг на хлысте), при этом себестоимость сварного двутавра включает затраты на резку листа, сборку, сварку под флюсом, правку и УЗК-дефектоскопию. В таких условиях готовый горячекатаный профиль со склада металлопроката обходится дешевле за счет отсутствия производственных операций.
Что взять с собой к закупке
Для безошибочного закупа балочного металлопроката подготовьте чертежи раздела КМД с точными геометрическими параметрами: высотой стенки, шириной и толщиной полок, маркой стали (Ст3сп5, 09Г2С-12, С345) и указанием категорий сварных швов. Сверьтесь со справочными материалами блога: изучите технические параметры балок в статье про выбор стального двутавра по ГОСТ, ознакомьтесь со спецификой низколегированного проката в материале о двутавровой балке из стали 09Г2С, а также проверьте требования к узлам сращивания в руководстве по стыковке двутавра по длине. Точный инженерный расчет и согласованная спецификация гарантируют надежность несущего металлокаркаса и оперативную сдачу объекта техническому надзору.