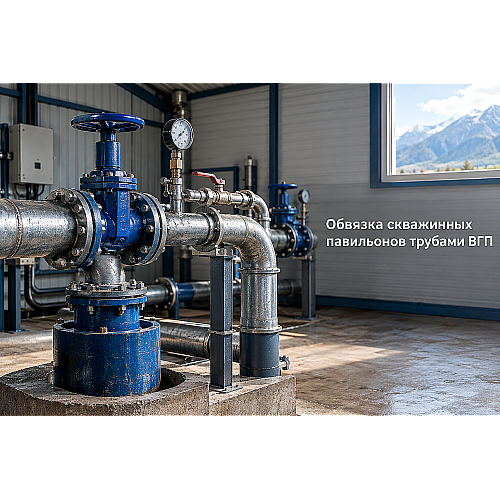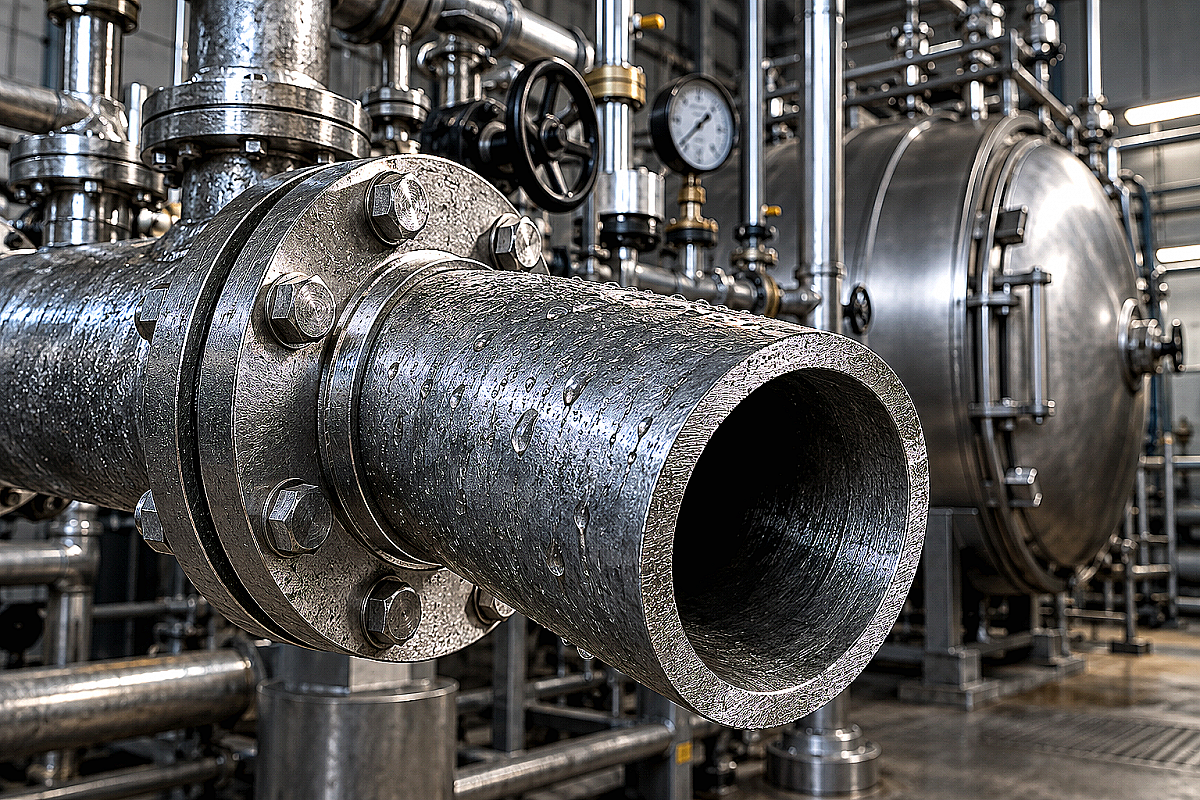
Стерилизация мясных, рыбных и плодоовощных консервов в промышленных автоклавах (вертикальных типа Б6-КАВ или горизонтальных Б6-КАГ) на пищевых комбинатах Алматы и Алматинской области протекает при температуре пара до +120…+135 °C и избыточном давлении до 0,35–0,50 МПа. В процессе одного технологического цикла длительностью 60–120 минут корпус аппарата и подводящие магистрали испытывают циклические знакопеременные нагрузки: резкий паровой прогрев сменяется подачей сжатого воздуха для создания компенсирующего противодавления, после чего следует залповое охлаждение ледяной технологической водой. Любая попытка смонтировать технологическую обвязку автоклава из тонкостенных шовных труб общего назначения или полимерных материалов приводит к пластическому короблению плетей, раскрытию фитингов от гидроударов и срыву противодавления, что влечет за собой массовый бомбаж и деформацию жестяных или стеклянных банок.
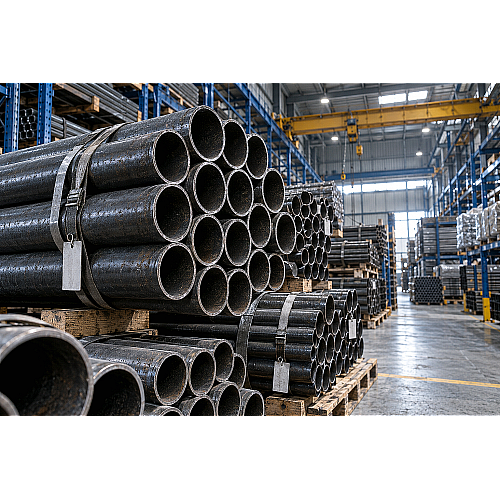
Стальная водогазопроводная труба (ВГП) усиленной или обыкновенной серии по ГОСТ 3262-75 выступает базовым конструкционным стандартом для комплектации автоклавных отделений. Монолитная стенка толщиной от 3,2 до 4,5 мм обладает высокой кольцевой жесткостью и механической прочностью, позволяя выдерживать регулярные термоудары при смене сред и гасить вибрации от барботажа пара в водной подушке аппарата.
Функциональные линии обвязки автоклава и расчет диаметров Ду 25–65
Технологическая обвязка промышленного автоклава объемом от 500 до 2500 литров состоит из четырех независимых гидравлических контуров, каждый из которых выполняет строго определенную задачу на разных фазах формулы стерилизации. Неправильно подобранное сечение хотя бы одной линии нарушает температурно-временной график термообработки, увеличивая время выдержки и ухудшая органолептические качества консервов.
Паровая питающая магистраль рассчитывается на подачу сухого насыщенного пара давлением 0,4–0,6 МПа для быстрого подъема температуры в автоклаве до расчетных +120 °C за нормативные 15–25 минут. Скорость пара в трубе принимается в пределах 20–25 м/с. Для автоклавов вместимостью две или четыре корзины оптимальным является условный проход стальной трубы ВГП Ду 32 или Ду 40 с усиленной стенкой 3,5–4,0 мм, которая минимизирует теплопотери и устойчива к эрозии влажным паром.
Магистраль сжатого воздуха обеспечивает создание и плавное регулирование противодавления (0,15–0,25 МПа) на этапах стерилизации и охлаждения, предотвращая срыв крышек «Твист-офф» и деформацию донышек жестебанок при расширении содержимого. Расход воздуха невелик, поэтому подводящую линию монтируют из оцинкованных труб ВГП Ду 20 или Ду 25. Наличие цинкового слоя исключает попадание окалины и ржавчины в электромагнитные клапаны и редукторы давления.
Линия подачи охлаждающей воды предназначена для принудительного снижения температуры в автоклаве до +40…+45 °C после завершения экспозиции. Для исключения термического шока стекла подача воды в верхний душ или нижний коллектор требует расхода от 8 до 18 м³/ч при давлении 0,3–0,4 МПа. Скорость движения воды не должна превышать 1,5–2,0 м/с, что диктует выбор трубы ВГП Ду 50 или Ду 65.
Сливная и дренажная магистраль автоклава объединяет функции сброса горячей воды, продувки конденсата и аварийного перелива. Чтобы исключить возникновение избыточного гидростатического подпора в днище автоклава при залповом сливе, диаметр сбросного коллектора принимается на один типоразмер больше подающей водяной трубы — Ду 65 или Ду 80.
| Технологическая линия обвязки | Транспортируемая среда | Рабочее давление, МПа | Рекомендуемый диаметр Ду, мм | Толщина стенки ВГП по ГОСТ 3262-75, мм | Рекомендуемая арматура |
|---|---|---|---|---|---|
| Паропровод нагрева | Насыщенный пар (+120…+145 °C) | 0,40–0,60 | Ду 32 – Ду 40 | 3,5–4,0 (усиленная) | Клапан запорный с сильфоном, клапан с пневмоприводом |
| Линия противодавления | Осушенный сжатый воздух | 0,20–0,35 | Ду 20 – Ду 25 | 2,8–3,2 (оцинкованная) | Редуктор давления, электромагнитный отсечной клапан |
| Подача охлаждения | Технологическая вода (+12…+18 °C) | 0,30–0,45 | Ду 50 – Ду 65 | 3,5–4,0 (обыкновенная) | Дисковый поворотный затвор, сетчатый фильтр |
| Нижний слив и продувка | Водопаровая смесь, горячий конденсат | Самотек / до 0,25 | Ду 65 – Ду 80 | 3,5–4,0 (обыкновенная) | Полнопроходной шаровой кран, задвижка с обрезиненным клином |
| Сброс предохранительного клапана | Пар, паровоздушная смесь | Сброс при 0,45 | Ду 40 – Ду 50 | 3,5 (обыкновенная) | Пружинный сбросной клапан СППК |
Конструкция парового барботера и специфика гидравлических узлов
Для прямого нагрева воды в автоклаве паром применяется трубный барботер — распределительный коллектор из трубы ВГП, уложенный на дне аппарата под опорной решеткой корзин. Равномерность прогрева всей садки банок зависит от геометрии отверстий барботера.
Кольцевой или крестообразный барботер изготавливают из стальной трубы ВГП Ду 32 или Ду 40. По всей длине коллектора высверливаются отверстия диаметром 3–4 мм с шагом 40–60 мм. Отверстия ориентируют под углом 30–45 градусов вниз к днищу автоклава, что исключает прямой удар высокоскоростных паровых струй в донья нижнего яруса консервных банок и обеспечивает интенсивную циркуляцию водной подушки снизу вверх.
Суммарная площадь сечения всех отверстий барботера должна составлять 75–85% от площади внутреннего поперечного сечения подводящей трубы ВГП. Это условие гарантирует сохранение избыточного давления по всей длине трубного кольца и равномерный выход пара даже в удаленных точках.
Перед врезкой паропровода в барботер автоклава в обязательном порядке монтируют стальной обратный клапан и шаровой кран. Обратный клапан предотвращает обратное засасывание консервного бульона и технологической воды из автоклава в общий паровой коллектор цеха в моменты спада давления пара.
На вводе пара перед регулирующим клапаном автоклава устанавливают узел осушения и фильтрации. Он состоит из сетчатого фильтра шлама и поплавкового конденсатоотводчика, смонтированного в нижней точке опускного кармана. Попадание водяных пробок из магистрального паропровода котельной в барботер вызывает сильные гидродинамические удары, способные сорвать трубные хомуты внутри автоклава.
Типичные ошибки при монтаже технологической обвязки автоклавов
Первая распространенная ошибка — заужение диаметра сливного коллектора и отсутствие дыхательного разрыва струи при сбросе горячей воды в канализацию. При открытии сливной задвижки в конце цикла вода должна уходить за 2–3 минуты под постоянным воздушным противодавлением. Если сливная труба заужена, вода скапливается в нижней части автоклава, вызывая неравномерное остывание банок нижнего и верхнего ярусов садки.
Вторая ошибка — жесткое бескомпенсационное крепление подводящих паровых и водяных магистралей к штуцерам автоклава. Корпус автоклава при нагреве до +135 °C расширяется в радиальном и осевом направлениях на несколько миллиметров. Жесткая трубная плеть без гибких компенсационных отводов передает изгибающие моменты на сварные швы штуцеров, что провоцирует появление усталостных микротрещин в околошовной зоне аппарата уже через 4–6 месяцев работы.
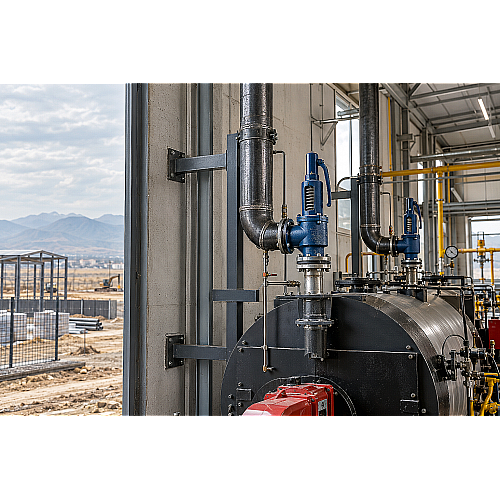
Третья ошибка — отказ от монтажа индивидуального предохранительного клапана непосредственно на крышке или обечайке автоклава. Предохранительный клапан на общем паровом коллекторе цеха не защищает аппарат от превышения давления при заклинивании воздушного редуктора противодавления. Отводящую линию от клапана монтируют из трубы ВГП Ду 40–50 и выводят за пределы цеха на кровлю или в дренажный приямок с защитой персонала от ожогов.
Четвертая ошибка — применение неподготовленных черных труб на линии сжатого воздуха и подачи чистой воды. Мелкие частицы окалины и ржавчины быстро выводят из строя седла пневматических мембранных клапанов и забивают душевые форсунки охлаждения. Для этих контуров специалисты ATLANT MARKET рекомендуют использовать заводскую оцинкованную трубу ВГП с резьбовыми или фланцевыми разборными соединениями.
Чеклист закупки металлопроката и арматуры для автоклавного отделения
- Трубы ВГП по ГОСТ 3262-75: черные усиленные Ду 32–40 (стенка 3,5–4,0 мм) для паровых линий и барботеров; оцинкованные Ду 20–25 (стенка 2,8–3,2 мм) для сжатого воздуха; обыкновенные Ду 50–65 для контура охлаждения и нижнего сброса.
- Трубные соединительные детали: стальные приварные отводы ГОСТ 17375-2001, тройники ГОСТ 17376-2001, плоские фланцы ГОСТ 33259-2015 на давление Ру 1,0–1,6 МПа.
- Запорно-регулирующая арматура: пневмоуправляемые клапаны с уплотнением металл-по-металлу или PTFE для пара, полнопроходные шаровые краны для воды, обратные межфланцевые клапаны, редукторы давления сжатого воздуха.
- КИПиА и безопасность: манометры радиальные технические с гидрозаполненным корпусом и трехходовыми кранами, биметаллические термометры в защитных гильзах, сбросные предохранительные клапаны СППК.
- Монтажный крепеж и уплотнения: паронитовые прокладки марки ПОН-Б толщиной 2–3 мм для пара и горячей воды, оцинкованные болты и шпильки класса прочности не ниже 5.8, скользящие и неподвижные трубные опоры.
Часто задаваемые вопросы
Почему для пара в автоклаве выбирают усиленную трубу ВГП вместо электросварной?
Усиленная труба ВГП по ГОСТ 3262-75 имеет увеличенную толщину стенки (для Ду 32 — 4,0 мм против 2,5–3,0 мм у электросварной трубы ГОСТ 10704-91). Это создает двойной запас прочности на гидроабразивную эрозию капельной влагой пара и позволяет многократно выдерживать пульсирующие термоциклические нагрузки при чередовании пара и холодной воды без усталостного разрушения шва.
Можно ли использовать оцинкованную трубу ВГП для изготовления парового барботера внутри автоклава?
Нет, внутри автоклава для парового барботера применять оцинкованные трубы не рекомендуется. При температуре насыщенного пара свыше +120 °C и постоянном контакте с пищевыми органическими кислотами в технологической воде цинковое покрытие активно разрушается с выделением солей цинка в воду. Внутренний барботер изготавливают из черной толстостенной трубы ВГП или нержавеющей стали.
Какой уклон необходимо выдерживать на паропроводах к автоклавам?
Паропроводы к автоклавному отделению монтируют с уклоном не менее 0,005 (5 мм на 1 погонный метр) по направлению движения пара. В самых низких точках перед опусками к аппаратам организуют дренажные карманы с поплавковыми конденсатоотводчиками для непрерывного удаления конденсата и исключения гидроударов при открытии автоматических клапанов.
Как защитить банки от деформации при резкой подаче холодной воды?
Для защиты банок подача охлаждающей воды в автоклав должна производиться исключительно при закрытом аппарате под избыточным давлением сжатого воздуха, равным давлению стерилизации. Вода подается через верхнюю душевую рампу из оцинкованной трубы ВГП с постепенным вытеснением горячей воды через нижний дросселирующий клапан, сохраняя стабильное противодавление в корпусе.
Что взять с собой к закупке
Надежная и безопасная эксплуатация консервных автоклавов зависит от строгого соответствия толщины стенки труб расчетным параметрам пара и давления. Компания ATLANT MARKET поставляет полный сортамент стальных водогазопроводных труб по ГОСТ 3262-75 (черных и оцинкованных), стальных фланцев, отводов и запорной арматуры напрямую с металлургических комбинатов. На центральном складе в Алматы, а также на региональных филиалах в городах Талдыкорган и Каскелен доступна профессиональная нарезка труб в размер по спецификации заказчика, оперативная комплектация фасонными элементами и доставка автотранспортом на производственные площадки по всему Казахстану.