Накопление карбонатно-кальциевой накипи и магниевого шлама толщиной всего 1,0–1,5 мм на внутренних поверхностях экранных труб водогрейных котлов и пластинах теплообменников снижает коэффициент теплопередачи на 15–25%. В условиях жесткой артезианской и предгорной воды в Алматы и Алматинской области это приводит к перерасходу природного газа, локальному перегреву металла до температуры свыше +550 °C и образованию свищей в жаровых трубах.
Регулярная безразборная химическая промывка (CIP-очистка) растворами ингибированных кислот и комплексонов восстанавливает проектную мощность котельного оборудования. Однако попытка смонтировать технологическую обвязку промывочной станции из тонкостенных полимерных труб оборачивается их пластическим размягчением при нагреве моющего раствора до +60…+70 °C и разрывом соединений от пульсаций химстойких насосов.
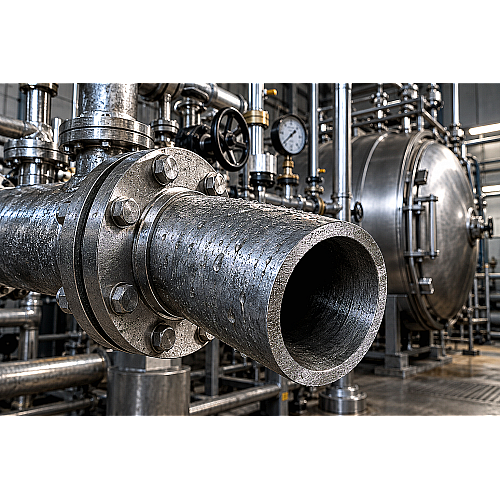
Стальная водогазопроводная труба обыкновенной и усиленной серий по ГОСТ 3262-75 выступает надежным конструкционным материалом для стационарных и мобильных промывочных установок. Металлическая жесткость контура исключает провисание магистралей, а способность стали выдерживать давление опрессовки до 2,5–3,0 МПа гарантирует безопасность персонала котельной при циркуляции агрессивных моющих реагентов.
Гидравлический расчет диаметров труб ВГП для станций промывки
Главным критерием эффективного растворения и механического выноса шлама из полостей котла является поддержание турбулентного режима движения моющего раствора с числом Рейнольдса Re > 4000. Скорость потока в подающем и обратном трубопроводах обязана находиться в строгом диапазоне от 1,2 до 1,8 м/с.
Если скорость циркуляции упадет ниже 1,0 м/с, на дне экранных труб и нижних коллекторов котла начнется гравитационное осаждение нерастворенного шлама, что создаст вторичную непромываемую пробку. Превышение скорости свыше 2,2 м/с резко увеличивает эрозионный износ защитной оксидной пленки на стали под воздействием абразивных частиц окалины.
Расчет внутреннего проходного диаметра стального трубопровода ВГП выполняется по классической формуле гидродинамики: d = √( (4 · Q) / (π · v) ), где Q — объемная производительность циркуляционного кислотостойкого насоса (м³/с), а v — нормативная скорость потока раствора (м/с). Для практического подбора сортамента при закупке труб в стальных водогазопроводных трубах ВГП используется проектная сетка типоразмеров.
| Производительность промывочного насоса, м³/ч | Рекомендуемый условный проход трубы ВГП (Ду / DN) | Наружный диаметр и толщина стенки по ГОСТ 3262-75, мм | Фактическая скорость потока моющего раствора, м/с | Рекомендуемый объем промываемого котла / теплообменника, кВт (м²) |
|---|---|---|---|---|
| 4,0–7,0 | Ду 32 | 42,3 × 3,2 (обыкновенная) | 1,15–1,68 | до 200 кВт (до 15 м²) |
| 7,5–12,0 | Ду 40 | 48,0 × 3,5 (обыкновенная) | 1,32–1,81 | 250–500 кВт (15–35 м²) |
| 13,0–22,0 | Ду 50 | 60,0 × 3,5 (обыкновенная) | 1,41–1,84 | 600–1200 кВт (40–80 м²) |
| 25,0–38,0 | Ду 65 | 75,5 × 4,0 (усиленная) | 1,51–1,86 | 1,5–3,0 МВт (85–180 м²) |
| 40,0–60,0 | Ду 80 | 88,5 × 4,0 (усиленная) | 1,55–1,88 | от 3,5 МВт (от 200 м²) |
При комплектации промывочных постов на металлобазе ATLANT MARKET в Алматы снабженцы заказывают трубы ВГП с резкой в размер, что ускоряет сборку мобильных коллекторов и технологических байпасов непосредственно в котельных Каскелена, Талгара и промышленных зон мегаполиса.
Технологическая схема обвязки промывочного контура и нейтрализации
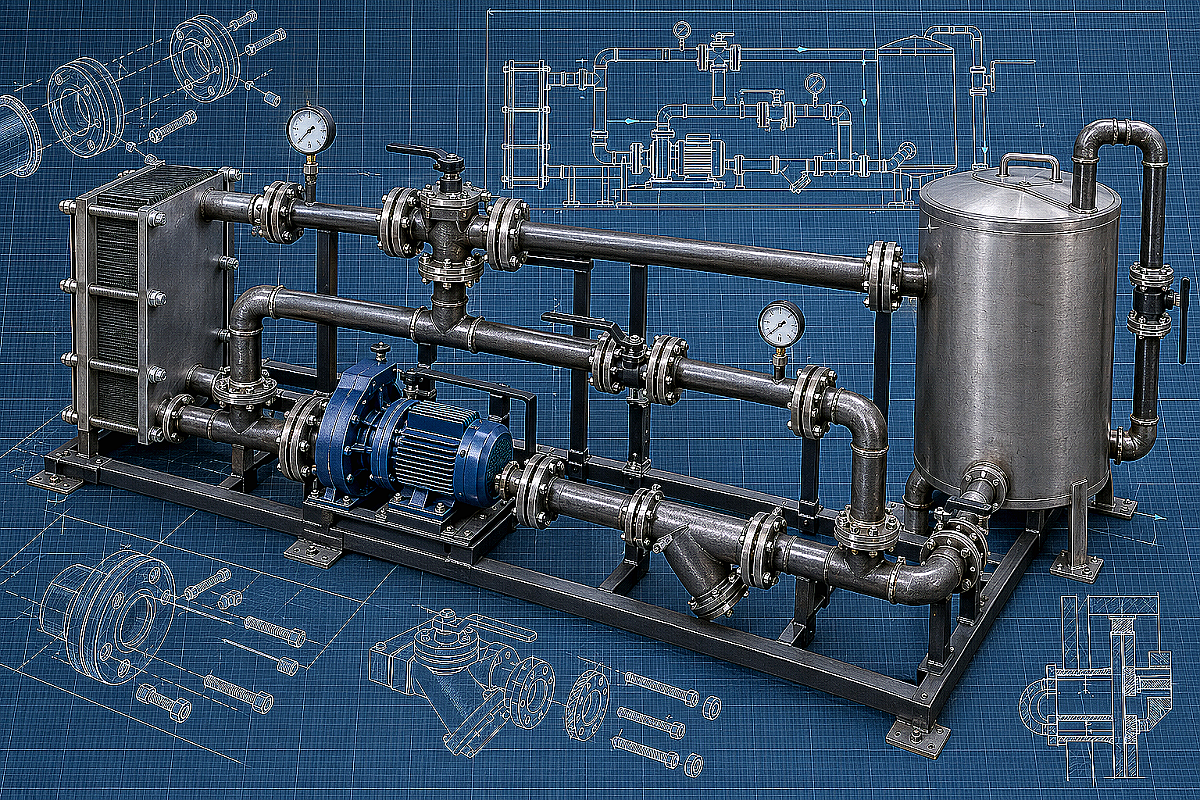
Контур химической промывки представляет собой замкнутую гидравлическую систему, состоящую из бака приготовления реагента, химстойкого насоса с магнитным приводом, распределительной гребенки с запорной арматурой, фильтра грубой очистки и реверсивного узла. Схема обвязки трубами ВГП обязана предусматривать возможность оперативного изменения направления циркуляции раствора (прямой и обратный ход) каждые 40–60 минут без перестановки шлангов.
Реверсирование потока достигается установкой четырехходового крана или кольцевой трубной обвязки из четырех шаровых кранов из нержавеющей стали. Подача моющего раствора против направления нормального движения теплоносителя в рабочем режиме поднимает чешуйки накипи за нижний край и ускоряет их механический отрыв от металла.
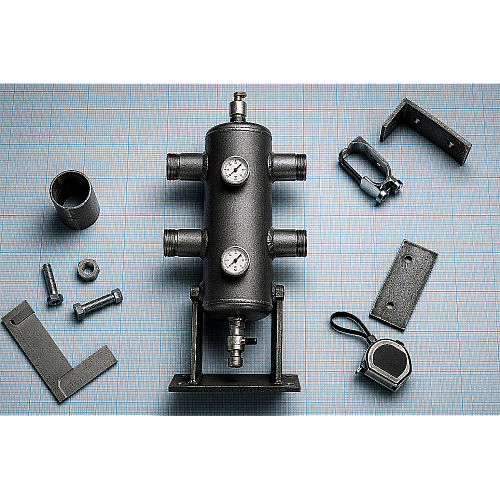
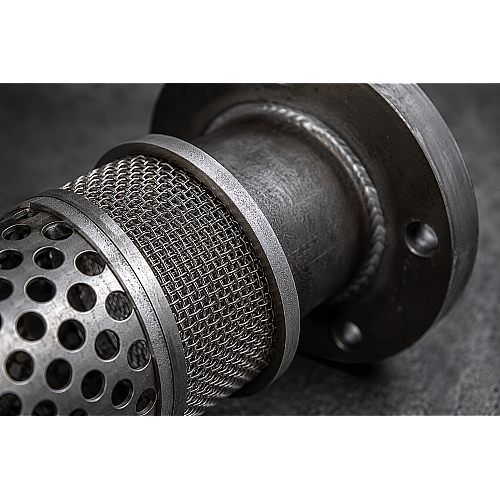
Перед всасывающим патрубком насоса в стальную магистраль обязательно вваривается сетчатый фильтр-грязевик с размером ячейки 1,0–1,5 мм для улавливания крупных фрагментов накипи, отколовшихся от стенок. Для защиты расходомеров и датчиков давления применяются прямые трубные участки, аналогичные тем, что используются при монтаже гидрострелок из трубы ВГП и технологических абонентских грязевиков ТС-569.
В верхней точке промывочного контура вваривается стальная газоотводная свеча Ду 20–25 с прозрачным шлангом, выведенным в нейтрализационный бак. В процессе растворения карбонатов выделяется колоссальный объем углекислого газа (CO2): 1 кг накипи дает до 220 литров газа. Без непрерывного отвода газа в контуре образуются газовые пробки, вызывающие кавитацию насоса и падение скорости промывки.
Выбор толщины стенки труб ВГП и защита от коррозии при CIP-мойке
При химической очистке теплоэнергетического оборудования в Казахстане применяются растворы соляной (3–5%), сульфаминовой (5–10%), лимонной или ортофосфорной кислот с обязательным добавлением органических ингибиторов коррозии (уротропин, ПБ-5, Катапин). Ингибитор снижает скорость растворения основного металла трубы до безопасных 0,1–0,2 г/(м²·ч), замедляя реакцию с чистой сталью в 50–100 раз, но не препятствуя растворению солей жесткости.
Для стационарных коллекторов котельных рекомендуется применять черные неоцинкованные трубы ВГП усиленной серии по ГОСТ 3262-75 с толщиной стенки от 3,5 до 4,5 мм. Использование оцинкованных труб для кислотного контура категорически запрещено: кислота мгновенно растворяет цинковое покрытие с бурным выделением взрывоопасного водорода (H2), загрязняя раствор солями цинка.
После завершения кислотной фазы промывки контур промывается 1–2% щелочным раствором (каустическая или кальцинированная сода, тринатрийфосфат) для полной нейтрализации остаточной кислотности. Финишным этапом является пассивация: циркуляция 0,5–1,0% раствора нитрита натрия при температуре +60…+70 °C, формирующая на внутренней стенке стальной трубы ВГП монолитную оксидную магнетитовую пленку Fe3O4, защищающую металл от вторичной коррозии.
Фланцевые соединения промывочных линий комплектуются кислотостойкими прокладками из фторопласта-4 (PTFE) или паронита марки ПМБ, а подбор ответных элементов выполняется строго по нормативам стальных фланцев по ГОСТ, исключая применение стандартной технической резины, разбухающей в кислой среде.
Типичные ошибки при монтаже и эксплуатации промывочных контуров
- Заужение диаметра возвратного шланга и сливного патрубка: монтаж сброса меньшего сечения, чем напорная линия, создает гидравлический подпор и снижает линейную скорость омывания пластин теплообменника.
- Отсутствие фильтра перед всасывающим патрубком насоса: попадание сколовшихся пластов накипи в рабочее колесо насоса приводит к заклиниванию магнитной муфты или срезу крыльчатки.
- Использование оцинкованных фитингов и труб в кислотном контуре: цинк вступает в реакцию с кислотой с выделением водорода, создавая загазованность и взрывоопасную атмосферу в помещении котельной.
- Пренебрежение фазой щелочной нейтрализации: простой слив кислоты и ополаскивание холодной сырой водой оставляет кислую реакцию в микропорах металла, провоцируя ускоренную язвенную коррозию труб за 2–3 недели простоя.
- Жесткая бескомпенсационная сборка мобильного коллектора: температурное расширение стальных труб ВГП при нагреве раствора до +70 °C без гибких вставок деформирует пластиковые штуцеры баков и патрубки котлов.
Часто задаваемые вопросы
Почему для промывки котлов нельзя использовать полипропиленовые трубы PPR?
Полипропилен при температуре моющего раствора +60…+70 °C и давлении циркуляции 0,3–0,5 МПа теряет жесткость стенки на 40–60%. Длинные плети провисают, нарушая уклоны, а циклические гидродинамические вибрации насоса приводят к усталостному разрушению сварных полифузионных стыков и срыву соединений.
Какое давление должна выдерживать трубная обвязка станции промывки?
Стандартное рабочее давление циркуляции моющих растворов составляет 0,2–0,4 МПа (2–4 бар). Однако стальной контур из труб ВГП обязан рассчитываться на давление предварительной гидравлической опрессовки промываемого котла или теплообменника (не менее 1,25–1,5 от рабочего давления агрегата, обычно 0,8–1,6 МПа), чтобы исключить разрыв линий при случайном закрытии запорной арматуры на выходе.
Как правильно утилизировать отработанный кислотный раствор после промывки в Алматы?
Слив отработанного кислотного раствора напрямую в городскую канализацию или септик строго запрещен экологическими нормами Казахстана. Раствор нейтрализуется в промежуточной емкости кальцинированной содой или гашеной известью до достижения нейтрального показателя pH 6,5–8,5. Только после подтверждения нейтральности лакмусовой бумагой или pH-метром и отстаивания шлама осветленная вода сбрасывается в канализацию.
Что взять с собой к закупке
Для надежной комплектации станции химической промывки котлов и теплообменников на объектах Алматы подготовьте спецификацию с указанием условного прохода (Ду 32–80), серии стенки по ГОСТ 3262-75 (обыкновенная или усиленная) и типа исполнения труб (только черный неоцинкованный прокат). На центральном складе ATLANT MARKET в Алматы и филиалах в Каскелене и Талдыкоргане доступен полный сортамент труб ВГП, стальных отводов, переходов, нержавеющих кранов и фланцев с оперативной нарезкой в монтажные размеры и доставкой по всему Казахстану.