Внезапная поломка главного приводного вала дробилки, шпинделя тяжелого станка или эксцентрикового вала на производственном объекте в Казахстане оборачивается миллионными простоями. Снабженцы и технологи ремонтных цехов нередко сталкиваются с ситуацией, когда деталь большого сечения (от 150–200 мм и выше), выточенная из обычного горячекатаного проката, раскалывается по оси при первой же пиковой динамической нагрузке. Причина кроется во внутреннем строении металла: в сердцевине крупного горячекатаного слитка неизбежно сохраняются остаточная пористость, рыхлость и зональная ликвация, которые невозможно устранить обычной прокаткой на стане.
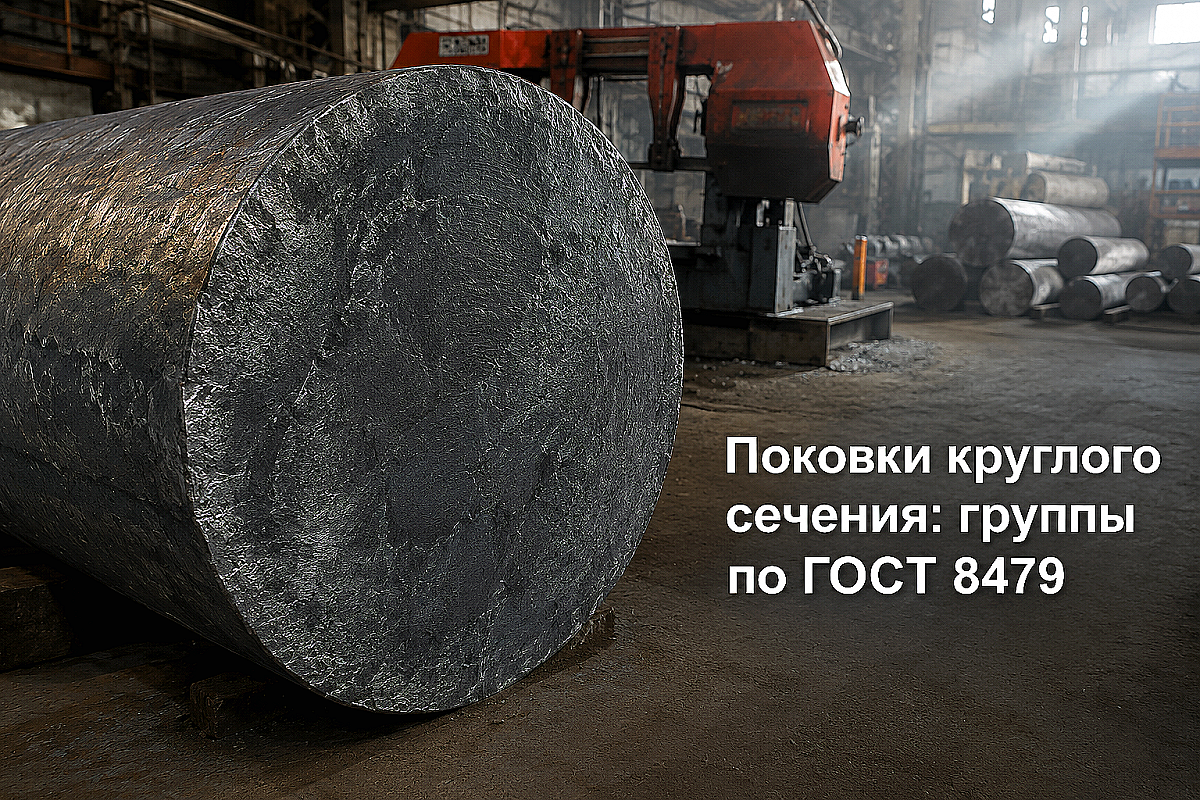
Для тяжелонагруженных узлов, работающих в условиях знакопеременного кручения, ударных импульсов и высокого контактного давления, единственным надежным материалом служит стальной кованый круг (поковка круглого сечения). Благодаря свободной ковке на гидравлических прессах и молотах заготовка приобретает мелкозернистую плотную структуру без внутренних пустот. Разберем ключевые стандарты, группы прочности по ГОСТ 8479-70, требования к ультразвуковому контролю (УЗК) и правила выбора марок стали для промышленных предприятий Алматы и регионов Казахстана.
Ковка против горячего проката: почему кованый круг надежнее в крупных сечениях
Главное различие между горячекатаным и кованым прутком заключается в степени и характере деформационной проработки исходного слитка. При горячей прокатке обжатие происходит непрерывно между валками, чего достаточно для диаметров до 100–150 мм. Однако при увеличении сечения прокатные валки уже не способны передать деформацию на всю глубину заготовки, оставляя центральную зону рыхлой и неоднородной.
Свободная ковка на прессе обеспечивает всестороннее объемное сжатие заготовки с высоким коэффициентом укова (отношением площади поперечного сечения исходного слитка к площади готовой поковки), который по стандарту составляет не менее 2,5–3,0. Это гарантирует решение ключевых металлургических задач:
- Заваривание внутренних микропор и пустот: под ударами пресса и воздействием высокой температуры литейные дефекты свариваются в монолитное тело;
- Дробление дендритной структуры: крупные литые зерна кристаллизуются в плотную мелкодисперсную волокнистую структуру;
- Направленность волокон: при пластической деформации волокна металла ориентируются вдоль оси будущего вала, увеличивая сопротивление усталостному срезу и изгибу;
- Изотропность свойств: разброс механических характеристик между поверхностными слоями и центром заготовки сводится к нормативному минимуму.
В отличие от стального круга общего назначения Ст3 и Ст45, выпускаемого по ГОСТ 2590-2006, кованые прутки производятся по ГОСТ 1133-71 (сортамент кованой круглой стали диаметром от 40 до 200 мм) и ГОСТ 8479-70 (поковки из конструкционной углеродистой и легированной стали диаметром до 500–1000 мм и более).
Группы контроля и категории прочности поковок по ГОСТ 8479-70
При оформлении проектной документации и формировании заявки на металлобазу критической ошибкой является указание только марки стали и диаметра без регламентации группы поковки. ГОСТ 8479-70 делит поковки на 5 групп качества, определяющих обязательный объем заводских приемо-сдаточных испытаний.
| Группа поковки по ГОСТ 8479-70 | Обязательный объем испытаний на заводе | Назначение и уровень ответственности узла |
|---|---|---|
| Группа I | Только внешний визуальный осмотр и контроль геометрических размеров | Второстепенные ненагруженные заготовки, проставки, технологические кольца |
| Группа II | Осмотр, замер геометрии + замер твердости (HB) на каждой поковке или выборке из партии | Детали общего машиностроения, зубчатые колеса с последующей термообработкой |
| Группа III | Осмотр, геометрия, твердость + механические испытания на растяжение (предел текучести, временное сопротивление) | Ответственные силовые валы, фланцы высокого давления, штоки гидроцилиндров |
| Группа IV | Все испытания группы III + ударная вязкость (KCU/KCV) при нормальной или отрицательной температуре | Тяжелонагруженные валы дробилок, эксцентрики, крановые крюки, детали спецтехники |
| Группа V | Полный комплекс испытаний группы IV, проводимый на образцах, вырезанных из каждой поковки партии | Критически ответственные роторы турбин, шпиндели прокатных станов, горнорудное оборудование |
Помимо группы контроля, стандарт вводит категории прочности (от КП175 до КП440 для углеродистых и от КП490 до КП880 для легированных сталей). Цифра в обозначении указывает гарантированный предел текучести в МПа (Н/мм²). Заказывая поковку с категорией прочности КП345 из легированной стали 40Х, снабженец получает металл, прошедший контролируемую термообработку (нормализацию с отпуском или закалку с высоким отпуском), свойства которого подтверждены протоколом механических испытаний.
Подбор марок стали для кованых кругов под промышленные задачи в Казахстане
Выбор химического состава кованого круга зависит от преобладающего вида эксплуатационных нагрузок: циклического изгиба, истирания, ударного воздействия или отрицательных климатических температур.
- Сталь 45 (ГОСТ 1050-2013): базовая углеродистая сталь для кованых валов редукторов, тихоходных шпинделей, осей тележек и зубчатых колес малой и средней нагруженности. Отличается хорошей обрабатываемостью резанием и предсказуемой прокаливаемостью при объемно-поверхностной закалке;
- Сталь 40Х (ГОСТ 4543-2016): универсальная хромистая сталь для тяжелонагруженных валов-шестерен, штоков гидропрессов, пальцев экскаваторов и шпинделей металлорежущих станков. После термического улучшения (закалка + высокий отпуск) обеспечивает высокий предел выносливости;
- Сталь 09Г2С (ГОСТ 19281-2014): низколегированный кремнемарганцевый сплав, незаменимый для деталей, работающих на открытом воздухе при температурах до -40°C и ниже. В отличие от углеродистых марок, круг стальной 09Г2С не склонен к хладноломкости и обладает неограниченной свариваемостью;
- Сталь 34ХН1М и 40ХН2МА: высоконагруженные хромоникельмолибденовые стали глубокой прокаливаемости. Применяются для главных приводных валов шаровых мельниц, карьерных экскаваторов, конусных дробилок на горно-обогатительных комбинатах Карагандинской и Восточно-Казахстанской областей;
- Сталь 5ХНМ и 4Х5МФС: штамповый кованый прокат, необходимый инструментальным цехам для изготовления молотовых штампов, пресс-форм литья под давлением и матриц горячего деформирования на заводах Алматы.
Припуски на механическую обработку и нормы УЗК-контроля поковок
Поверхность кованого круга после пресса имеет технологическую шероховатость, следы бойков и слой окалины. Поэтому номинальный диаметр заказываемой поковки всегда рассчитывается с учетом припусков на механическую обработку по ГОСТ 7829-70 (для поковок на молотах) или ГОСТ 7062-90 (для поковок на гидравлических прессах).
Для кованого круга диаметром 250–300 мм припуск на сторону составляет от 12 до 18 мм с предельными отклонениями ±5–8 мм. Если проектируемый чистовой вал имеет диаметр 220 мм, поковку заказывают диаметром не менее 250–260 мм. Для экономии машинного времени токарных станков предприятия Алматы часто заказывают поковки с предварительной черновой обдиркой (снятием корки окалины на станке).
Вторым обязательным критерием надежности крупных поковок является ультразвуковой контроль сплошности (УЗК) по ГОСТ 24507-84. УЗК позволяет выявить скрытые внутренние дефекты, невидимые снаружи:
- Флокены: микроскопические внутренние трещины, вызванные растворенным водородом;
- Усадочные раковины и рыхлости: остаточные литейные несплошности в осевой зоне;
- Шлаковые и неметаллические включения: локальные концентраторы механических напряжений.
Для ответственных деталей машиностроения в спецификации указывается группа сплошности по УЗК (обычно 2-я или 3-я группа по ГОСТ 24507-84), гарантирующая отсутствие дефектов с эквивалентной площадью более нормативного предела.
Чеклист снабженца при закупке кованого круга на складе в Алматы
Чтобы закупка крупногабаритного сортового проката и поковок прошла без технологических рисков и возвратов со стороны ОТК, следуйте регламенту проверки:
- Проверка соответствия стандартам: сверьте сертификат качества завода-изготовителя. Должен быть указан стандарт на сортамент (ГОСТ 1133-71 или ГОСТ 8479-70), номер плавки, химический состав и фактический класс прочности;
- Контроль термообработки: поковка обязана поставляться в термообработанном состоянии (отжиг для снятия напряжений, нормализация или улучшение). Нетермообработанный кованый металл склонен к самопроизвольному короблению при токарной обработке;
- Отметка об УЗК: для диаметров свыше 150 мм требуйте отметку лаборатории неразрушающего контроля о прохождении ультразвуковой дефектоскопии;
- Резка в размер: раскрой кованых кругов больших диаметров газом приводит к образованию зоны термического влияния с микротрещинами глубиной до 10–15 мм. На складах компании ATLANT MARKET в Алматы резка поковок и кругов любого диаметра выполняется на мощных ленточнопильных станках, что исключает термический перегрев торцов заготовки и снижает отходы металла;
- Геометрические допуски: проверьте кривизну прутка (не более 1,5–2,0 мм на 1 погонный метр) и отсутствие грубых заковов и заусенцев на поверхности.
Часто задаваемые вопросы (FAQ)
Чем принципиально отличается кованый круг по ГОСТ 1133-71 от горячекатаного круга по ГОСТ 2590-2006?
Горячекатаный круг производится прокаткой через валки непрерывного стана, что обеспечивает точные геометрические допуски, но при диаметрах свыше 100–120 мм оставляет осевую пористость. Кованый круг изготавливается свободной ковкой на прессах или молотах. Он имеет более грубую поверхность и увеличенные припуски, однако обладает высокой плотностью сердцевины, измельченным зерном и отсутствием литейных пустот по всему сечению.
Можно ли использовать кованый круг Ст45 вместо легированной стали 40Х для силового вала?
Прямая замена допустима только при невысоких удельных нагрузках и малом диаметре детали. Сталь 45 обладает ограниченной прокаливаемостью: при закалке крупного сечения (свыше 60–80 мм) упрочняется лишь наружный слой толщиной 10–15 мм, а сердцевина остается мягкой. Легированная сталь 40Х благодаря наличию хрома прокаливается на значительно большую глубину, обеспечивая равномерную прочность по всему сечению вала.
Почему кованые круги больших диаметров нельзя резать автогеном или плазмой?
При высокотемпературной термической резке массивных заготовок из среднеуглеродистых и легированных сталей (Ст45, 40Х, 09Г2С) в зоне реза формируется резкий градиент температур. Это вызывает локальную закалку кромок с образованием хрупких структур (мартенсита) и микротрещин, которые распространяются вглубь тела вала. Резку поковок необходимо выполнять механическим способом — на ленточнопильных станках с постоянной подачей смазочно-охлаждающей жидкости (СОЖ).
Какая группа поковки по ГОСТ 8479-70 требуется для гидроцилиндров и насосного оборудования?
Для штоков гидроцилиндров, плунжеров и валов высоконапорных насосов стандартом является Группа IV по ГОСТ 8479-70 с категорией прочности не ниже КП275 или КП345. Эта группа гарантирует обязательный контроль временного сопротивления, предела текучести, относительного удлинения и ударной вязкости KCU на образцах после чистовой термообработки.
Что взять с собой к закупке кованого круга
При подготовке спецификации на кованый металлопрокат зафиксируйте четыре обязательных параметра: чистовой размер детали с добавлением припуска по ГОСТ 7829-70/7062-90, точную марку стали, требуемую группу поковки по ГОСТ 8479-70 и необходимость проведения УЗК-контроля сплошности. Компания ATLANT MARKET обеспечивает прямые поставки сертифицированного сортового проката, инструментальных сталей и кованых поковок с оперативной резкой на ленточнопильном оборудовании и доставкой по Алматы, Талдыкоргану, Каскелену и всей территории Казахстана.