
Стандартная заводская длина горячекатаного стального двутавра составляет 12 метров. При возведении логистических терминалов, промышленных цехов, торговых павильонов и ангаров в Алматинской области проектировщикам регулярно требуется перекрывать безопорные пролеты длиной 14, 18, 24 метра и более. Доставка длинномерных балок свыше 12–14 метров по дорогам Казахстана требует специализированных автопоездов, согласования спецмаршрутов и сопряжена с колоссальными транспортными издержками.
Единственным экономически оправданным решением становится укрупнительная сборка и стыковка балок непосредственно на строительной площадке. Однако монтажный стык — это зона повышенной концентрации напряжений. Ошибка в расчете накладок, неправильная разделка кромок или игнорирование требований по разбежке сварных швов превращают несущий ригель в аварийный элемент, способный разрушиться при проектных нагрузках или первом динамическом толчке в сейсмической зоне Алматы.
Где располагать монтажный стык: правила выбора сечения
Главная ошибка неопытных монтажников — организация стыка ровно посередине пролета балки. В центре однопролетной шарнирно опертой балки действует максимальный изгибающий момент от веса перекрытия, снегового покрова и технологического оборудования.
Согласно строительным нормам, стыковочный узел необходимо выносить в зону наименьших усилий. Оптимальное расположение стыка находится на расстоянии от 1/4 до 1/6 длины пролета от опорной колонны. В этом сечении изгибающий момент существенно ниже максимального, а поперечная перерезывающая сила уже не достигает пиковых опорных значений.
Если архитектура здания требует неразрезной многопролетной балки, стык проектируют в точке нулевого момента — месте перехода эпюры изгибающих моментов через нулевую отметку. Это позволяет минимизировать габариты соединительных накладок и снизить количество крепежных элементов.
Сварной стык встык: разбежка швов и ромбовидные накладки
Прямой сквозной поперечный шов через полки и стенку двутавра в одном сечении категорически запрещен в несущих конструкциях. При одновременной сварке в одной плоскости возникают объемные сварочные остаточные напряжения, провоцирующие хрупкое разрушение околошовной зоны.
Равнопрочный сварной стык балки формируется со смещением (разбежкой) швов полок относительно шва стенки. Стык стенки смещают относительно стыка полок минимум на 150–200 мм (или не менее высоты профиля). Для надежного сопряжения используются следующие правила:
- Разделка кромок: для полок толщиной от 8 до 20 мм выполняется V-образная или Х-образная разделка кромок с углом раскрытия 50–60 градусов и притуплением 1,5–2 мм по ГОСТ 5264-80 или ГОСТ 14771-76.
- Выводные планки: начало и окончание шва полок обязательно выводятся на приварные технологические планки, которые после остывания срезаются, а торцы зачищаются заподлицо шлифовальным кругом. Это исключает образование непроваров и усадочных раковин на краях полок.
- Усиление накладками: для ответственных балок из низколегированной стали 09Г2С полки дополнительно усиливаются ромбовидными накладками. Ромбическая форма обеспечивает плавное перераспределение силового потока без концентрации напряжений по краям сварного шва.
Болтовой монтажный стык на накладках: фрикционные соединения
На строительных объектах, где затруднен качественный ультразвуковой контроль сварных швов в полевых условиях, монтажный стык выполняют на накладках с использованием высокопрочных болтов. Такой узел называется сдвигоустойчивым (фрикционным).
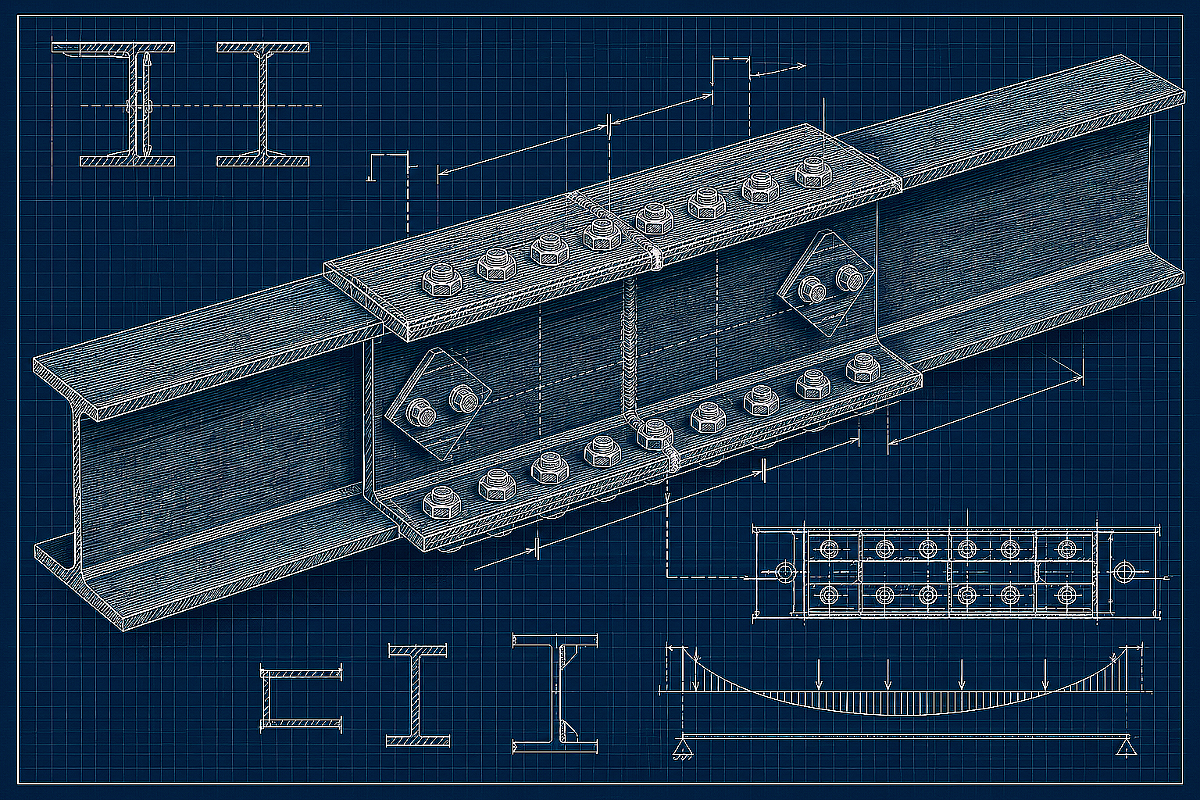
Усилие в стыке передается не за счет среза тела болта, а за счет сил трения между соприкасающимися поверхностями проката и стальных накладок, сжатых предварительно натянутыми болтами. Конструктивная схема узла включает:
- Парные накладки на стенку: две плоские стальные пластины, устанавливаемые с обеих сторон вертикальной стенки двутавра, перекрывающие стыковой зазор. Накладки воспринимают поперечную силу.
- Накладки на пояса (полки): три накладки на каждую полку (одна наружная и две узкие внутренние, огибающие стенку) либо одна мощная наружная накладка расчетного сечения. Они воспринимают растягивающие и сжимающие усилия от изгибающего момента.
- Высокопрочный крепеж: применяются болтокомплекты класса прочности 8.8, 10.9 или 12.9 по ГОСТ Р 52644 (ГОСТ 32484) с обязательной контролируемой затяжкой динамометрическим ключом до расчетного осевого усилия.
Перед сборкой контактные поверхности заготовок очищают от окалины, ржавчины и масляных пятен пескоструйным или дробеструйным способом, либо обрабатывают газопламенным методом. Коэффициент трения обработанной стали достигает 0,42–0,58, что гарантирует абсолютную неподвижность соединения.
Сравнение методов стыковки двутавровых балок по длине
Выбор технологии укрупнения ригелей зависит от условий монтажа, класса ответственности сооружения и наличия контрольно-измерительного оборудования на площадке.
| Параметр сравнения | Сварной стык встык с разделкой | Фрикционный стык на накладках (болты 10.9) | Фланцевый стык на высокопрочных болтах |
|---|---|---|---|
| Необходимое оборудование | Сварочный полуавтомат, УЗК-дефектоскоп | Динамометрический ключ, пескоструйный аппарат | Гайковерт с контролем момента, шаблон кондуктора |
| Зависимость от погоды | Высокая (требуется сухой подогрев при Т < -10°C) | Минимальная (монтаж при любых температурах) | Низкая (требуется защита резьбы от обледенения) |
| Трудоемкость на высоте | Высокая (многопроходная сварка, зачистка) | Средняя (установка пакета пластин и затяжка) | Минимальная (быстрая стяжка готовых фланцев) |
| Сейсмостойкость (СН РК) | Высокая при 100% ультразвуковом контроле | Максимальная (высокая податливость и вязкость) | Высокая (требует фланцев толщиной 25–40 мм) |
| Расход дополнительной стали | Минимальный (только накладки усиления) | Высокий (комплект накладок на стенку и пояса) | Средний (заводские фланцевые пластины и ребра) |
Требования норм СН РК к стыкам двутавров в сейсмозонах Казахстана
Алматы, Талдыкорган, Шымкент и прилегающие районы относятся к зонам с сейсмичностью 8, 9 и 10 баллов. Согласно строительным нормам Республики Казахстан (СН РК 2.03-30-2017 «Строительство в сейсмических зонах»), к узлам сопряжения металлических балок предъявляются жесткие требования:
- Равнопрочность сечения: несущая способность стыкового соединения на изгиб и сдвиг обязана быть не менее 100% несущей способности цельного профиля базового горячекатаного двутавра.
- Запрет на хрупкие стали: для балок перекрытий и ригелей рам в сейсмоопасных районах не допускается применение полуспокойных сталей (Ст3пс). Допускаются только спокойные стали Ст3сп5 по ГОСТ 27772 (С245/С255) или низколегированная сталь 09Г2С (С345, С355) с гарантированной ударной вязкостью KCU/KCV при отрицательных температурах до -40°C.
- Контроль затяжки болтов: при использовании фрикционных стыков обязателен 100% контроль крутящего момента болтов калиброванным динамометрическим ключом с занесением данных в журнал монтажных работ.
- Пластические деформации: в узлах сопряжения колонн и балок, где используются колонные двутавры серии К, монтажные стыки ригелей должны сохранять пластичность без образования хрупких трещин при циклических знакопеременных колебаниях.
Частые ошибки при стыковке двутавровых балок
Нарушения технологического регламента приводят к деформации профиля и отказам при сдаче конструкций технадзору:
- Сварка полок без зазора: стыковка элементов вплотную без технологического зазора (2–4 мм) не позволяет проварить корень шва, создавая скрытый концентратор напряжений внутри металла.
- Использование обычных метизов: замена высокопрочных болтов класса 10.9 стандартными черными болтами класса 4.8 или 5.8 приводит к пластическому срезу резьбы и раскрытию стыка под нагрузкой.
- Отсутствие шайб повышенной твердости: под головку и гайку высокопрочного болта необходимо устанавливать специальные термообработанные шайбы по ГОСТ Р 52646. Обычная сырая шайба сминается при затяжке, вызывая падение усилия предварительного натяжения.
- Сварка оцинкованных поверхностей без зачистки: при монтаже оцинкованных балок слой цинка в зоне сварки на ширину не менее 50 мм должен быть полностью удален механическим путем во избежание образования пор и трещин в металле шва.
Часто задаваемые вопросы
Можно ли стыковать балки разной высоты или разной толщины полок?
Да, но с обязательным устройством плавного скоса (перехода) на более толстом элементе с уклоном не круче 1:5 (не более 15 градусов). Это предотвращает концентрацию напряжений в зоне перехода сечений.
Какой зазор оставлять между торцами балок при болтовом фрикционном стыке?
При монтаже фрикционного стыка на накладках между торцами стыкуемых двутавров оставляют технологический зазор величиной 10–15 мм для компенсации неточностей прокатки и температурных колебаний при монтаже.
Какая сталь предпочтительнее для накладок — Ст3сп или 09Г2С?
Марка стали накладок должна быть не ниже марки стали стыкуемого двутавра. Если балка выполнена из низколегированной стали 09Г2С, накладки изготавливают строго из стали 09Г2С толщиной, рассчитанной по несущей способности сечения.
Требуется ли грунтовать поверхности внутри фрикционного болтового пакета?
Нет, контактные поверхности внутри сдвигоустойчивого болтового стыка категорически запрещено покрывать масляными, алкидными или битумными красками, так как они снижают коэффициент трения в 2–3 раза. Допускается только пескоструйная обработка либо покрытие специальными фрикционными цинконаполненными грунтами.
Итог
Надежная стыковка двутавра по длине требует выноса узла из зоны максимального момента, применения равнопрочных схем сварки со смещением швов либо точного расчета фрикционных накладок на высокопрочных болтах. На складах компании ATLANT MARKET в Алматы представлен полный сортамент балочных, широкополочных и колонных двутавров по ГОСТ 57837-2017 и ГОСТ 26020-83 из сталей Ст3сп5 и 09Г2С с услугой точной заводской нарезки в размер и оперативной доставкой по Алматы, филиалам в Каскелене, Талдыкоргане и всем регионам Казахстана.