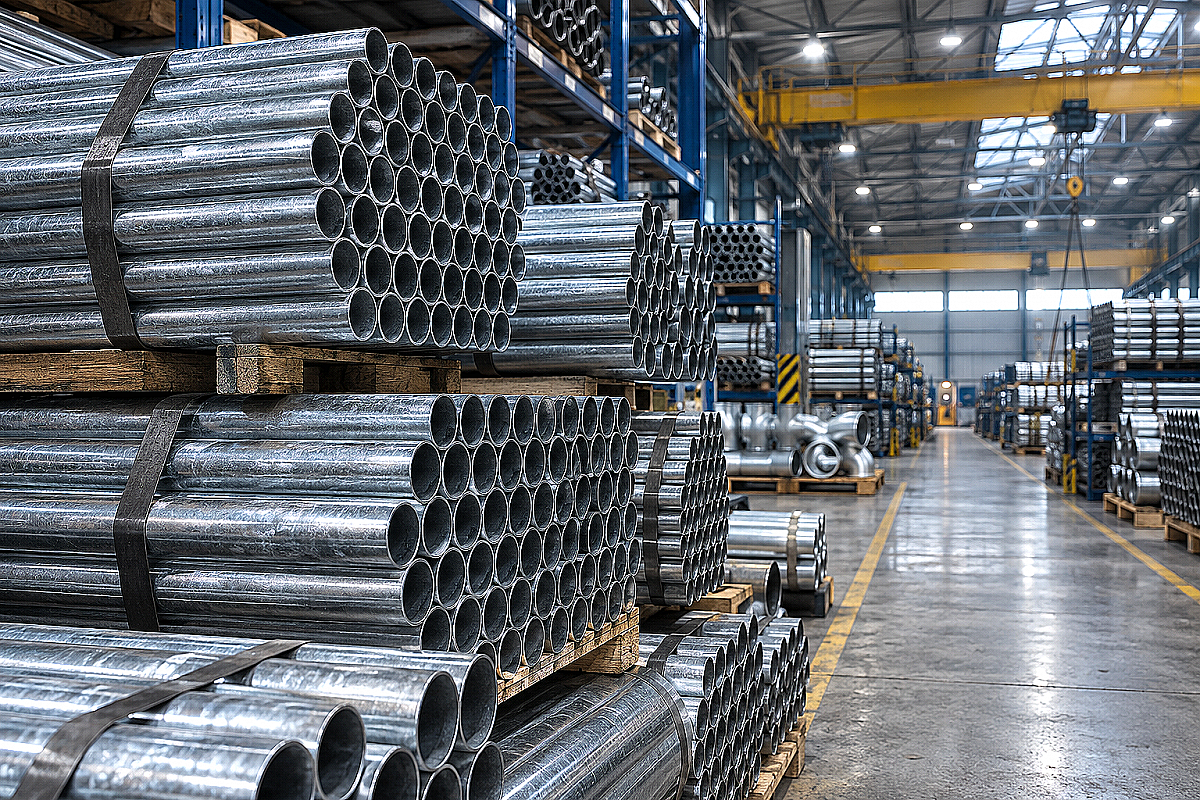
Ручная заливка эмульсии ведрами и индивидуальное обслуживание баков СОЖ на каждом токарном или фрезерном станке в механических цехах Алматы и промышленных предприятий Казахстана приводит к неравномерной концентрации раствора, постоянному проливу жидкостей на пол и потере до 20% рабочего времени операторов станков с ЧПУ. В замкнутых емкостях отдельных станков при простое в выходные дни водосмешиваемая эмульсия быстро расслаивается и поражается анаэробными бактериями, что вызывает появление резкого запаха сероводорода и требует частой утилизации дорогостоящего концентрата.
Организация централизованной системы циркуляции и очистки смазочно-охлаждающих жидкостей решает эту проблему за счет непрерывной фильтрации, аэрации и автоматического дозирования концентрата в едином машинном отделении с последующей разводкой по цеху. Однако надежность и долговечность такой сети на 90% зависят от материала трубопроводной магистрали. Монтаж разводки из полимерных труб (PPR или полиэтилена) в зоне металлообработки опасен из-за риска термического повреждения горячей стружкой и механических ударов заготовками, а черная сталь моментально дает хлопья ржавчины, забивающие форсунки охлаждения инструмента. Стальная водогазопроводная труба (ВГП) по ГОСТ 3262-75 с цинковым покрытием является базовым стандартом для цеховых магистралей СОЖ благодаря жесткости, коррозионной стойкости и устойчивости к вибрациям станочного парка.
Гидравлический расчет трубопроводов СОЖ: скорости потока и выбор диаметров Ду 20–65
Смазочно-охлаждающие жидкости на водной основе (полусинтетические и синтетические эмульсии с концентрацией 4–10%) по своим гидродинамическим свойствам близки к воде, однако содержат поверхностно-активные вещества, антикоррозионные присадки и мелкодисперсную металлическую пыль. При проектировании напорных подающих коллекторов расчетная скорость движения эмульсии принимается в диапазоне 1,2–1,8 м/с. Занижение скорости ниже 0,8–1,0 м/с приводит к постепенному выпадению твердого шлама и масляных фракций на дно трубы, а превышение 2,0 м/с вызывает избыточное пенообразование при выходе струи из сопел на инструмент.
Для самотечных сливных лотков и возвратных трубопроводов грязной СОЖ от поддонов станков к центральному баку-отстойнику скорость потока рассчитывается в пределах 0,5–0,8 м/с при минимальном уклоне 0,015–0,020 (1,5–2,0 см на погонный метр). Это исключает оседание стружки в поворотах и тройниках сливной магистрали.
- Ду 20 (3/4") со стенкой 2,8 мм: индивидуальные подводки к отдельным токарным и фрезерным станкам с расходом СОЖ до 25–35 л/мин при поливе зоны резания через гибкие шарнирные трубки;
- Ду 25–32 (1"–1 1/4") со стенкой 3,2 мм: распределительные ветки, обслуживающие станочный модуль из 2–4 обрабатывающих центров с суммарным расходом до 60–120 л/мин;
- Ду 40–50 (1 1/2"–2") со стенкой 3,5 мм: магистральные цеховые коллекторы подачи очищенной эмульсии на пролет из 6–12 станков с общим расходом 150–350 л/мин;
- Ду 65 (2 1/2") со стенкой 4,0 мм: напорные сборные коллекторы от насосной станции централизованной масло-эмульсионной установки (МЭУ) крупного цеха с подачей до 500–800 л/мин.
Почему для цеховых линий СОЖ необходимы именно оцинкованные трубы ВГП
При выборе трубного проката для систем смазочно-охлаждающих жидкостей снабженцы нередко сопоставляют оцинкованный прокат с обычными черными трубами или тонкостенной нержавейкой. Оцинкованная труба ВГП обеспечивает оптимальное соотношение механической прочности и химической инертности к компонентам современных эмульсий.
Черная углеродистая сталь при контакте с водоэмульсионными смесями, насыщенными растворенным воздухом, быстро подвергается кислородной коррозии во время технологических пауз. Образующаяся оксидная окалина отслаивается со стенок и переносится потоком к высоконапорным насосам станка (давлением до 20–70 бар при подаче СОЖ через шпиндель), вызывая мгновенный абразивный износ керамических плунжеров и засорение тонких каналов монолитных твердосплавных сверл диаметром 1,5–3,0 мм.
Сплошной слой горячего цинкования толщиной не менее 30 мкм по ГОСТ 3262-75 полностью изолирует тело стальной трубы от электрохимического окисления. В отличие от полимерных материалов, жесткая стальная труба выдерживает случайные удары стропами кран-балки при загрузке тяжелых поковок, не деформируется от вибраций работающих кривошипных прессов и обеспечивает строгую прямолинейность подвески на цеховых колоннах без провисания карманов.
Таблица параметров труб ВГП по ГОСТ 3262-75 для цеховых систем подачи СОЖ
Ниже представлены технические характеристики оцинкованных стальных труб ВГП обыкновенной серии, применяемых для монтажа напорных и циркуляционных контуров СОЖ на производственных объектах.
| Условный проход (Ду), мм | Наружный диаметр, мм | Толщина стенки (обыкновенная), мм | Теоретическая масса 1 м (оцинк.), кг | Расход СОЖ при v=1,5 м/с, л/мин | Рекомендуемое число станков |
|---|---|---|---|---|---|
| Ду 20 | 26,8 | 2,8 | 1,71 | 28,4 | 1–2 универсальных станка |
| Ду 25 | 33,5 | 3,2 | 2,47 | 46,2 | 2–3 станка с ЧПУ |
| Ду 32 | 42,3 | 3,2 | 3,20 | 80,4 | 4–6 обрабатывающих центров |
| Ду 40 | 48,0 | 3,5 | 3,97 | 106,8 | 6–8 станков |
| Ду 50 | 60,0 | 3,5 | 5,03 | 178,5 | 10–14 станков |
| Ду 65 | 75,5 | 4,0 | 7,30 | 321,7 | Цеховой магистральный ввод |
Трассировка магистрали, защита от закисания и фильтрация шлама
Главная эксплуатационная опасность централизованной системы — биологическое разложение (закисание) эмульсии в тупиковых участках. Если линия подачи выполнена по тупиковой схеме, в ответвлениях к временно простаивающим станкам жидкость застаивается. В анаэробной среде бактерии перерабатывают эмульгаторы, снижая pH раствора с нормальных 8,8–9,5 до кислых значений 6,5–7,0, что вызывает коррозию направляющих станка и раздражение кожи операторов.
Для предотвращения биодеструкции магистраль СОЖ монтируется по кольцевой схеме с постоянной циркуляцией. На конце каждого цехового контура устанавливается перепускной дроссельный байпас, обеспечивающий постоянный фоновый проток 5–10% объема эмульсии обратно в центральный бак через ультрафиолетовый обеззараживатель и аэрационную колонну даже при полностью закрытых кранах на всех рабочих местах.
Сборка резьбовых соединений оцинкованных труб ВГП выполняется с применением маслобензостойких анаэробных герметиков высокой прочности. Использование классической льняной подмотки на масляной краске недопустимо: щелочные присадки и бактерициды СОЖ вымывают органические волокна льна за 3–6 месяцев, провоцируя капельные течи на резьбах. Грамотное резьбовое соединение труб ВГП на полимерных герметиках обеспечивает абсолютную герметичность узла при рабочем давлении до 1,6–2,5 МПа.
Что учесть снабженцу при закупке труб ВГП для систем СОЖ
При комплектации металлопрокатом проекта централизованной подачи СОЖ для цеха в Алматы или других регионах Казахстана закупщику важно обратить внимание на следующие технические аспекты:
- Равномерность цинкового слоя: внутреннее покрытие трубы не должно иметь отслоений, наплывов или черных непокрытых пятен, способных стать очагами коррозии;
- Контроль толщины стенки: для напорных магистралей СОЖ закупается обыкновенная или усиленная серия труб по ГОСТ 3262-75 (стенка от 2,8 до 4,0 мм в зависимости от Ду), легкую серию с тонкой стенкой применять не рекомендуется из-за риска среза ниток резьбы при нарезке клуппом;
- Комплектация запорной арматурой: на отводах к станкам применяются полнопроходные шаровые краны с шаром и штоком из латуни или нержавеющей стали с уплотнениями из PTFE или FKM (Viton), стойкими к синтетическим маслам;
- Логистика и резка: компания ATLANT MARKET обеспечивает прямые поставки сертифицированного трубного проката ВГП со складов в Алматы, Талдыкоргане и Каскелене с услугой заводской резки в размер и оперативной доставкой транспортом по всему Казахстану.
Часто задаваемые вопросы по трубам ВГП в системах подачи СОЖ
Можно ли варить оцинкованные трубы ВГП при монтаже цеховой магистрали СОЖ?
Электродуговая сварка оцинкованных труб приводит к выгоранию цинкового слоя в зоне термического влияния шва с выделением токсичных паров оксида цинка. Внутри трубы на месте сварки образуется полоса оголенного черного металла со шлаковыми включениями, которая быстро ржавеет от эмульсии. Для систем СОЖ рекомендуется выполнять монтаж на резьбовых соединениях по ГОСТ 8969-75 либо использовать быстроразъемные бессварные муфтовые соединения (грувлоки) с накатанным желобком, полностью сохраняющие целостность внутреннего цинкового покрытия.
Как промыть новую систему из труб ВГП перед первой заправкой дорогостоящей эмульсией?
После завершения монтажа трубопровод опрессовывается водой при давлении 1,5 от рабочего (не менее 0,6–0,9 МПа). Затем по кольцевому контуру в течение 2–3 часов прокачивается 1–2% раствор технического моющего средства с системным очистителем (системным биоцидом) для удаления остатков консервационной смазки, стружки от нарезки резьб и монтажной пыли. После слива промывочного раствора и контрольного ополаскивания система заполняется свежеприготовленной рабочей эмульсией расчетной концентрации.
Какой уклон необходимо выдерживать для возвратного трубопровода грязной СОЖ?
Для самотечных линий возврата отработанной эмульсии от станков к баку первичной очистки нормативный уклон составляет 15–20 мм на 1 метр длины трубы (уклон 0,015–0,020). Это обеспечивает устойчивую скорость самотека не менее 0,6–0,7 м/с, предотвращая оседание мелкой стружки, графитовой пыли и шлама в нижней части трубы.
Итог
Монтаж централизованной системы циркуляции смазочно-охлаждающих жидкостей на базе стальных оцинкованных труб ВГП по ГОСТ 3262-75 позволяет механическим предприятиям Алматы и Казахстана продлить срок службы режущего инструмента на 15–30%, исключить биологическое закисание эмульсий и автоматизировать подачу технологических жидкостей. Правильный расчет диаметров Ду 20–65, кольцевая схема разводки и закупка сертифицированного металлопроката с качественным цинковым покрытием на складах ATLANT MARKET гарантируют безаварийную службу трубопроводной инфраструктуры цеха на протяжении десятилетий.