
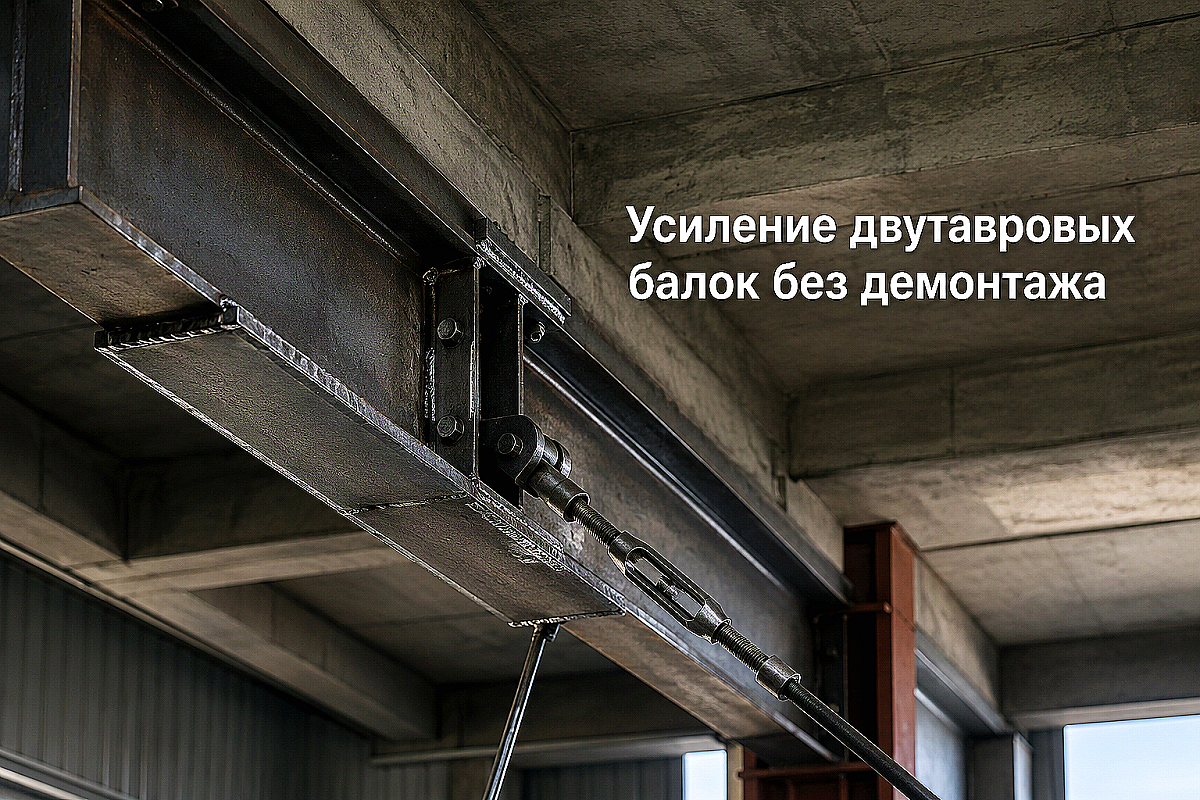
При модернизации производственных цехов, перепрофилировании складов в торговые пространства или установке тяжелого вентиляционного и технологического оборудования в зданиях Алматы строители регулярно сталкиваются с дефицитом несущей способности существующих стальных перекрытий. Полный демонтаж железобетонного или стального настила с заменой балок на более массивные профили парализует работу объекта на месяцы и многократно увеличивает сметную стоимость реконструкции. Единственным экономически и технологически оправданным решением становится усиление балочной клетки непосредственно под статической нагрузкой.
В сейсмоактивных районах Казахстана с расчетной сейсмичностью 9–10 баллов по СП РК 2.03-30-2017 любые работы по усилению металлокаркаса требуют строгого соблюдения сварочных регламентов. Неправильная последовательность наложения швов или перегрев растянутого пояса балки сварочной дугой могут спровоцировать потерю устойчивости металла и аварийный прогиб перекрытия еще до набора расчетной прочности усиливающими элементами.
Основные инженерные методы усиления балок под нагрузкой
Выбор способа реконструкции зависит от величины требуемого прироста несущей способности, свободного подбалочного пространства и текущего напряженно-деформированного состояния конструкции. На практике применяются три базовые схемы, позволяющие увеличить несущую способность перекрытия от 25% до 120%.
- Наварка листовых накладок на пояса: классический метод увеличения момента сопротивления сечения Wx за счет наращивания толщины и площади сжатого и растянутого поясов горячекатаным стальным листом.
- Монтаж шпренгельных систем (затяжек): создание комбинированной балочно-стержневой конструкции с помощью тяг из круглого стального проката или уголков, создающих встречный разгружающий изгибающий момент в середине пролета.
- Установка дополнительных вертикальных стоек и подкосов: изменение расчетной схемы балки с превращением однопролетной конструкции в многопролетную неразрезную систему.
Если для объекта важен подбалочный габарит (например, высота проезда погрузчиков на складе или высота потолка паркинга), приоритетным методом остается наварка листового проката на пояса балки. Если же требуется разгрузить балку на 60–100% без утяжеления перекрытия, оптимально применение предварительно напряженных шпренгелей.
Технология наварки листовых накладок на пояса двутавра
При наварке усиливающих элементов на пояса двутавра ключевой задачей является предотвращение пластического течения перегретого металла. Согласно нормам проектирования стальных конструкций, сварочные работы на балках допускаются без полной разгрузки перекрытия только в том случае, если расчетные напряжения в усиливаемом элементе от фактической нагрузки не превышают 0,8 от расчетного сопротивления стали Ry (не более 165–190 МПа для стали Ст3сп).
Для усиления нижнего растянутого пояса применяется горячекатаный листовой прокат толщиной от 8 до 20 мм. Ширину накладки подбирают либо на 15–20 мм уже полки двутавра (для удобного наложения нижних угловых швов), либо шире полки на 20–30 мм (для выполнения сварки в нижнем положении «в лодочку»).
Критически важно соблюдать правильную геометрию концов накладки: прямой поперечный обрез листового металла создает опасный концентратор напряжений, способный вызвать усталостную трещину при циклических или сейсмических нагрузках. Концы накладок скашивают под углом 45 градусов или выполняют клиновидный скос с соотношением сторон 1:3. Категорически запрещается накладывать сплошной поперечный шов на конце накладки на растянутом поясе — сварка выполняется только продольными фланговыми швами.
Шпренгельное усиление двутавра: схемы, натяжение и расчет затяжек
Шпренгельная система превращает изгибаемую балку во внецентренно сжатый элемент, перенося львиную долю растягивающих напряжений с нижнего пояса двутавра на высокопрочные стальные тяги. Конструкция состоит из двух- или трехстержневой затяжки, центральных стоек (шпренгелей) и анкерных упоров, привариваемых к опорным зонам балки.
В качестве материала затяжки применяется полнотелый стальной круг диаметром от 16 до 36 мм из конструкционной качественной стали или низколегированного сплава. Применение высокопрочной стали позволяет минимизировать диаметр тяги и собственный вес усиливающей конструкции. Натяжение шпренгелей выполняется механическим способом при помощи резьбовых муфт (талрепов) или термонатяжением с последующим контролем крутящего момента динамометрическим ключом.
При предварительном натяжении шпренгеля в середине пролета двутавровой балки создается искусственный строительный подъем, компенсирующий существующий прогиб перекрытия. Это особенно ценно при реконструкции старых зданий в историческом центре Алматы, где провисание балок ПК или монолитных участков превышает нормативные 1/250 пролета.
Сравнение методов усиления стальных двутавровых балок
Для технико-экономического обоснования проекта реконструкции составлена сравнительная таблица параметров основных способов усиления прокатных балок серий Б, Ш и К:
| Метод усиления | Прирост несущей способности | Трудоемкость монтажа | Изменение высоты сечения | Необходимый металлопрокат |
|---|---|---|---|---|
| Наварка накладок на растянутый пояс | 25–40% | Средняя (требуется потолочная сварка) | +10–25 мм (минимальное) | Лист г/к Ст3сп, 09Г2С (толщина 8–20 мм) |
| Симметричная наварка на оба пояса | 50–80% | Высокая (двусторонняя проварка) | +20–50 мм | Лист горячекатаный, электроды УОНИ-13/55 |
| Шпренгельная затяжка (треугольная) | 60–100% | Средняя (минимум сварочных швов) | +300–700 мм вниз | Круг стальной 09Г2С / 40Х, винтовые муфты |
| Подведение подкосов от колонн | 70–120% | Низкая (узловые фасонки) | Перекрывает углы пролета | Швеллер ГОСТ 8240-97, профильная труба |
| Установка ребер жесткости стенки | Предотвращение сминания стенки (местная устойчивость) | Низкая | 0 мм | Полоса стальная, лист толщиной 6–10 мм |
Специфика сварочных работ под статической нагрузкой
При выполнении сварочных работ на действующих перекрытиях в условиях резко континентального климата Казахстана необходимо учитывать температурные деформации металла. Наложение длинного сплошного шва за один проход вызывает локальный перегрев стенки и пояса двутавра, приводя к мгновенному падению модуля упругости стали до 40–50% от номинала.
Для исключения аварийных деформаций соблюдают следующие правила:
- Сварка обратноступенчатым способом: швы накладываются участками длиной 200–300 мм в направлении, противоположном общему направлению сварки.
- Симметричное ведение швов: продольные фланговые швы на левой и правой сторонах полки сваривают одновременно два сварщика одинаковой квалификации либо один мастер с поочередным переходом с одной стороны на другую.
- Контроль межпроходной температуры: температура основного металла в зоне шва перед наложением следующего валика не должна превышать +150 °C.
- Выбор сварочных материалов: применяются электроды с основным типом покрытия (Э46А, Э50А), обеспечивающие высокую ударную вязкость наплавленного металла при отрицательных температурах.
Если двутавр перекрытия изготовлен из стали 09Г2С, для накладок обязательно выбирают аналогичный низколегированный лист для исключения разнородности механических характеристик сварного шва. Подробнее о физических свойствах низколегированного проката читайте в материале о характеристиках двутавровой балки из стали 09Г2С. В случаях, когда требуется объединить балки с монолитной плитой, применяют решения из статьи про сталежелезобетонные перекрытия из двутавра, а при локальных прорезях ориентируются на правила усиления проемов в перекрытиях.
Типичные ошибки при усилении балочных клеток
Ошибки монтажа при реконструкции металлоконструкций приводят к снижению несущей способности вместо ожидаемого усиления. Практика обследования реконструируемых объектов выявила следующие частые дефекты:
- Наложение сплошного поперечного шва на растянутом поясе: сварочная канавка и термическое охрупчивание металла в месте поперечного шва снижают сопротивление усталости на 50–70%.
- Игнорирование местной устойчивости стенки: при наварке мощных накладок на полки прочность поясов возрастает, но тонкая стенка двутавра в приопорной зоне теряет устойчивость от касательных напряжений без дополнительных поперечных ребер.
- Монтаж накладок без предварительной очистки от ржавчины и краски: сварка по старому лакокрасочному покрытию приводит к образованию пор, шлаковых включений и несплавлений в корне шва.
- Несимметричное натяжение шпренгельных тяг: неравномерная затяжка левого и правого талрепа вызывает кручение балки вокруг продольной оси, что крайне опасно для высоких профилей серий Б и Ш.
Часто задаваемые вопросы
На сколько процентов можно увеличить несущую способность балки наваркой накладок?
При односторонней наварке накладки на нижний пояс несущая способность по изгибающему моменту увеличивается на 25–40%. При симметричном усилении обоих поясов (верхнего и нижнего) прирост прочности составляет от 50% до 80% в зависимости от толщины используемого горячекатаного листа и прочности сварных швов.
Нужно ли полностью разгружать перекрытие перед началом сварки?
Полная разгрузка требуется только в аварийных ситуациях, когда балка уже имеет остаточный прогиб свыше 1/150 пролета или трещины в металле. При плановой реконструкции достаточно снять временную полезную нагрузку (убрать оборудование, складируемые материалы), оставив постоянный вес перекрытия, если напряжения в стали не превышают 80% от расчетного сопротивления Ry.
Какую марку стали выбрать для усиливающих накладок?
Марка стали накладки должна соответствовать марке стали существующего двутавра или превосходить ее. Для балок из углеродистой стали Ст3сп/пс используют горячекатаный лист Ст3сп5 по ГОСТ 19903-74. Если балка выполнена из низколегированной стали 09Г2С, накладки также изготавливают исключительно из листовой стали 09Г2С по ГОСТ 19281-2014.
Как защитить зазор между полкой балки и накладкой от коррозии?
Продольные сварные швы должны быть непрерывными по всей длине накладки для обеспечения полной герметизации контактной зоны. Перед прихваткой сопрягаемые поверхности очищают пескоструйным или механическим способом до металлического блеска, а после завершения сварки узел грунтуют антикоррозийным составом в 2 слоя.
Что взять с собой к закупке
Для качественного усиления металлоконструкций перекрытия на объекте снабженцу необходимо скомплектовать полный перечень сертифицированного металлопроката и расходных материалов:
- Горячекатаный толстолистовой прокат требуемой толщины (8–20 мм) марок Ст3сп или 09Г2С для изготовления поясных накладок и опорных фасонок;
- Стальной горячекатаный круг диаметром 18–32 мм (сталь 09Г2С, 40Х) и винтовые стяжки (талрепы) для монтажа регулируемых шпренгельных систем;
- Стальная полоса или листовой раскрой толщиной 6–10 мм для раскроя вертикальных поперечных ребер жесткости стенки двутавра;
- Сварочные электроды с основным покрытием (УОНИ-13/55, LB-52U) диаметром 3,0 и 4,0 мм для выполнения ответственных монтажных швов;
- Антикоррозийный грунт (ГФ-021 или цинконаполненные составы) для защиты сварных узлов в условиях повышенной влажности.
Компания ATLANT MARKET обеспечивает комплексные поставки сертифицированного металлопроката для реконструкции и усиления несущих каркасов в Алматы. На наших складских комплексах в Алматы, Каскелене и Талдыкоргане доступна высокоточная резка листового и сортового проката в проектный размер, оперативная комплектация партий и прямая доставка транспортом компании по строительным площадкам Алматинской области и всему Казахстану.