Неравномерный прогрев объема технологической емкости, выпадение плотного осадка в резервуарах с суспензиями или механическая поломка лопастных мешалок из-за высокой вязкости среды — регулярные проблемы на производственных базах, бетоносмесительных узлах и очистных сооружениях Казахстана. Механические перемешивающие устройства требуют постоянного обслуживания сальниковых узлов, электродвигателей и редукторов, а в агрессивных или абразивных средах их ресурс исчисляется месяцами. Трубный барботер из стальной водогазопроводной трубы решает задачу гидродинамического перемешивания, насыщения газом или прямого парового нагрева за счет энергии распределенных струй сжатого воздуха, технического газа или насыщенного пара.
Однако кустарное изготовление перфорированного коллектора по принципу «насверлить как можно больше дырок» неизбежно приводит к отказу системы. Если суммарная площадь отверстий превышает пропускную способность подводящей магистрали, давление внутри трубы падает в первые же полметра, из-за чего воздух выходит только в начале плеча, а дальний конец коллектора забивается шламом. Пренебрежение расчетом толщины стенки стальных водогазопроводных труб при подаче пара приводит к кавитационной эрозии и преждевременному усталостному разрушению металла под действием схлопывающихся паровых пузырей.
Принцип работы и расчет геометрии барботера: правило соотношения площадей
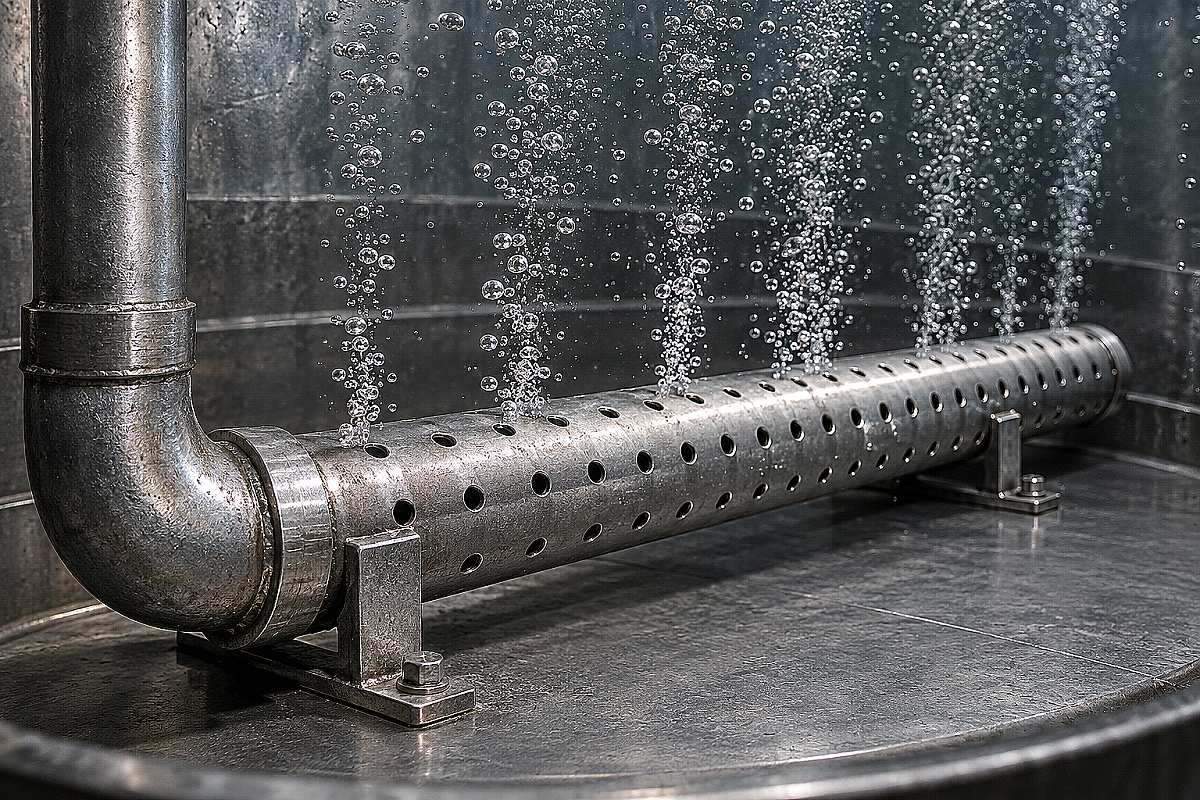
Трубный барботер представляет собой перфорированный трубный контур (линейный, кольцевой, крестообразный или змеевиковый), расположенный в придонной зоне емкости. Газ или пар, подаваемый под избыточным давлением от 0,15 до 0,6 МПа, выходит через массив калиброванных отверстий со скоростью 20–40 м/с, дробясь на тысячи всплывающих пузырьков. За счет разности плотностей газожидкостной смеси в зоне факела и чистой жидкости по периметру емкости формируется устойчивая естественная конвективная циркуляция, обеспечивающая интенсивное перемешивание без застойных зон.
Ключевым условием равномерной работы барботера по всей длине является поддержание постоянного статического давления внутри распределительного коллектора. Для этого в гидродинамике применяется жесткое нормативное правило: суммарная площадь всех перфорированных отверстий (∑Fотв) должна составлять от 70% до 85% от площади внутреннего поперечного сечения подводящей трубы (Fтр):
∑Fотв = (0,70…0,85) × Fтр
Если принять ∑Fотв больше 0,85 × Fтр, произойдет разгрузка давления в головной части барботера: ближние к вводу отверстия будут работать с перегрузкой, а концевые отверстия окажутся в зоне разрежения, куда начнет засасываться технологический шлам. Если же занизить суммарную площадь менее 0,65 × Fтр, резко возрастет гидравлическое сопротивление узла, что потребует неоправданного завышения давления компрессора или парогенератора.
Рассмотрим практический расчет для линейного барботера из трубы Ду 50 с усиленной толщиной стенки по ГОСТ 3262-75 (наружный диаметр 60,0 мм, стенка 4,0 мм, внутренний диаметр dвн = 52,0 мм). Внутреннее сечение трубы составляет: Fтр = 3,1416 × (52)² / 4 = 2123,7 мм². Оптимальная суммарная площадь отверстий: ∑Fотв = 0,75 × 2123,7 = 1592,8 мм². При выборе диаметра перфорации dотв = 4,0 мм (площадь одного отверстия f1 = 12,56 мм²) общее количество отверстий на всю длину коллектора составит: N = 1592,8 / 12,56 ≈ 126 штук. При длине коллектора 3 метра отверстия располагаются с шагом около 24 мм (или в два ряда с шагом 48 мм со смещением в шахматном порядке).
Перфорация, ориентация отверстий и защита от заиливания
Диаметр и пространственная ориентация перфорации определяют дисперсность пузырьков и устойчивость системы к загрязнению при отключении подачи газа. В системах барботажа применяются калиброванные отверстия диаметром от 2,5 до 8,0 мм:
- 2,5–3,5 мм — тонкодисперсный воздушный барботаж для флотации, химического окисления и насыщения кислородом на водоочистных сооружениях;
- 4,0–5,0 мм — универсальный барботаж для перемешивания нейтральных суспензий, растворов реагентов и декарбонизации воды;
- 6,0–8,0 мм — паровой барботаж для разогрева высоковязких жидкостей, гудрона, мазута, промывочных растворов на автомойках и БСУ.
Распространенная ошибка монтажников — сверление отверстий вертикально вверх или строго по горизонтальной оси трубы. При отключении компрессора взвешенные частицы песка, шлама или извести под действием гравитации оседают непосредственно в верхние отверстия, наглухо цементируя их. При повторном пуске компрессор не может продавить образовавшуюся корку, что вызывает разрыв шлангов или перегрузку привода.
Технологически правильное решение — направлять ряды отверстий в нижнюю полусферу трубы под углом 30–45° к вертикальной оси емкости. При такой схеме выходящие струи бьют в направлении дна резервуара, эффективно взмучивая осевший осадок и очищая пространство под коллектором. В самой нижней точке заглушенного торца трубы обязательно сверлится дренажное отверстие диаметром 6–8 мм для самотечного сброса накапливающегося конденсата в дренажный приямок.
Таблица подбора параметров перфорации труб ВГП для систем барботажа
В таблице ниже приведены расчетные параметры перфорации для стандартного сортамента водогазопроводных стальных труб по ГОСТ 3262-75 при коэффициенте соотношения площадей ∑Fотв / Fтр = 0,75:
| Условный проход трубы (Ду), мм | Внутренний диаметр (стенка обыкновенная), мм | Сечение трубы (Fтр), мм² | Рекомендуемый диаметр отверстий (dотв), мм | Суммарное расчетное число отверстий (N, шт) | Ориентировочный расход воздуха при 0,3 МПа, м³/ч |
|---|---|---|---|---|---|
| Ду 20 | 21,2 (стенка 2,8 мм) | 353,0 | 3,0 | 37 | 20–35 |
| Ду 25 | 27,1 (стенка 3,2 мм) | 576,8 | 3,5 | 45 | 40–65 |
| Ду 32 | 35,9 (стенка 3,2 мм) | 1012,3 | 4,0 | 60 | 70–110 |
| Ду 40 | 41,0 (стенка 3,5 мм) | 1320,3 | 4,0 | 79 | 100–160 |
| Ду 50 | 53,0 (стенка 3,5 мм) | 2206,2 | 5,0 | 84 | 180–280 |
| Ду 65 | 67,5 (стенка 4,0 мм) | 3578,5 | 5,0 | 136 | 300–450 |
| Ду 80 | 80,5 (стенка 4,0 мм) | 5090,0 | 6,0 | 135 | 450–700 |
Паровой барботаж vs воздушный: специфика температурных нагрузок и гидроударов
Подача насыщенного пара непосредственно в массив холодной жидкости (острый пар) сопряжена с гидродинамическим эффектом «схлопывания» паровых полостей. В момент контакта пара с температурой +120…+150 °C с холодной водой происходит мгновенная фазовая конденсация с уменьшением удельного объема в сотни раз. Окружающая жидкость с огромной скоростью устремляется в образовавшуюся вакуумную каверну, порождая локальные микровзрывы с пиковым давлением до сотен атмосфер и характерным металлическим треском.
Прямой паровой барботаж через тонкостенную трубу приводит к быстрому усталостному разрушению сварных швов и трещинообразованию вокруг отверстий перфорации. Для систем острого пара на предприятиях Алматы специалисты рекомендуют использовать исключительно водогазопроводные трубы усиленной серии со стенкой 4,0–4,5 мм из спокойной стали Ст3сп или стали 20. На вводе паропровода в емкость в обязательном порядке монтируется обратный клапан и антивакуумный клапан (прерыватель вакуума), исключающий обратное всасывание технологической жидкости в паропровод при аварийном закрытии запорного вентиля.
Воздушный барботаж не создает температурных гидроударов, однако предъявляет повышенные требования к качеству подготовки воздуха. Масляная эмульсия от поршневых компрессоров без должной фильтрации оседает на внутренних стенках труб ВГП и коксуется, поэтому линия подачи воздуха оснащается масловлагоотделителями и ресивером достаточного объема для сглаживания пульсаций поршневой группы.
Монтаж, крепление в емкости и особенности эксплуатации в Алматы
Правильное размещение барботера внутри резервуара определяет циркуляционную структуру потоков. Коллектор устанавливается на высоте 100–250 мм от днища емкости. Слишком низкая посадка (менее 50 мм) приводит к торможению выходящих струй о дно и эрозии защитного покрытия резервуара, а слишком высокая (свыше 350 мм) оставляет придонный слой жидкости неподвижным, провоцируя образование мертвого осадка.
Монтаж барботера внутри емкости выполняется на жестких металлических кронштейнах со скользящими хомутами. Для паровых барботеров жесткое защемление обоих концов трубы запрещено: линейное температурное расширение стальной плети длиной 4 метра при нагреве от +10 °C до +140 °C составляет около 6,5 мм. Если труба заварена наглухо между стенками резервуара, изгибающие напряжения приведут к отрыву кронштейнов или деформации обечайки бака.
Для удобства регламентного обслуживания и механической прочистки отверстий подключение барботера к внешней подающей магистрали выполняется разъемным — стальными приварными фланцами с паронитными или фторопластовыми прокладками. Металлобаза ATLANT MARKET в Алматы обеспечивает полную комплектацию объектов сертифицированными трубами ВГП по ГОСТ 3262-75, фланцами, отводами и фасонным прокатом, выполняя профессиональную нарезку труб в проектный размер и оперативную доставку партий по Алматы, Алматинской области и филиалам в Талдыкоргане и Каскелене.
Часто задаваемые вопросы по расчету и изготовлению барботеров
Какую серию труб ВГП выбрать для парового барботера — обыкновенную или усиленную?
Для парового барботажа рекомендуется использовать исключительно трубы ВГП усиленной серии (толщина стенки от 3,2 мм для Ду 15 до 4,5 мм для Ду 50–80). Утолщенная стенка обеспечивает необходимый запас прочности против кавитационной эрозии и вибрационных нагрузок, возникающих при конденсационном схлопывании паровых пузырей в толще холодной воды.
Почему нельзя сверлить отверстия в барботере вертикально вверх?
При отключении подачи воздуха или пара взвешенные твердые частицы (песок, известь, технологический шлам) оседают на трубу и попадают внутрь вертикально ориентированных отверстий. За несколько циклов работы отверстия полностью забиваются плотной коркой. Направление перфорации под углом 30–45° вниз защищает каналы от гравитационного заиливания и эффективно взмучивает осадок на дне.
Нужно ли глушить торец трубы барботера или лучше закольцевать контур?
Для емкостей прямоугольной формы и длиной до 3–4 метров применяют линейные трубы с глухим торцом (приварной заглушкой или эллиптическим днищем), в нижней точке которого сверлят дренажное отверстие 6–8 мм. Для круглых вертикальных емкостей и реакторов диаметром от 1,5 метров оптимальным решением является кольцевой замкнутый барботер, обеспечивающий идеально симметричное распределение факела барботажа по периметру.
Какое давление воздуха необходимо поддерживать перед барботером?
Давление подачи должно превышать гидростатическое давление столба жидкости в емкости минимум на 0,10–0,15 МПа (1,0–1,5 бар) для преодоления гидравлического сопротивления перфорации и обеспечения скорости истечения струй 20–30 м/с. Например, при глубине погружения барботера на 2 метра (гидростатическое давление ~0,02 МПа) давление воздуха в подводящей линии должно составлять не менее 0,15–0,20 МПа.
Что взять с собой к закупке
При оформлении заказа металлопроката для изготовления барботажных коллекторов закупщику и мастеру необходимо проверить ключевые позиции спецификации:
- Трубы стальные водогазопроводные по ГОСТ 3262-75 требуемого условного прохода (Ду 25–Ду 80) в усиленном или обыкновенном исполнении с заводскими сертификатами соответствия;
- Фланцы стальные плоские приварные (ГОСТ 33259-2015 или ГОСТ 12820-80) на соответствующее расчетное давление Ру 10 или Ру 16 для организации разъемного узла ввода;
- Заглушки стальные эллиптические или плоские донышки для герметизации торцов распределительных трубных плетей;
- Стальные крутоизогнутые отводы 90° по ГОСТ 17375-2001 для формирования поворотов кольцевых или П-образных контуров;
- Крепежные метизы (болты, гайки, шайбы) и уплотнительные прокладки из паронита ПОН-Б или термостойкого эластомера;
- Стальной горячекатаный уголок или полосу для изготовления опорных придонных кронштейнов внутри резервуара.