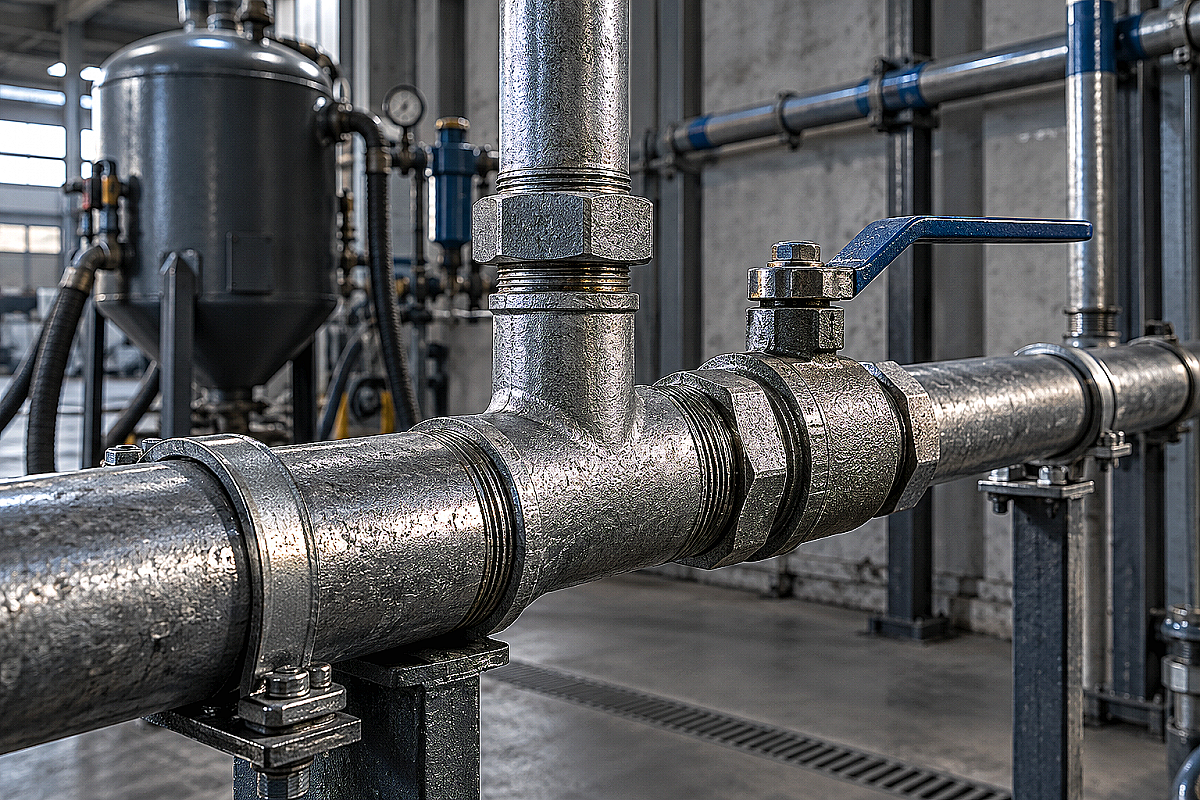
Эффективность антикоррозийной обработки металлоконструкций, очистки рам спецтехники и подготовки труб под покраску в производственных цехах Алматы напрямую зависит от стабильности давления на входе в абразивоструйный аппарат. При работе мощного компрессора с производительностью от 3 до 12 кубических метров в минуту любая ошибка в выборе диаметра подводящего трубопровода приводит к аэродинамическому дросселированию потока. Если на выходе из ресивера манометр показывает 8 бар, а на сопле Вентури давление проседает до 5,5–6 бар, скорость вылета дроби или купершлака падает в геометрической прогрессии, увеличивая время зачистки квадратного метра стали в два раза.
Второй критический фактор абразивоструйной технологии — влажность сжатого воздуха. Горячий воздух после компрессора несет в себе десятки граммов сконденсированной влаги и масляной эмульсии на каждый кубометр. При попадании конденсата в напорный бак абразив слипается в плотные комки, наглухо блокируя дозирующий шиберный клапан. Применение стальной водогазопроводной трубы позволяет одновременно решить задачу удержания высокого пульсирующего давления, естественного охлаждения воздушного потока для конденсации влаги и безопасного отвода статического электричества.
Почему для пескоструйных постов выбирают стальные трубы ВГП по ГОСТ 3262-75
Попытка смонтировать магистраль для пескоструйного аппарата из полипропиленовых (PPR) или полиэтиленовых труб — распространенная ошибка начинающих подрядчиков. Полимерные материалы имеют низкую теплопроводность, из-за чего сжатый воздух не успевает остыть до прихода во влагоотделитель, и влага конденсируется уже непосредственно в абразивном баке. Кроме того, движение высокоскоростного сухого потока воздуха генерирует мощный электростатический заряд, который на пластиковых трубах не рассеивается и способен привести к болезненным ударам операторов током и сбоям в работе электроники цеха.
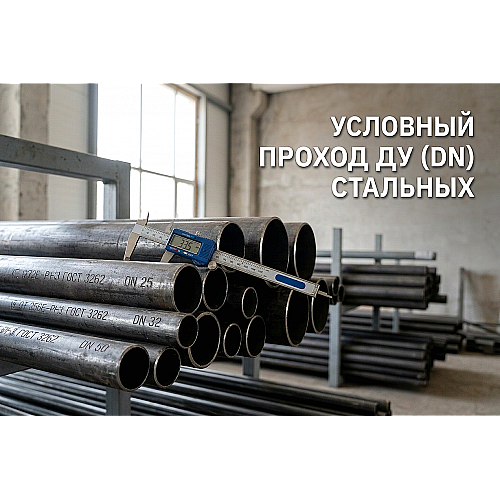
Стальная водогазопроводная труба по ГОСТ 3262-75 обычной или усиленной серии обладает рядом незаменимых преимуществ для тяжелых пневматических линий:
- Металлическая теплоотдача: стальная стенка толщиной 3,2–4,5 мм эффективно отводит тепло в объем цеха, снижая температуру воздуха на 15–25 °C на первых 30 метрах трассы, что ускоряет выпадение конденсата в специальные опускные карманы.
- Стойкость к пульсациям давления: в моменты резкого открытия и закрытия клапана дистанционного управления (КПДУ) труба ВГП выдерживает циклические гидропневматические удары с запасом прочности до 2,4–3,1 МПа.
- Полная электростатическая безопасность: жесткий металлический контур легко интегрируется в цеховой заземляющий контур согласно ПУЭ РК, обеспечивая мгновенное стекание статики в землю.
- Механическая защита: в условиях цехов металлообработки и площадок антикора стальной трубопровод не боится случайных ударов заготовок, искр от углошлифовальных машин и падений тяжелого инструмента.
Гидравлический расчет диаметра пневмомагистрали: зависимость от расхода воздуха и диаметра сопла
Главный закон проектирования высокопроизводительной пневмолинии — ограничение скорости движения воздуха в трубе в пределах 8–12 м/с. Превышение скорости свыше 15 м/с приводит к резкому скачкообразному росту потерь на трение о стенки трубы, из-за чего компрессор работает с постоянным перегрузом, а давление в точке распыла падает ниже технологической нормы.
Для корректного подбора условного прохода Ду стальной трубы необходимо ориентироваться на диаметр используемого пескоструйного сопла и паспортную производительность винтового или поршневого компрессора при рабочем давлении 7–8 бар:
| Диаметр сопла Вентури (мм) | Расход воздуха (м³/мин при 7 бар) | Рекомендуемый Ду трубы (до 30 м) | Рекомендуемый Ду трубы (30–80 м) | Падение давления на 50 м трассы (бар) |
|---|---|---|---|---|
| 6.5 мм (#4) | 2.4 – 3.0 м³/мин | Ду 32 (1 1/4") | Ду 40 (1 1/2") | 0.15 – 0.20 бар |
| 8.0 мм (#5) | 3.8 – 4.5 м³/мин | Ду 40 (1 1/2") | Ду 50 (2") | 0.18 – 0.25 бар |
| 9.5 мм (#6) | 5.5 – 6.8 м³/мин | Ду 50 (2") | Ду 65 (2 1/2") | 0.20 – 0.28 бар |
| 11.0 мм (#7) | 7.5 – 9.2 м³/мин | Ду 65 (2 1/2") | Ду 80 (3") | 0.22 – 0.30 бар |
| 12.5 мм (#8) | 10.0 – 12.5 м³/мин | Ду 80 (3") | Ду 100 (4") | 0.25 – 0.32 бар |
Если к одной магистрали подключается несколько постов пескоструйной очистки или одновременно запитываются дробеструйная камера и пост продувки, расчетное сечение главного распределительного коллектора рассчитывается по суммарному пиковому расходу всех работающих сопел с коэффициентом одновременности 0,9.
Организация влагомаслоотделения: уклоны, опускные карманы и верхний отбор воздуха
Даже при наличии на выходе из компрессора циклонного влагоотделителя в протяженной магистрали неизбежно образуется вторичный конденсат по мере дальнейшего остывания воздуха. Чтобы вода не попадала в пескоструйный аппарат, монтаж стальных труб ВГП выполняется с соблюдением трех обязательных правил гидродинамики пневмосетей:
1. Технологический уклон магистрали: горизонтальные участки трубопровода прокладываются с постоянным уклоном не менее 1–2 см на каждые 10 метров длины (0,001–0,002) по направлению движения воздушного потока. Это обеспечивает самотечный сбор пристеночной влаги в концевые точки ветки.
2. Верхний отвод воздуха («гусиная шея»): врезка отводящего патрубка на пескоструйный пост выполняется исключительно в верхнюю образующую магистральной трубы через приварной полусгон или тройник с последующим изгибом на 180 градусов вниз. Боковые или нижние врезки категорически запрещены, так как они работают как прямые ловушки для стекающей по дну трубы воды и компрессорного масла.
3. Вертикальные конденсатные карманы: в самых нижних точках магистрали и на всех вертикальных опусках перед точкой подключения гибкого шланга монтируются тупиковые отстойники длиной 400–600 мм из трубы того же диаметра. В нижний торец отстойника вваривается резьбовая заглушка с полнопроходным шаровым краном или автоматическим поплавковым конденсатоотводчиком для регулярного сброса шлама.
Снятие статического электричества, опоры и правила монтажа в условиях цехов Алматы
Высокоскоростное трение пыли и твердых частиц в сжатом воздухе создает электростатический потенциал до нескольких тысяч вольт. Чтобы исключить искрообразование в зонах хранения ЛКМ и растворителей на объектах в Алматинской области, пневмомагистраль из стальных труб ВГП оснащается стационарными точками заземления. Соединение труб выполняется электродуговой сваркой либо резьбовыми муфтами с обязательной установкой медных шунтирующих перемычек на разъемных соединениях и шаровых кранах.
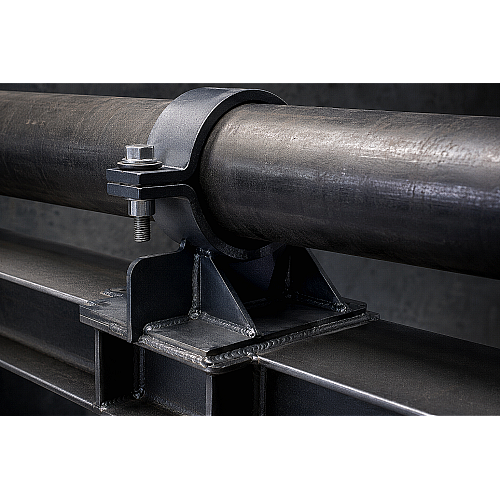
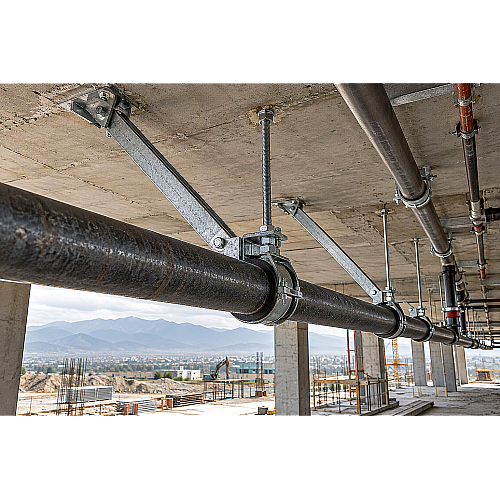
Крепление трубопровода к колоннам и фермам цеха осуществляется с помощью жестких металлических хомутов и кронштейнов по типу опор стальных труб. Шаг расстановки подвесов для труб Ду 32–50 составляет 2,5–3,0 метра, а для Ду 65–80 — 3,5–4,0 метра, что полностью исключает вибрацию плети при включении мощных компрессорных станций.
На металлобазе ATLANT MARKET в Алматы представлен полный сортамент стальных водогазопроводных труб по ГОСТ 3262-75 всех ходовых диаметров Ду 15–100 мм обычной и усиленной серии, а также приварные фланцы, тройники, отводы и запорная арматура. Доступна профессиональная нарезка труб в размер по проектной спецификации, оперативная отгрузка со складов в Алматы, Каскелене и Талдыкоргане, а также комплексная доставка длинномерным автотранспортом по всем регионам Казахстана.
Часто задаваемые вопросы
Можно ли использовать обычную электросварную трубу ГОСТ 10704 вместо трубы ВГП ГОСТ 3262?
Для стационарных пневмомагистралей допускается применение прямошовных электросварных труб по ГОСТ 10704-91 при условии проверки толщины стенки. Однако водогазопроводные трубы по ГОСТ 3262-75 имеют более толстую стенку в базовом исполнении (например, у трубы Ду 50 стенка составляет 3,5 мм против 2,0–2,5 мм у тонкостенной электросварной), что обеспечивает повышенную механическую стойкость при сварке резьбовых штуцеров и надежную работу при пульсирующих нагрузках.
Почему падает давление на сопле пескоструя при нормальном давлении на ресивере?
Основная причина — заниженный диаметр подводящей магистрали или использование слишком длинного гибкого рукава малого сечения. Каждый поворот под прямым углом, сужение на шаровом кране и метр трубы создают динамическое сопротивление. Для сопла 8 мм питающая труба должна иметь внутренний диаметр не менее 40–50 мм, а гибкий абразивоструйный рукав — внутренний диаметр не менее 25–32 мм.
Нужно ли красить трубу ВГП для сжатого воздуха внутри цеха?
Наружная поверхность черной стальной трубы ВГП обязательно покрывается слоем антикоррозийного грунта (ГФ-021) и сигнальной эмалью (обычно синего цвета по ГОСТ 14202-69 для воздухопроводов). Внутренняя поверхность трубы не окрашивается, так как при соблюдении правил влагоотделения сухой воздух предотвращает развитие сквозной коррозии.
Что взять с собой к закупке
Перед оформлением заказа на складе металлопроката сформируйте детальную спецификацию с учетом конфигурации вашего цеха:
- Трубы стальные ВГП (ГОСТ 3262-75): основной метраж магистрали диаметром Ду 40–80 мм с запасом 5–7% на подгонку и вертикальные опускные карманы.
- Фасонные соединительные элементы: крутоизогнутые стальные отводы 90° по ГОСТ 17375-2001, равнопроходные и переходные тройники для верхних врезок отводов к постам.
- Запорная арматура: стальные или латунные полнопроходные шаровые краны на рабочее давление не ниже PN 16–25 для отсечки постов и дренажа конденсата.
- Трубные заготовки и метизы: резьбовые сгоны, бочата, приварные полусгоны для манометров, хомуты сантехнические с виброгасящими резиновыми прокладками и анкерные шпильки для фиксации к перекрытиям.