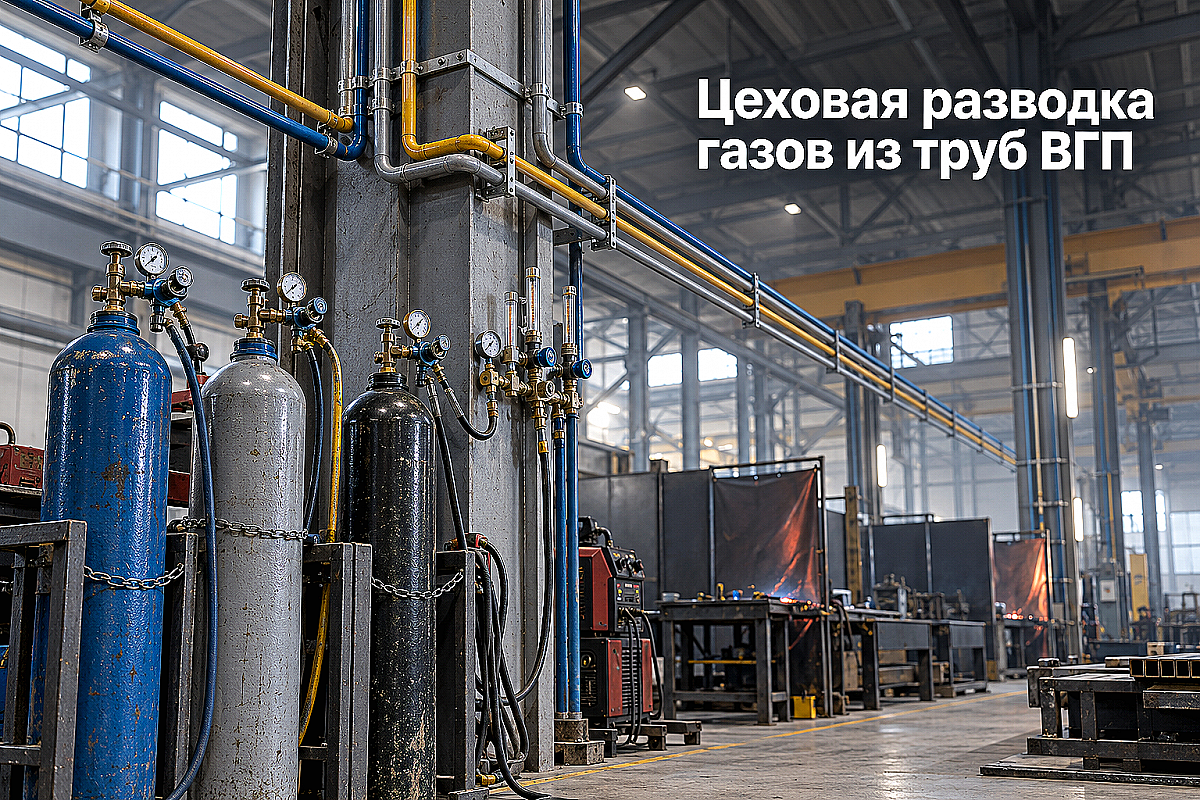
Ежедневная доставка и перемещение тяжелых 40-литровых баллонов сжатых и сжиженных газов между сварочными постами на металлообрабатывающих предприятиях и ремонтных базах Алматы снижает производительность труда сварщиков на 15–20% и создает постоянные риски травматизма. Падение баллона с кислородом или повреждение редуктора в зоне проведения огневых работ способно привести к взрыву с катастрофическими последствиями для производственного корпуса. Организация централизованной баллонной рампы на открытой площадке или в изолированном помещении с последующей разводкой газов к рабочим местам по стальным магистралям позволяет стабилизировать давление на резаках и сварочных полуавтоматах, исключив присутствие емкостей высокого давления в рабочей зоне цеха.
Для сборки распределительных сетей кислорода, углекислого газа (CO2), аргона и сварочных смесей (Ar + CO2) с рабочим давлением от 0,3 до 1,6 МПа базовым конструкционным материалом выступает стальная водогазопроводная труба (ВГП) обыкновенной или усиленной серии по ГОСТ 3262-75. В отличие от тонкостенных систем, цельносварная стальная магистраль устойчива к случайным ударам кран-балки, цеховым вибрациям и воздействию открытого пламени. Однако монтаж газопроводов технических газов требует строгого соблюдения правил обезжиривания, скоростей транспортировки и гидравлической герметичности каждого узла.
Нормативные требования к трубопроводам технических газов по ГОСТ 3262-75 и СП РК
Проектирование и монтаж цеховых сетей технологических газов в Республике Казахстан регламентируются требованиями СП РК 4.02-108-2014, правилами устройства и безопасной эксплуатации технологических трубопроводов, а также специализированными отраслевыми стандартами безопасности при работе с кислородом и инертными газами. Основная задача при подборе проката — обеспечение механической прочности стенки с учетом коэффициента запаса прочности не менее 1,5–2,0 по отношению к рабочему давлению после редуцирования.
Согласно ГОСТ 3262-75, водогазопроводные трубы выпускаются в трех классах толщины стенки: легкие, обыкновенные и усиленные. Для газопроводов кислорода и защитных сварочных газов с давлением до 1,6 МПа (16 кгс/см²) допускается применение обыкновенных и усиленных труб из спокойных и полуспокойных углеродистых сталей марок Ст2сп, Ст3сп и стали 10/20. Легкая серия с заниженной стенкой не применяется на газовых магистралях из-за повышенного риска усталостных деформаций в местах крепления к строительным конструкциям.
- Кислородопроводы: при рабочем давлении до 1,6 МПа допускается применение стальных труб ВГП без цинкового покрытия. Использование оцинкованного проката для сухого и влажного кислорода запрещено технологическими регламентами, так как цинковое покрытие способно вступать в экзотермическую реакцию окисления в обогащенной кислородной среде при наличии локального нагрева.
- Аргонопроводы и смеси Ar + CO2: инертные газы абсолютно нейтральны к углеродистой стали. Применяются черные трубы ВГП с обязательной внутренней механической очисткой от окалины и продувкой осушенным воздухом для предотвращения попадания ржавчины в диффузоры сварочных горелок.
- Углекислота (CO2): при дросселировании углекислого газа происходит резкое поглощение тепла, что может вызывать охлаждение стенок трубы до отрицательных температур (−10…−20 °C). Для магистралей CO2 подбирается труба с ударной вязкостью стали, исключающей хладноломкость при температурных колебаниях.
Гидравлический расчет диаметров Ду 15–32 и скоростей потока газов
Ошибки при выборе условного прохода (Ду) цехового газопровода приводят к падению расхода газа на удаленных постах при одновременной работе нескольких сварщиков или к недопустимому разгону потока. Высокая скорость движения кислорода (свыше 15–20 м/с) создает критическую угрозу: взвешенные микрочастицы окалины или песчинки при трении о шероховатую внутреннюю поверхность стальной трубы вызывают появление искры, что в кислородной среде приводит к мгновенному воспламенению металла стенки с последующим сквозным прогаром магистрали.
Расчет диаметра трубопровода выполняется по формуле гидродинамического баланса с учетом нормативного секундного расхода газа и допустимой линейной скорости потока:
d = √ [ (4 · Q) / (3,14 · w · 3600 · P) ]
где Q — суммарный объемный расход газа потребителями при нормальных условиях (нм³/ч), w — допустимая скорость движения газа в трубе (м/с), P — абсолютное давление газа в магистрали (МПа), d — расчетный внутренний диаметр трубы (м).
| Технический газ | Рабочее давление в цехе, МПа | Рекомендуемый Ду по ГОСТ 3262-75 | Толщина стенки (обыкн. / усил.), мм | Макс. допустимая скорость потока, м/с | Технологическое ограничение |
|---|---|---|---|---|---|
| Кислород (O2) | 0,8 – 1,2 | Ду 15 – Ду 25 | 2,8 / 3,2 | 15,0 | Строгий запрет на превышение скорости 15 м/с; обязательное обезжиривание |
| Аргон (Ar) | 0,4 – 0,6 | Ду 15 – Ду 20 | 2,8 / 3,2 | 20,0 | Требуется осушка от конденсата; тонкая фильтрация перед постами TIG |
| Углекислота (CO2) | 0,4 – 0,6 | Ду 20 – Ду 32 | 2,8 / 3,2 | 15,0 | Установка подогревателей газа на рампе перед редуцированием |
| Сварочная смесь (Ar+CO2) | 0,4 – 0,6 | Ду 15 – Ду 25 | 2,8 / 3,2 | 20,0 | Стабильность пропорции смеси при равномерном распределении по постам |
| Сжатый воздух | 0,6 – 0,8 | Ду 25 – Ду 50 | 3,2 / 3,5 | 25,0 | Монтаж конденсатоотводчиков и лубрикаторов по трассе |
Для магистральных линий длиной до 50–80 метров с подключением 6–10 сварочных постов полуавтоматической сварки (MIG/MAG) оптимальным является использование труб Ду 25 (наружный диаметр 33,5 мм) на главном коллекторе и труб Ду 15 (наружный диаметр 21,3 мм) на опусках к индивидуальным газовым постам. Аналогичный подход к расчету сечений применяется при монтаже смежных пневматических сетей, детально описанных в материале про трубы ВГП для систем сжатого воздуха.
Технология обезжиривания труб ВГП перед монтажом кислородных линий
Ключевым технологическим этапом при подготовке стальных труб ВГП к монтажу кислородопровода является химическое обезжиривание внутренних и наружных поверхностей. Заводская консервационная смазка, минеральные масла, смазочно-охлаждающие жидкости (СОЖ) от трубогибов или следы дизельного топлива при контакте со сжатым газообразным кислородом самовоспламеняются и детонируют без наличия открытого источника огня. Присутствие даже микроскопической масляной пленки (свыше 5 мг/м²) на стенках кислородопровода категорически запрещено нормами промышленной безопасности.
Процедура обезжиривания на объектах в Алматы выполняется в специализированных ваннах или методом прокачки химических реагентов по плетям труб до начала сборочно-сварочных работ. В качестве растворителей применяются технические моющие средства на водной щелочной основе (тринатрийфосфат, силикат натрия), водные растворы каустической соды с последующей промывкой горячей водой, либо негорючие растворители (перхлорэтилен, фреон-113).
- Механическая очистка: продувка стальной трубы ВГП металлическими ершами и сухим безмасляным воздухом для удаления сыпучей окалины, грата и пыли.
- Химическая промывка: погружение хлыстов труб в подогретый до +60…+80 °C щелочной раствор на 20–30 минут либо циркуляционная промывка полости растворителем.
- Контрольная нейтрализация: промывка чистой деминерализованной водой до достижения нейтрального уровня pH на сливе.
- Сушка: непрерывная продувка горячим осушенным воздухом или чистым азотом до полного испарения влаги из полости трубы.
- Контроль чистоты: проверка люминесцентным методом под ультрафиолетовой лампой (следы масел светятся ярким свечением) либо протирка белой безворсовой тканью, смоченной спиртом, с последующим химическим анализом пятна. Торцы обезжиренных труб немедленно глушатся полиэтиленовыми заглушками до момента стыковки.
Чеклист монтажа, окраска по ГОСТ 14202-69 и правила пневматических испытаний
Монтаж трубопроводов технических газов выполняется преимущественно электродуговой сваркой покрытым электродом с формированием сплошного провара корня шва. Применение резьбовых соединений допускается исключительно в местах подключения запорной арматуры, расходомеров и манометров. Все резьбы кислородных линий уплотняются специализированной лентой ФУМ без содержания жировых пластификаторов или притиркой металл-по-металлу с медными прокладками; использование льняной пакли с масляной краской или сантехнических паст на жировой основе на кислороде строго запрещено.
Сварка оцинкованных и неоцинкованных стальных труб выполняется аттестованными сварщиками. Особенности защиты металла и технология ведения дуги подробно разобраны в руководстве по сварке оцинкованных труб ВГП, а правила подбора ответных соединений описаны в статье про стальные фланцы по ГОСТ и рабочему давлению.
Опознавательная окраска цеховых трубопроводов технических газов выполняется согласно требованиям ГОСТ 14202-69 с нанесением сигнальных цветных колец и стрелок направления потока:
- Кислород: труба окрашивается в голубой цвет с нанесением черной маркировочной надписи «Кислород».
- Аргон технический: окраска в серый цвет с зеленой поперечной полосой и надписью «Аргон чистый» или «Аргон техн.».
- Углекислота: окраска в желтый цвет с черной надписью «Углекислота» либо в черный цвет с желтой полосой.
- Сжатый воздух: окраска в синий цвет с белой надписью «Воздух».
После завершения монтажа цеховой газопровод подвергается двухэтапным испытаниям. Первый этап — испытание на прочность: система опрессовывается сухим безмасляным воздухом или азотом под давлением 1,25–1,5 от рабочего в течение 10 минут. Второй этап — испытание на плотность (герметичность): трубопровод выдерживается под рабочим давлением не менее 24 часов. Все сварные стыки, фланцы и резьбовые соединения проверяются обмыливанием пенообразующим водным раствором или электронными течеискателями. Падение давления в сети за время выдержки с поправкой на суточные колебания температуры не должно превышать 0,1% в час.
Что взять с собой к закупке для комплектации цеховой газовой магистрали
Комплектация распределительной сети технических газов для производственного корпуса требует включения в смету не только хлыстового проката, но и сертифицированной арматуры, фильтрационных блоков и крепежных элементов. На складском комплексе компании ATLANT MARKET в Алматы снабженцы могут единовременно укомплектовать проект всеми необходимыми позициями с заводскими паспортами качества и сертификатами соответствия стандартам Республики Казахстан:
- Трубный прокат: стальные водогазопроводные трубы ГОСТ 3262-75 обыкновенной серии Ду 15, Ду 20, Ду 25 и Ду 32 из спокойных марок стали Ст3сп, поставляемые хлыстами по 6 и 12 метров с услугой нарезки в проектный размер.
- Соединительные детали трубопроводов: крутоизогнутые приварные отводы 90° по ГОСТ 17375-2001, концентрические переходы ГОСТ 17378-2001 и тройники ГОСТ 17376-2001, совместимые по толщине стенки с трубами ВГП.
- Запорная арматура для газов: латунные и нержавеющие шаровые краны со специальным обезжиренным исполнением («под кислород») с классом герметичности «А» по ГОСТ 9544-2015, а также обратные огнепреградительные клапаны для сварочных постов.
- Контрольно-измерительные приборы: технические манометры в кислородном исполнении (с синей маркировкой и надписью «Кислород. Маслоопасно»), приварные бобышки БП и защитные гильзы.
- Крепеж и опорные узлы: трубные хомуты с термостойкими резиновыми прокладками, скользящие и неподвижные опоры для фиксации трубопроводов к колоннам и фермам цеха.
Можно ли использовать оцинкованную трубу ВГП для кислородопроводов?
Нет, использование оцинкованных стальных труб для транспортировки газообразного кислорода категорически запрещено строительными и технологическими нормами. Цинк в обогащенной кислородом среде при наличии локального источника тепла (например, от трения механических частиц на высокой скорости потока) способен бурно окисляться с выделением тепла, что может спровоцировать возгорание металлической стенки трубы. Для кислорода применяются исключительно черные трубы ВГП из спокойной углеродистой стали с обязательным предварительным химическим обезжириванием.
Чем обезжиривать трубы ВГП в условиях цеха в Алматы?
Для цехового обезжиривания применяются водные растворы технических щелочных моющих средств (тринатрийфосфат, каустическая сода концентрацией 30–50 г/л) при температуре раствора +60…+80 °C с последующей обязательной промывкой деминерализованной водой и сушкой горячим безмасляным воздухом. Также допускается применение специализированных негорючих растворителей, не образующих масляных пленок. Использование керосина, уайт-спирита, бензина или дизельного топлива для промывки кислородных труб строго запрещено.
Какое испытательное давление требуется для приемки цехового газопровода аргона и углекислоты?
Пневматические испытания на прочность проводятся давлением 1,25 от расчетного рабочего давления (но не менее 0,2 МПа) с выдержкой под давлением в течение 10 минут. После снижения давления до рабочего проводится испытание на плотность (герметичность) продолжительностью 24 часа. Испытания проводятся сухим сжатым воздухом или чистым азотом; применение горючих газов для опрессовки запрещено.
Как предотвратить замерзание углекислоты в трубопроводе при интенсивной полуавтоматической сварке?
При интенсивном расходе углекислого газа происходит резкое падение температуры из-за эффекта дросселирования (Джоуля-Томсона), что приводит к образованию сухого льда в редукторе и сужению проходного сечения трубы. Для решения проблемы на баллонной рампе перед регулятором давления устанавливаются проточные электрические подогреватели углекислого газа мощностью 100–200 Вт, а диаметр магистрального коллектора на выходе из рампы увеличивается на один типоразмер (до Ду 25–32) для снижения линейной скорости потока.