Строительство логистических парков, автосервисных комплексов, производственных боксов и открытых перегрузочных площадок в Алматы и Алматинской области неизбежно сталкивается с проблемой высоких точечных нагрузок на железобетонные плиты. Промышленный пол ежедневно воспринимает давление от колес ричтраков с удельной нагрузкой до 60–80 кг/см², заезды груженых автопоездов массой до 40 тонн и вибрацию от технологического оборудования. Если при армировании плиты толщиной 150–250 мм заложить стандартную кладочную сетку диаметром 3–4 мм, бетонная плита под действием изгибающих моментов раскалывается по границам рабочих карт, а края температурных швов выкрашиваются.
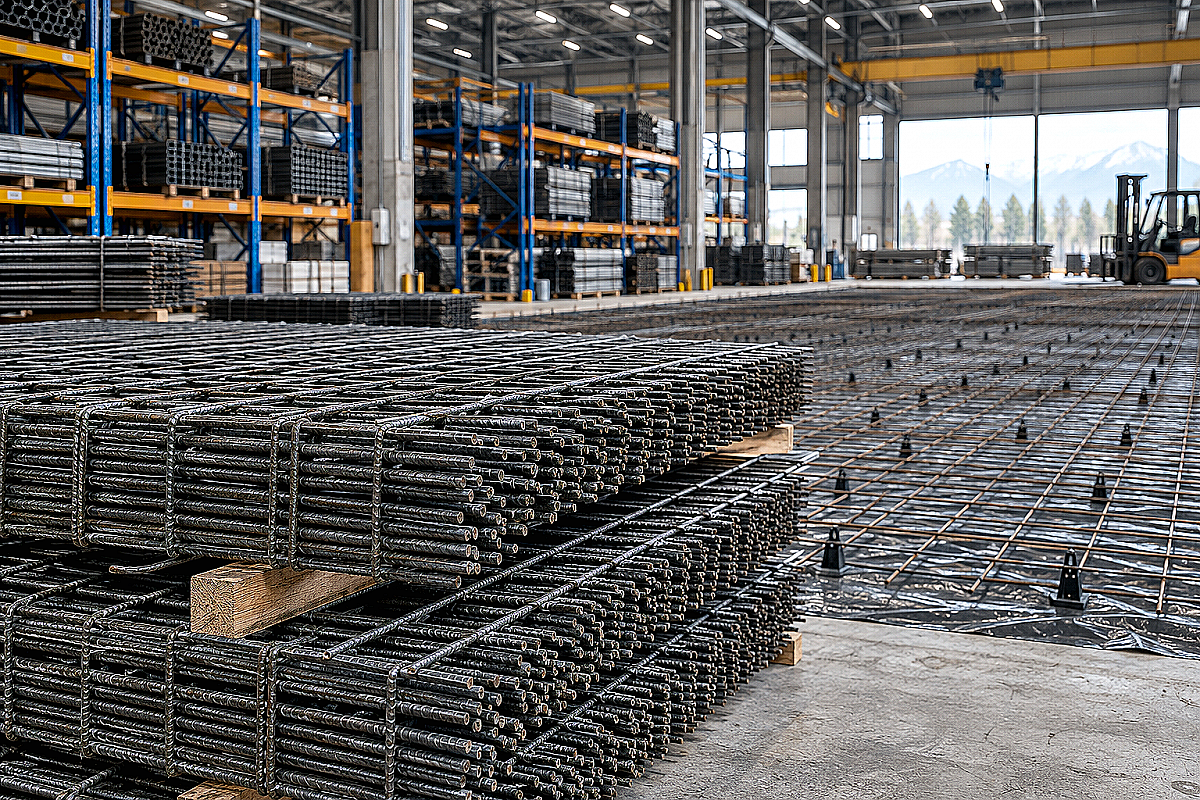
Ручная сборка арматурного каркаса из отдельных стержней периодического профиля на объекте площадью от 1000 квадратных метров требует десятков километров вязальной проволоки и сотен человеко-часов работы арматурщиков. Тяжелая сварная сетка в картах заводского изготовления, выполненная из рифленых стержней диаметром от 6 до 10 мм методом контактной точечной сварки, решает задачу армирования быстрее и надежнее. Заводской контроль прочности сварных узлов исключает смещение продольных и поперечных стержней во время подачи и вибрирования тяжелого бетона бетононасосом.
Классификация и стандарты: ГОСТ 23279-2012 против кустарной сварки
Производство тяжелых сварных сеток регламентируется межгосударственным стандартом ГОСТ 23279-2012 «Сетки арматурные сварные для железобетонных конструкций и изделий». Согласно нормативу, к категории тяжелых относятся сетки, имеющие в одном или обоих направлениях стержни диаметром 6 мм и более. Для их изготовления применяется горячекатаная арматурная сталь классов А500С, В500С или А400 (35ГС, 25Г2С) с периодическим профилем, обеспечивающим максимальную анкеровку в цементном камне.
Главное отличие сертифицированной сетки от кустарных изделий, сваренных ручной дуговой сваркой в гаражных условиях, — сохранение кристаллической структуры металла в месте крестообразного соединения. Автоматическая контактная точечная сварка с микропроцессорным управлением осуществляет кратковременный импульсный нагрев под расчетным давлением электродов. В результате образуется литое сварное ядро без подрезов основного металла и без термического разупрочнения стержней. В кустарных сетках ручная сварка перекаливает стержни диаметром 6–8 мм, из-за чего прокат теряет до 30–40% прочности на растяжение и лопается в околошовной зоне при первой же динамической нагрузке.
Тяжелые сварные сетки классифицируются по расположению рабочей арматуры: Тип 1 (тяжелые с рабочей арматурой в продольном направлении, диаметр которой больше диаметра распределительной), Тип 2 (тяжелые с рабочей арматурой в обоих направлениях) и Тип 3 (тяжелые с рабочей арматурой в поперечном направлении). Для промышленных полов складских терминалов и открытых бетонных площадок в Казахстане проектные институты чаще всего закладывают Тип 2 с одинаковым диаметром продольных и поперечных стержней (например, 8х8 мм или 10х10 мм), что обеспечивает равнопрочность плиты при двухосном изгибе.
Расчет диаметра стержней и размера ячейки под нагрузки
Выбор типоразмера сетки зависит от трех базовых параметров: расчетной нагрузки на плиту (кН/м² или тонн на ось техники), толщины проектируемой бетонной плиты и геологических характеристик грунтового основания. В предгорных районах Алматы грунты характеризуются переменной плотностью и риском неравномерной осадки, а в нижней части мегаполиса — высокой влажностью основания, что увеличивает требования к жесткости армирования.
Для полов со средней интенсивностью движения (легкие грузовики, гидравлические тележки рохли, стеллажи с нагрузкой на стойку до 3–4 тонн) применяется сетка диаметром 6 мм с ячейкой 150х150 или 200х200 мм при толщине плиты 120–150 мм. Для складов класса А с высотным стеллажным хранением, распределительных центров с ричтраками грузоподъемностью до 5 тонн и автосервисов грузовой техники стандартом выступает сетка из арматуры 8 мм с ячейкой 100х100 или 150х150 мм в теле плиты толщиной 180–200 мм. На открытых разгрузочных площадках, тяжелых рампах и заездах под карьерную технику закладывается сетка диаметром 10 мм с ячейкой 100х100 или 150х150 мм в два яруса (верхняя и нижняя сетка).
Технические характеристики тяжелых сварных сеток для полов
Ниже приведена таблица параметров ходовых типоразмеров тяжелой сварной сетки по ГОСТ 23279-2012, используемых при бетонировании высоконагруженных промышленных полов и дорожных плит в Алматы:
| Диаметр стержней (мм) | Размер ячейки (мм) | Класс арматурной стали | Теоретическая масса 1 м² (кг) | Стандартный размер карты (м) | Рекомендуемая сфера применения |
|---|---|---|---|---|---|
| 6 / 6 | 150х150 | А500С / В500С | 3,02 | 2,0х3,0 / 2,0х6,0 | Паркинги легковых авто, легкие склады, полы автосервисов (плита 120–150 мм) |
| 6 / 6 | 100х100 | А500С / В500С | 4,44 | 2,0х3,0 / 2,0х6,0 | Производственные цеха, погрузочные зоны с электрокарами (плита 150 мм) |
| 8 / 8 | 200х200 | А500С / 35ГС | 3,95 | 2,0х3,0 / 2,0х6,0 | Нижний ярус двухслойного армирования промышленных полов (плита 180 мм) |
| 8 / 8 | 150х150 | А500С / 35ГС | 5,26 | 2,0х3,0 / 2,0х6,0 | Склады логистики с высотными стеллажами, полы супермаркетов (плита 160–200 мм) |
| 8 / 8 | 100х100 | А500С / 35ГС | 7,90 | 2,0х3,0 / 2,0х6,0 | Тяжелые склады, разгрузочные рампы, стоянки грузовых авто (плита 200 мм) |
| 10 / 10 | 150х150 | А500С / 25Г2С | 8,22 | 2,0х3,0 / 2,0х6,0 | Открытые терминалы, заезды тяжелых самосвалов, полы с вибростанками (плита 200–250 мм) |
| 10 / 10 | 100х100 | А500С / 25Г2С | 12,34 | 2,0х3,0 / 2,0х6,0 | Двухслойное армирование тяжелых рамп, аэродромные и карьерные площадки (плита 250+ мм) |
Правила монтажа: перехлест карт, защитный слой и фиксаторы
Несущая способность армированного бетонного пола на 50% зависит от корректности пространственного расположения сетки внутри тела монолита. Распространенная ошибка неопытных бригад — укладка карт непосредственно на песчаную подготовку или слой полиэтиленовой пленки с попыткой «поддергивать» металл крюками во время заливки смеси. В результате сетка оказывается прижатой к грунту, не работает в растянутой зоне и быстро подвергается грунтовой влажностной коррозии, что приводит к отслаиванию нижнего защитного слоя бетона.
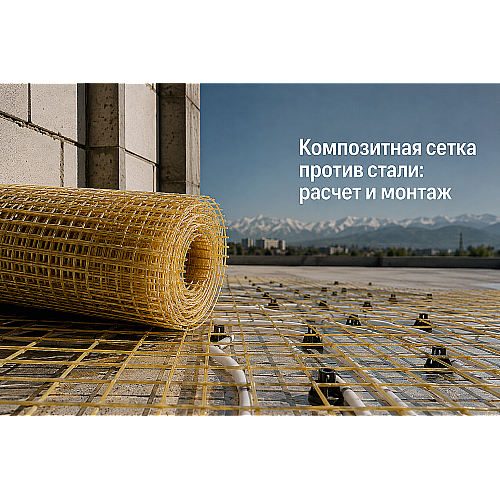
Для обеспечения проектного положения арматуры применяются жесткие пластиковые фиксаторы защитного слоя («стульчики», «короны» или «планки на песчаное основание») с широкой опорной пяткой, которая не продавливает гидроизоляцию и утрамбованный песок. Для плит толщиной 150–200 мм защитный слой бетона снизу должен составлять не менее 30–40 мм, а сверху (до рабочей поверхности) — не менее 40–50 мм. При двухъярусном армировании верхняя и нижняя сетки разделяются пространственными поддерживающими каркасами из арматуры (арматурными «лягушками» или змейками) с шагом установки 0,8–1,0 метра.
Стыковка соседних карт сетки по длине и ширине выполняется внахлест. Согласно нормам СП РК 5.03-107-2013, величина перехлеста сварных сеток без смещения сваренных стержней должна составлять не менее двух полных ячеек (для сетки с ячейкой 150 мм — не менее 300 мм, с ячейкой 100 мм — не менее 200 мм). В зоне нахлеста карты связываются вязальной проволокой в трех-четырех точках на каждый погонный метр стыка, чтобы исключить смещение или всплытие полотна при прохождении виброрейки.
Особое внимание уделяется расположению сетки в зонах деформационных и усадочных швов. В швах сжатия (усадочных швах), которые нарезаются на глубину 1/3 толщины плиты через 24–48 часов после бетонирования, сетка может разрезаться по линии шва, если проект предусматривает работу плит через силовые гладкие дюбели (доувелы). В бесшовных полах и при комбинированном армировании непрерывная сварная сетка удерживает раскрытие трещин в пределах микроскопических допусков (до 0,2–0,3 мм), распределяя сдвиговые усилия по всему массиву пола.
Типичные ошибки при закупке и контроле качества на объекте
Закупка тяжелой сетки требует строгого инструментального и визуального входного контроля на объекте. Недобросовестные поставщики нередко занижают фактический диаметр арматуры («минусовой допуск») или поставляют карты с нарушенной геометрией ячеек, что снижает прочность пола на 20–30% от проектных расчетов. При приемке партии на строительной площадке снабженцу и технадзору необходимо выполнить следующие проверки:
- Замер фактического диаметра стержней. Измерение выполняется штангенциркулем или микрометром по телу стержня и по наружным ребрам рифления. Для арматуры А500С диаметром 8,0 мм фактический диаметр круглого сердечника должен соответствовать предельным допускам ГОСТ (отклонение по массе погонного метра не более ±5%).
- Проверка прочности сварных узлов на срез. Согласно ГОСТ 23279, сварное соединение должно выдерживать усилие среза не менее 0,3 от предела текучести стали. На объекте выборочно отгибают крайний стержень ломом: качественная контактная сварка не должна отщелкиваться «насухо» по плоскости контакта — разрушение должно происходить с вырывом части металла одного из стержней.
- Контроль геометрии и плоскостности карты. Диагонали карты размером 2х6 м не должны различаться более чем на 10–15 мм. Изогнутые винтом или деформированные при небрежной транспортировке карты создают волны на фиксаторах, из-за чего арматура местами выходит на поверхность чистового пола.
- Проверка паспорта качества завода-изготовителя. Партия сетки обязана сопровождаться паспортом с указанием номера плавки, класса стали (А500С/В500С), результатов испытаний на растяжение и срез сварных точек, а также фактической массы партии.
Организация логистики и закупки в Алматы
Доставка тяжелых сварных сеток в картах габаритами 2,0х3,0 м или 2,0х6,0 м требует длинномерного бортового автотранспорта с возможностью верхней крановой выгрузки. Пачки сеток массой до 1,5–2,0 тонн увязываются стальной лентой и перекладываются деревянными брусками толщиной не менее 50 мм, чтобы исключить деформацию консольных выпусков стержней при перевозке и строповке.
Компания ATLANT MARKET обеспечивает поставку сертифицированной тяжелой сварной арматурной сетки диаметром от 6 до 10 мм со склада в Алматы с оперативной доставкой собственным транспортом по Алматинской области и всему Казахстану. Наличие филиалов в городах Талдыкорган и Каскелен позволяет оперативно доукомплектовывать строительные объекты картами нужного раскроя, гладкими стержнями для швов и фиксаторами защитного слоя без остановки графика бетонирования.
Часто задаваемые вопросы
Чем тяжелая сварная сетка 8 мм лучше ручной вязки арматурного каркаса на объекте?
Заводская контактная сварка обеспечивает стабильный шаг ячейки с допуском до ±5 мм и жесткость карты, которая не разъезжается под ногами бетонщиков и давлением бетоновода. Скорость раскладки готовых карт 2х6 м в 4 раза выше, чем ручная вязка отдельных стержней, что сокращает трудозатраты и исключает человеческий фактор пропущенных узлов.
Можно ли использовать сетку из проволоки Вр-1 диаметром 5 мм вместо сетки 8 мм А500С?
Для промышленных полов складских терминалов и зон движения грузового транспорта такая замена недопустима. Площадь сечения стержня 8 мм (0,503 см²) почти в 2,6 раза больше сечения проволоки 5 мм (0,196 см²). Сетка Вр-1 5 мм не выдержит продавливающих нагрузок от стеллажей и колес погрузчиков, что приведет к сквозным трещинам в плите.
Какой минимальный нахлест карт тяжелой сетки требуется при укладке?
Согласно СП РК 5.03-107-2013, нахлест сварных сеток периодического профиля должен составлять не менее двух полных ячеек (200 мм для ячейки 100х100 мм и 300 мм для ячейки 150х150 мм). Стыки связываются вязальной проволокой для предотвращения смещения при виброуплотнении бетона.
Нужно ли защищать тяжелую сетку от ржавчины перед заливкой бетона?
Легкий равномерный налет атмосферной ржавчины не снижает сцепление рифленой арматуры с бетоном и допустим по ГОСТ. Однако пластовая отслаивающаяся ржавчина или следы масел должны быть удалены металлической щеткой, так как они ухудшают адгезию цементного камня к металлу.
Что взять с собой к закупке
Для безошибочного заказа партии тяжелой сварной сетки под промышленный пол снабженцу необходимо подготовить проектную спецификацию: толщину бетонной плиты, расчетную нагрузку (т/ось или кН/м²), класс рабочей арматуры (А500С или В500С), шаг ячейки (100, 150 или 200 мм) и площадь бетонирования с учетом технологического запаса 10–12% на перехлест карт. Заказ сертифицированной сетки заводской контактной сварки на базе ATLANT MARKET в Алматы гарантирует соответствие металлопроката требованиям ГОСТ 23279-2012, точную геометрию карт и оперативную поставку партий любого объема на стройплощадки Казахстана.