Монтаж и аварийный ремонт стальных стояков отопления, газовых вводов и водомерных узлов в условиях плотной застройки Алматы регулярно ставят монтажников перед задачей соединения труб вплотную к капитальной стене или в узкой нише перекрытия. Когда зазор между тыльной стороной трубы и бетонной стеной составляет менее 40–50 мм, стандартное ведение дуги по всему периметру стыка физически невозможно: держатель с электродом попросту не помещается в пространство между трубой и строительной конструкцией.
Вращение плети трубопровода на уже смонтированной трассе исключено, поэтому стык классифицируется как неповоротный. Попытка заварить невидимый сектор стыка «вслепую» наугад неизбежно приводит к образованию пор, шлаковых карманов и сквозных свищей, которые вскрываются при первом же гидравлическом испытании системы давлением 10–16 бар. В профессиональной практике теплотехников Казахстана для глухих неповоротных стыков применяются две базовые технологии: сварка через верхний технологический вырез (операционный шов или «окно») и сварка тыльной зоны с контролем дуги через металлическое зеркало.
Подготовка кромок и геометрия зазора неповоротного стыка по ГОСТ 3262-75
Качество неразъемного соединения стальной водогазопроводной трубы (ВГП) напрямую зависит от геометрической точности разделки торцов. Согласно требованиям ГОСТ 16037-80 для трубных стыковых соединений (тип С17 и С2), угол скоса кромок должен составлять 30°±2,5° с суммарным углом раскрытия 60°±5° и величиной притупления кромок 1,5–2,0 мм. На объектах реконструкции жилого фонда Алматы монтажники нередко отрезают трубу ручной УШМ под прямым углом без снятия фаски, что на толщинах стенки 3,2–4,5 мм гарантирует отсутствие сквозного провара корня шва.
Равномерность сборочного зазора между торцами является вторым критическим фактором формирования обратного валика. Для водогазопроводных труб условного диаметра Ду 25–Ду 100 зазор должен быть строго зафиксирован на уровне 2,0–3,0 мм с помощью технологических клиньев или калиброванной проволоки. Если свести торцы вплотную без зазора, жидкий металл сварочной ванны не проникнет на внутреннюю грань стенки, образовав поверхностный шов с нулевым сопротивлением гидравлическим ударам.
Прихватка неповоротного стыка выполняется тем же типом электродов, который выбран для корневого слоя. Для диаметров Ду 25–50 достаточно двух прихваток длиной 10–15 мм, расположенных в позициях «12 часов» и «6 часов». Для диаметров Ду 65–100 накладывают три-четыре прихватки с шагом 90–120° по периметру. Каждая прихватка перед началом основной сварки тщательно зачищается абразивным кругом или металлической щеткой от шлаковой корки с обязательной разделкой ее замков под плавный заход сварочной дуги.
Технология сварки через операционный шов («окно»): пошаговый регламент
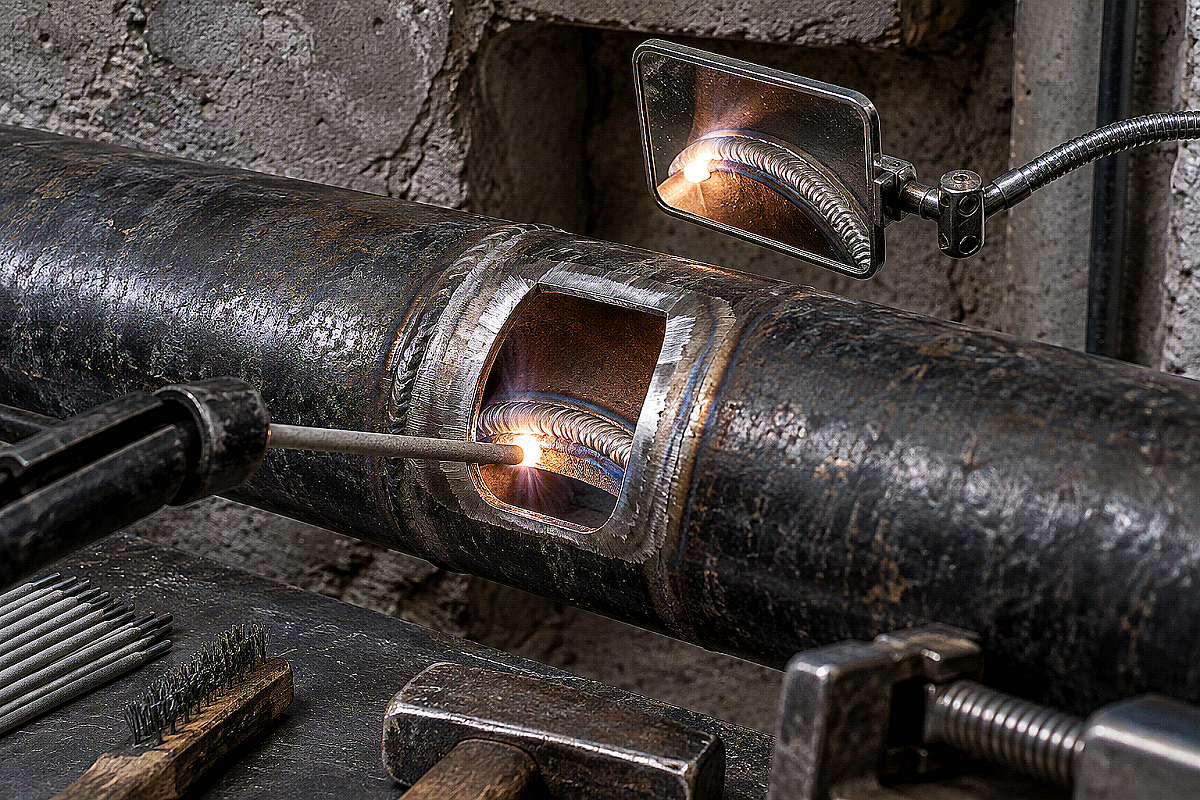
Сварка через операционный шов (в профессиональной среде монтажников — сварка «через окно» или «с выкусыванием сегмента») применяется в ситуациях, когда тыльная сторона трубы находится на расстоянии 10–30 мм от стены, пола или соседнего трубопровода, что исключает прямой доступ электродом даже под острым углом. Метод заключается в вырезании верхней трети или половины стенки одной из труб для получения прямого визуального и физического доступа к нижней и задней части внутреннего шва.
Пошаговый алгоритм выполнения операционного шва включает следующие технологические этапы:
- Разметка и вырезка «окна»: на верхней полуокружности переднего торца трубы размечается сегмент длиной 40–70 мм вдоль оси и дугой раскрытия 120–150°. Вырез выполняется отрезным диском толщиной 1,0–1,2 мм так, чтобы края среза имели плавные скругления без острых внутренних углов, служащих концентраторами напряжений. Вырезанный сегмент нумеруется и маркируется стрелкой по направлению потока, чтобы при обратной установке совпала заводская кривизна стенки.
- Сварка тыльного и нижнего сектора изнутри: через образовавшийся технологический проем сварщик заводит электрод внутрь трубы и последовательно проваривает нижнюю потолочную зону (позиция 6 часов) и труднодоступную тыльную стенку изнутри трубы наружу. При этом дуга формирует полноценный корневой валик с формированием надежного сплавления наружных кромок.
- Контроль и зачистка внутреннего шва: после кристаллизации шлак внутри трубы удаляется шлакоотделителем и продувается сжатым воздухом, а выполненный изнутри тыльный шов проверяется зеркалом с подсветкой на отсутствие пор и шлаковых мешков.
- Вварка сегмента обратно: вырезанный ранее сегмент стенки возвращается на штатное место с зазором 2,0 мм по периметру реза. По трем сторонам накладываются прихватки, после чего вырезанное «окно» сваривается снаружи непрерывным двухслойным швом с тщательным перекрытием замков угловых стыков.
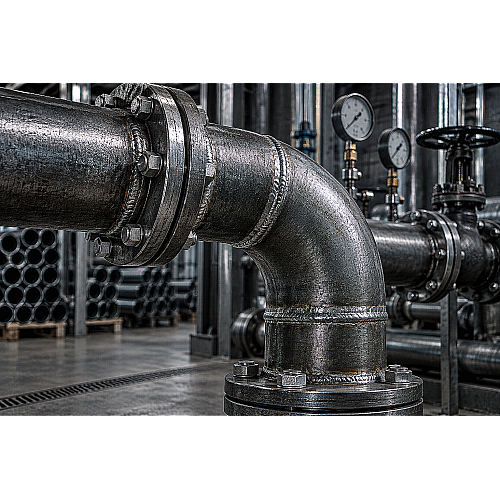
Правильно выполненный операционный шов восстанавливает проектную прочность трубного узла на 100%, выдерживая рабочие нагрузки тепловых и газовых сетей. При закупке проката на складах металлобазы ATLANT MARKET в Алматы снабженцы строительных компаний могут заказать прецизионную резку труб в размер, что снижает объем подгонки на объекте и упрощает сборку пристенных неповоротных соединений.
Сварка неповоротного стыка на зеркало: манипуляции дугой и углы наклона
Сварка на зеркало является альтернативой операционному шву и применяется опытными сварщиками высокой квалификации при наличии зазора между трубой и стеной от 35 до 60 мм. В качестве оптического инструмента применяется стальное или медное полированное зеркало на гибком телескопическом держателе (стеклянные зеркала быстро растрескиваются от попадания раскаленных брызг шлака и металла). Зеркало фиксируется на стене за трубой с помощью магнитного держателя под углом 45°, направляя отражение тыльной зоны стыка в поле зрения сварщика.
Главная сложность сварки на зеркало заключается в оптической инверсии движений: в отражении перемещение кончика электрода влево выглядит как движение вправо. Чтобы не допустить ухода дуги с кромок и образования глубоких подрезов, сварщик производит предварительную сухую тренировку траектории без зажигания дуги. Для работы вслепую через зеркало электрод предварительно сгибается у основания обмазки под углом 45–60° к оси держателя.
Сварка тыльного полукольца ведется снизу вверх короткими поперечными колебаниями типа «полумесяц» или «зигзаг» без резких отрывов дуги. Длина дуги должна быть минимально короткой (не более 1,5–2,0 мм), чтобы исключить разбрызгивание металла на зеркальную поверхность и насыщение сварочной ванны атмосферным азотом. Скорость перемещения электрода контролируется по степени заполнения фаски и форме жидкой ванны в отражении.
Сравнение технологий сварки неповоротных стыков в стесненных условиях
Выбор между операционным швом, сваркой на зеркало и классическим монтажом на резьбовых разъемных узлах диктуется доступным монтажным зазором, диаметром трубы и требованиями проекта. Сравним ключевые параметры технологий в таблице:
| Параметр / Технология | Сварка через «окно» (операционный шов) | Сварка на зеркало с тыла | Разъемное соединение (сгон/американка) |
|---|---|---|---|
| Минимальный зазор до стены | 10–30 мм | 35–60 мм | 40–50 мм (для хода ключа) |
| Требования к квалификации | Средняя (4–5 разряд) | Высокая (6 разряд, опыт) | Базовая квалификация монтажника |
| Оптимальные диаметры | Ду 40 – Ду 150 | Ду 20 – Ду 80 | Ду 15 – Ду 50 |
| Трудоемкость монтажа | Высокая (вырезка + обратная вварка) | Средняя (требует подготовки держателя) | Низкая (нарезка резьбы по месту) |
| Надежность при сейсмике (Алматы) | Абсолютная (монолитный шов) | Высокая (при отсутствии непроваров) | Требует ревизии и подтяжки уплотнений |
| Согласование с технадзором | Допускается для отопления и ХВС/ГВС | Допускается для всех категорий сетей | По проекту для внутренних узлов |
На магистралях высокого давления и стояках высотных комплексов Алматы предпочтение отдается сварным монолитным соединениям, так как они, в отличие от резьбы, не требуют обслуживания на протяжении 30–40 лет эксплуатации.
Подбор электродов и сварочного тока для неповоротных трубных стыков
Для качественного сплавления неповоротного стыка стальной трубы ВГП из углеродистых сталей Ст3сп, Ст3пс, Ст10 и Ст20 решающее значение имеет правильный подбор типа покрытия сварочных электродов. Попытка заварить потолочный и тыльный сектор рутиловыми электродами с высоким содержанием жидкого шлака нередко приводит к затеканию шлака вперед дуги и образованию шлаковых включений в корне шва.
Для сварки корневого слоя неповоротных стыков труб марок Ст3 и стали 20 по ГОСТ 9466-75 и ГОСТ 9467-75 рекомендуются электроды с основным типом покрытия диаметром 2,5–2,6 мм (марки УОНИ-13/55, LB-52U). Основное покрытие образует короткий, быстро кристаллизующийся шлак и обеспечивает минимальное содержание диффузионного водорода в наплавленном металле, исключая появление холодных трещин. Сварка ведется на постоянном токе обратной полярности (плюс на держателе) при силе тока 55–75 А для диаметра 2,5 мм.
Для заполняющего и облицовочного слоев на трубах Ду 50–100 допускается использование электродов диаметром 3,0–3,2 мм при токе 80–105 А. При сварке оцинкованных труб ВГП особое внимание уделяется предварительной механической зачистке цинкового слоя на ширину 15–20 мм от кромки, так как пары цинка вызывают пористость шва и токсичны для сварщика в замкнутых пространствах.
Типичные ошибки при сварке неповоротных стыков и методы их устранения
При монтаже трубных разводок в труднодоступных местах монтажные бригады часто допускают ряд систематических технологических нарушений:
- Непровар корня шва в потолочном секторе (позиция «6 часов»): возникает из-за слишком длинной дуги или недостаточной силы тока. Для устранения ошибки в нижней точке стыка зажигание дуги производят с небольшим смещением (на 5–10 мм выше нижней точки), после чего плавно спускаются вниз, продавливая дугой жидкую ванну внутрь разделки для формирования обратного валика.
- Зашлаковка тыльного шва при сварке через «окно»: происходит при недостаточно тщательном удалении шлака перед повторным проходом или при угле наклона электрода менее 45° к плоскости стыка. Устраняется механической зачисткой каждого валика фрезой или борфрезой на прямошлифовальной машине.
- Подрезы основного металла на вертикальных участках: образуются при завышенной силе тока или чрезмерной задержке дуги на краях разделки. Регулируется уменьшением силы тока на 10–15% и выдерживанием короткой дуги без колебаний с широкой амплитудой.
- Пористость из-за сквозняка в подвале или штробе: сквозные потоки воздуха сдувают защитную газовую среду сварочной ванны. На рабочем месте сварщика в обязательном порядке устанавливаются защитные переносные экраны или брезентовые пологи.
Методы неразрушающего контроля и сдача узлов технадзору в Казахстане
Все неповоротные сварные стыки систем отопления, газоснабжения и водопровода на объектах строительства и капитального ремонта в Алматы подлежат обязательному визуально-измерительному контролю (ВИК) и гидравлической опрессовке в соответствии с регламентами СН РК 4.01-02-2011 и СП РК 4.02-101-2012. На ответственных газовых магистралях и вводах котельных дополнительно проводится контроль методами радиографии (РК) или ультразвуковой дефектоскопии (УЗК) в объеме от 10% до 100% стыков партии.
Перед проведением инструментального контроля сварной шов очищается от шлака, брызг и окалины на ширину не менее 20 мм по обе стороны от валика. Нормативная высота усиления облицовочного шва для труб со стенкой 3,0–5,0 мм должна составлять от 1,0 до 2,5 мм с плавным переходом к основному металлу трубы без наплывов и подрезов глубиной более 0,5 мм. Ширина шва должна перекрывать разделку кромок на 2,0–3,0 мм в каждую сторону.
Гидравлическое испытание смонтированного узла выполняется водой под давлением, равным 1,25–1,5 от рабочего проектного значения (но не менее 0,6 МПа для водопровода и не менее 1,0–1,6 МПа для тепловых сетей). Время выдержки под испытательным давлением составляет не менее 10–15 минут, после чего давление снижается до рабочего и производится сплошной осмотр всех стыковых швов. Наличие капель, запотевания или падения стрелки поверенного манометра свидетельствует о скрытом дефекте и требует переделки узла.
Часто задаваемые вопросы (FAQ)
Можно ли варить неповоротный стык трубы ВГП без снятия фаски?
Снятие фаски обязательно для труб с толщиной стенки более 3,0 мм (для водогазопроводных труб Ду 25 и выше). Без скоса кромок под углом 30° невозможно обеспечить сквозной провар корня шва, что приведет к сквозным свищам при гидравлических ударах.
Какой метод надежнее в стесненных условиях: операционный шов («окно») или сварка на зеркало?
При зазоре до стены менее 30 мм операционный шов обеспечивает гарантированный 100% провар тыльной стенки, так как сварщик видит корень шва напрямую изнутри трубы. Сварка на зеркало надежна только при наличии опытного сварщика 6 разряда и зазоре до стены не менее 35–40 мм.
Нужно ли зачищать цинковое покрытие на трубах ВГП перед сваркой неповоротного стыка?
Да, механическая зачистка цинка на ширину 15–20 мм от кромки обязательна. Испаряющийся при температуре дуги цинк образует поры и оксидные шлаковые включения в теле шва, а также выделяет токсичные пары оксида цинка.
Какие электроды лучше выбрать для заварки корня неповоротного шва?
Оптимальным выбором являются электроды с основным типом покрытия диаметром 2,5 мм (УОНИ-13/55 или LB-52U), работающие на постоянном токе обратной полярности. Они формируют короткий шлак и плотный мелкозернистый обратный валик.
Что взять с собой к закупке
Для надежной сборки пристенных и потолочных трубных узлов снабженцу и прорабу в Алматы необходимо сформировать комплексный заказ металлопроката и расходных материалов:
- Сертифицированные стальные водогазопроводные трубы ВГП по ГОСТ 3262-75 требуемого условного прохода (Ду 15–Ду 100) обычной или усиленной серии с заводским сертификатом качества.
- Сварочные электроды с основным типом покрытия (УОНИ-13/55, диаметр 2,5 мм для корня и 3,2 мм для облицовки), прошедшие предварительную прокалку.
- Отрезные круги толщиной 1,0–1,2 мм для чистовой вырезки операционного окна и шлифовальные лепестковые круги для зачистки фасок.
- Монтажные струбцины, центрирующие трубные зажимы (центраторы) и набор термостойких смотровых зеркал на телескопических штангах.
- Антикоррозийные грунтовочные составы (ГФ-021) и термостойкие эмали для защиты околошовной зоны после завершения монтажа и опрессовки.
Металлобаза ATLANT MARKET осуществляет прямые поставки сертифицированного черного и оцинкованного трубного проката со складов в Алматы, Каскелене и Талдыкоргане с услугой высокоточной нарезки труб в размер и оперативной доставкой на строительные площадки по всему Казахстану.