Остановка циркуляции и дренирование магистрального стояка отопления в разгар зимы в Алматы — процедура крайне рискованная и затратная. При опорожнении системы стальные стенки контактируют с атмосферным кислородом, что провоцирует залповую коррозию, а повторное заполнение неочищенной сырой водой выводит из строя теплообменники и завоздушивает радиаторы верхних этажей.
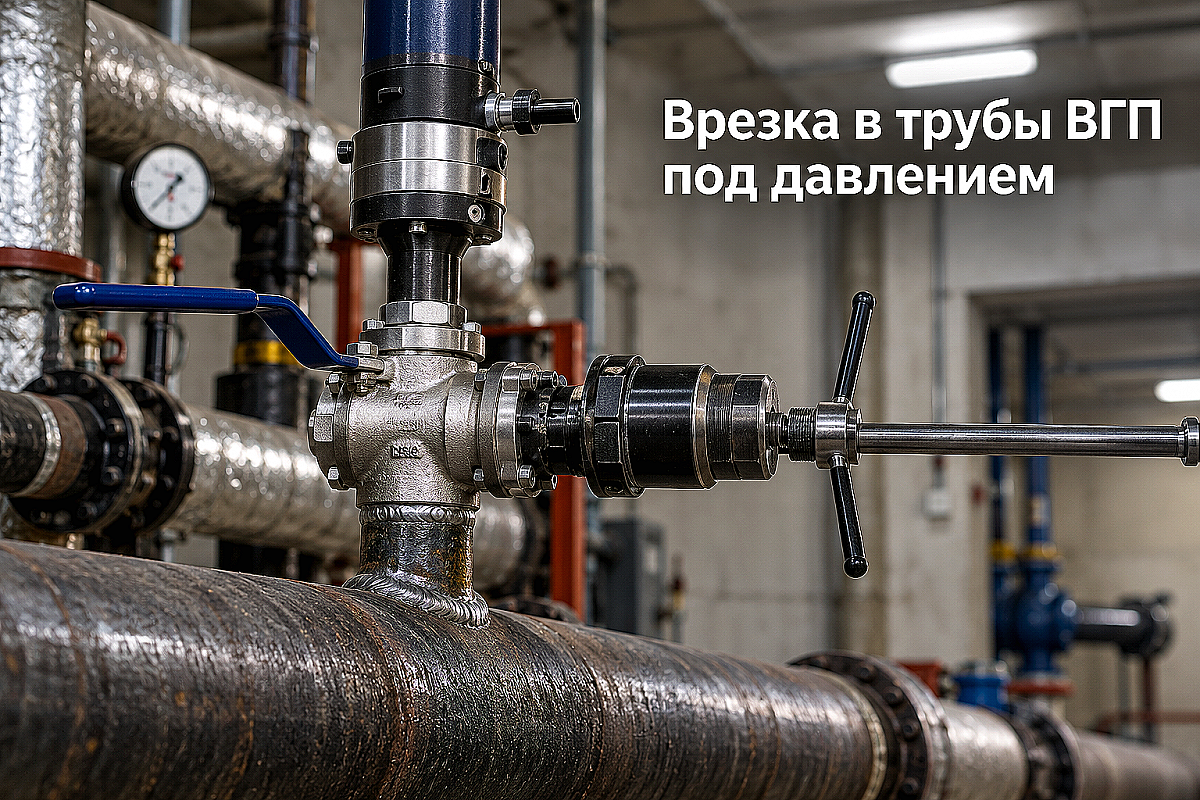
Технология механической врезки под давлением (метод сверления через запорный орган) решает задачу подключения нового контура, датчика КИПиА или дополнительной радиаторной ветки без падения давления в рабочей магистрали. Для безаварийного выполнения работ требуется правильный подбор стального патрубка, полнопроходной арматуры и строгое соблюдение регламентов сварки на действующих сетях.
Подбор трубы ВГП и приварного штуцера: почему толщина стенки определяет безопасность
Основой узла врезки выступает приварной патрубок (штуцер), изготавливаемый из стальной водогазопроводной трубы по ГОСТ 3262-75. В условиях действующего давления внутри магистрали при сварке недопустим малейший перегрев и локальный прожог основной стенки, поэтому качество металлопроката является главным фактором безопасности монтажников.
Для изготовления штуцеров рекомендуется использовать исключительно обыкновенную или усиленную серию стальных водогазопроводных труб ВГП с толщиной стенки от 3,2 до 4,5 мм. Тонкостенная труба легкой серии под воздействием сварочной дуги деформируется, создавая овальность резьбового или фланцевого окончания, что делает невозможным герметичный монтаж запорного узла.
Торец приварного патрубка, сопрягаемый с телом магистрали, обязательно торцуется корончатой фрезой по радиусу (формируется «седло»). Зазор между седлом штуцера и наружной поверхностью трубы не должен превышать 1,0–1,5 мм, что гарантирует равномерное формирование корневого шва без риска прожога несущей трубы.
Выбор запорной арматуры: критическая разница между полнопроходными и стандартными кранами
Механическое сверление стенки под давлением выполняется специальной фрезой (коронкой с центровочным сверлом), которая вводится в полость трубы сквозь открытый запорный орган. Малейшее заужение внутреннего сечения арматуры приведет к заклиниванию режущего инструмента, поломке зубьев и невозможности перекрыть кран после завершения реза.
При врезках диаметром от Ду 15 до Ду 50 мм применяются только цельносварные или латунные полнопроходные шаровые краны с шаром идеальной цилиндрической формы. Стандартнопроходной кран имеет сужение просвета на один типоразмер (например, в кране Ду 32 диаметр отверстия шара составляет всего 25 мм), что полностью блокирует проход фрезы диаметром 28–30 мм.
Для ответвлений диаметром от Ду 65 до Ду 150 мм на приварной штуцер монтируется ответный фланец, на который устанавливается стальная задвижка с выдвижным шпинделем или фланцевый шаровой кран. Использование фланцевых шаровых кранов предпочтительнее задвижек, так как гладкий проходной канал исключает зацепление улавливающего магнита за пазы клина.
| Диаметр магистрали (Ду, мм) | Допустимый диаметр врезки (Ду, мм) | Толщина стенки штуцера ВГП (мм) | Рекомендуемый тип запорного органа | Тип режущего инструмента |
|---|---|---|---|---|
| Ду 40 – Ду 50 | Ду 15 – Ду 25 | 3,2 (обыкновенная) | Муфтовый полнопроходной кран | Ступенчатое перовое сверло |
| Ду 65 – Ду 80 | Ду 20 – Ду 40 | 3,5 (обыкновенная) | Муфтовый полнопроходной кран | Биметаллическая коронка HSS |
| Ду 100 – Ду 150 | Ду 25 – Ду 65 | 4,0 (усиленная) | Фланцевый полнопроходной кран | Твердосплавная коронка с уловителем |
| Ду 200 – Ду 300 | Ду 50 – Ду 100 | 4,5 (усиленная) | Стальная задвижка 30с41нж / кран | Коронка с выдвижным зацепом |
Пошаговая технология врезки: от приварки адаптера до извлечения вырезанного сегмента
Процесс врезки в трубопровод под давлением состоит из четырех строго последовательных технологических этапов, исключающих выброс теплоносителя в помещение подвала или теплового пункта.
- Подготовка и сварка штуцера: поверхность трубы ВГП зачищается от окалины, краски и ржавчины до металлического блеска на 50 мм в обе стороны от места врезки. Штуцер прихватывается четырьмя точками, после чего накладывается двухслойный герметичный кольцевой шов электродами с основным покрытием (УОНИ-13/55) на пониженном токе.
- Опрессовка приваренного патрубка: на штуцер накручивается запорный кран с опрессовочным фланцем. В полость штуцера ручным насосом нагнетается давление, превышающее рабочее в системе в 1,25–1,5 раза, и проверяется плотность сварного шва мыльной эмульсией.
- Монтаж бурового устройства: к открытому крану через резьбовой или фланцевый переходник крепится герметичная буровая штанга с уплотнительным сальником. Внутрь штанги заправляется коронка с центральным направляющим сверлом, оснащенным пружинным проволочным уловителем («усиками») или неодимовым магнитным фиксатором.
- Фрезерование и перекрытие: вращением рукоятки или низкооборотного привода коронка прорезает стенку трубы. Центровочное сверло проходит металл первым, а его проволочный зацеп раскрывается внутри трубы, блокируя выпадение вырезанного стального диска (пятака). После завершения реза штанга вместе с коронкой и пятаком втягивается в камеру выше шарового затвора, кран плавно закрывается, а остаточное давление из камеры стравливается через дренажный штуцер.
Типичные ошибки при врезке и как защитить систему от аварии
Главная ошибка неопытных сварщиков — попытка варить штуцер на повышенных токах с целью «глубже проплавить» металл. В трубе с горячим теплоносителем под давлением 6–10 бар это приводит к моментальному истончению стенки и взрывному прожогу с выходом перегретой воды в рабочую зону.
Вторая распространенная ошибка — применение обычных коронок по металлу без фиксирующих проволочных зацепов. Вырезанный круглый диск стали падает внутрь трубы и уносится потоком теплоносителя, что неизбежно приводит к заклиниванию крыльчатки циркуляционного насоса или перекрытию седла балансировочного клапана на ближайшем стояке.
Третий критический просчет — врезка патрубка диаметром, равным диаметру магистрали («врезка 100% в 100%»). Седловое сопряжение одинаковых диаметров резко ослабляет несущую способность основной трубы, провоцируя излом магистрали от температурных расширений. Согласно строительным нормам Казахстана, диаметр ответвления под давлением не должен превышать 70% от диаметра основной трубы.
Итог: что взять с собой к закупке узла врезки
Для безаварийного монтажа ответвления под давлением на объектах Алматы и регионов Казахстана закупщику и монтажнику необходимо укомплектовать проверенный набор сертифицированных материалов:
- Отрезок стальной водогазопроводной трубы ВГП по ГОСТ 3262-75 обыкновенной или усиленной серии требуемого диаметра для изготовления штуцера;
- Полнопроходной шаровой кран с цельным корпусом и температурным порогом не ниже +150 °C;
- Биметаллическую или твердосплавную коронку соответствующего диаметра с направляющим сверлом и механическим уловителем пятака;
- Электроды с основным типом покрытия (УОНИ-13/55) диаметром 2,5–3,0 мм для формирования герметичного околошовного валика без шлаковых пор;
- Термостойкий герметик или уплотнительную нить для резьбовых сопряжений арматуры с патрубком.
Металлобаза компании ATLANT MARKET в Алматы обеспечивает полную комплектацию объектов инженерных сетей: сертифицированные стальные трубы ВГП по ГОСТ 3262-75, качественная нарезка патрубков в размер на складе, надежные фланцы и запорная арматура с быстрой доставкой по всему Казахстану и самовывозом с филиалов в городах Алматы, Талдыкорган и Каскелен.
Часто задаваемые вопросы
Какое максимальное давление теплоносителя допустимо для врезки под давлением?
Стандартное профессиональное оборудование для сверления стальных труб ВГП рассчитано на рабочее давление до 16–25 бар и температуру среды до +120…+150 °C. Для центральных магистралей отопления Алматы с типичным давлением 6–10 бар процедура является полностью безопасной при использовании герметичных сальниковых блоков.
Можно ли использовать электросварную трубу вместо ВГП для штуцера?
Для диаметров до Ду 50 мм настоятельно рекомендуется использовать именно водогазопроводную трубу ВГП по ГОСТ 3262-75, так как ее стенка на 15–20% толще стандартной электросварной трубы по ГОСТ 10704-91. Это обеспечивает достаточный запас прочности при нарезании резьбы и снижает риск прожога при приварке к действующей магистрали.
Как извлечь вырезанный пятак, если сломалось направляющее сверло?
При поломке центровочного сверла в буровом аппарате используется резервный неодимовый магнитный экстрактор, который вводится через открытый кран в полость патрубка до момента падения диска на дно трубы. Именно поэтому перед началом фрезерования проверяется надежность магнитного или пружинного захвата инструмента.