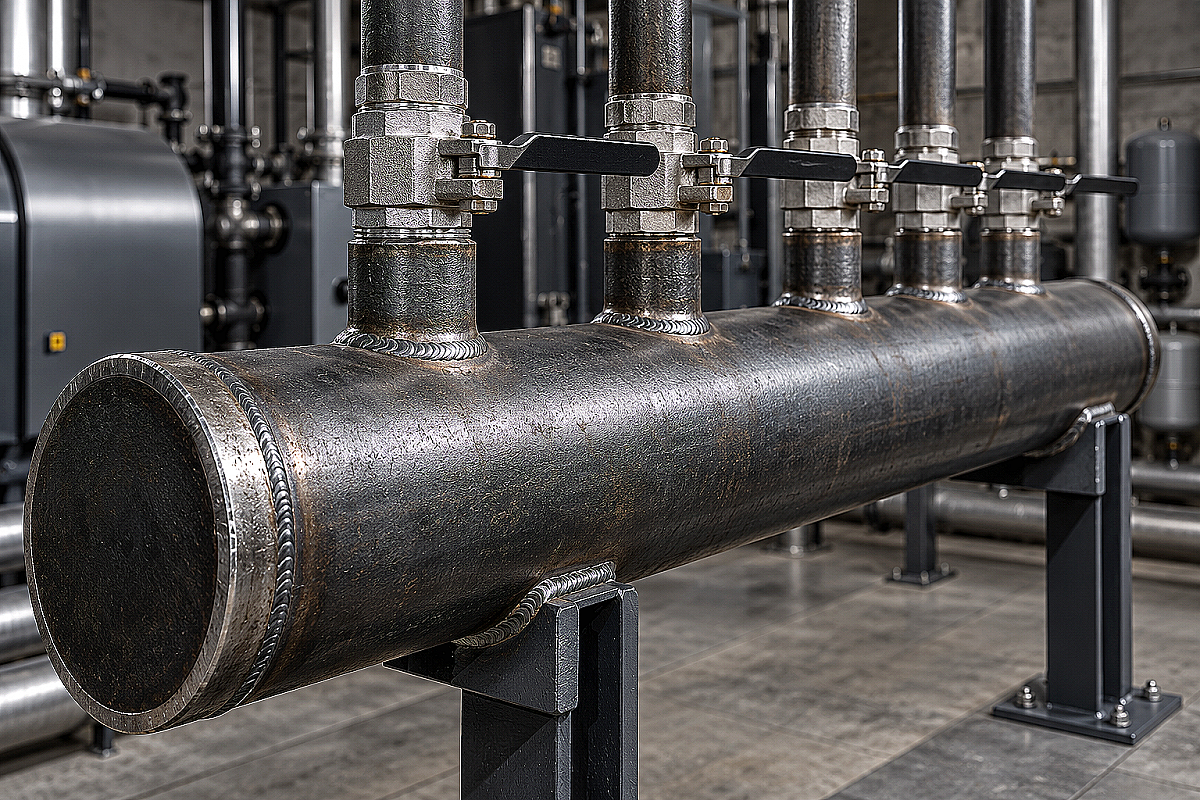
Гидравлический дисбаланс в котельных частных домов и коммерческих объектов Алматинской области часто возникает из-за зауженного сечения распределительного коллектора (гребенки). Когда суммарный расход циркуляционных насосов теплого пола, радиаторных веток и бойлера косвенного нагрева превышает пропускную способность магистрального бруса, ближние контуры отбирают весь теплоноситель, а удаленные ветки остаются холодными. Попытка купить готовую распределительную гребенку из тонкостенной нержавеющей стали или латуни нередко оборачивается трудностями: фиксированное межосевое расстояние не позволяет смонтировать габаритную насосную группу, а тонкая стенка в 1,5 мм быстро разрушается от кавитации и гидроабразивного износа.
Изготовление распределительного коллектора из стальной водогазопроводной трубы (ВГП) по ГОСТ 3262-75 решает эту задачу с минимальными затратами и запасом прочности на десятилетия. В отличие от тонкостенных модулей, труба ВГП с толщиной стенки 3,5–4,5 мм выдерживает многократную приварку резьбовых патрубков без термических поводок, не деформируется под весом тяжелой запорно-регулирующей арматуры и обеспечивает идеальные гидродинамические параметры для балансировки системы.
Гидравлический расчет диаметра корпуса коллектора: правило скоростей и площадей
Главное назначение распределительного коллектора — превратить динамический напор котлового насоса в статическое давление, обеспечив одинаковые условия забора теплоносителя для каждого отходящего контура. Чтобы насосы потребителей не оказывали взаимного влияния друг на друга («не перетягивали» поток), скорость движения теплоносителя внутри корпуса гребенки должна составлять от 0,1 до 0,3 м/с (максимально допустимый предел — 0,5 м/с). Для сравнения, в подводящих магистральных трубах нормативная скорость теплоносителя держится в диапазоне 0,7–1,2 м/с.
В инженерной практике для быстрого и надежного подбора диаметра трубы ВГП применяют правило равенства площадей поперечного сечения. Площадь внутреннего прохода корпуса коллектора должна быть не меньше суммы площадей сечений всех одновременно работающих отводящих патрубков:
$$S_{корп} \ge \sum S_{отв}$$
В пересчете на внутренние диаметры формула принимает вид: $D_{внутр} \ge \sqrt{d_1^2 + d_2^2 + \dots + d_n^2}$, где $D_{внутр}$ — расчетный внутренний диаметр корпуса коллектора, а $d_1, d_2, d_n$ — внутренние диаметры отводящих патрубков. Если в котельной планируется подключение 4 контуров с патрубками Ду 25 (внутренний диаметр 25 мм), расчет минимального диаметра корпуса выглядит следующим образом: $\sqrt{25^2 + 25^2 + 25^2 + 25^2} = \sqrt{2500} = 50\text{ мм}$. Следовательно, базовым диаметром для корпуса гребенки становится труба ВГП с условным проходом не менее Ду 50 (наружный диаметр 60 мм), а с учетом запаса на деаэрацию оптимально выбрать трубу Ду 65 или Ду 80.
Сортамент труб ВГП по ГОСТ 3262-75 для распределительных гребенок
Для изготовления долговечного коллектора в системах автономного отопления важно правильно выбрать группу прочности трубы по толщине стенки. Стандарт ГОСТ 3262-75 на трубы ВГП разделяет прокат на легкую, обыкновенную и усиленную серии. Для корпусов гребенок в котельных с рабочим давлением до 6–10 бар рекомендуется закупать обыкновенную или усиленную серию. Увеличенная толщина металла гарантирует качественный провар штуцеров без риска образования прожогов и внутренних наплывов грата, сужающих проходное сечение.
| Условный проход корпуса (Ду, мм) | Наружный диаметр (мм) | Толщина стенки обыкновенная (мм) | Предельная тепловая мощность при $\Delta T = 20^\circ\text{C}$ (кВт) | Рекомендуемое число отводов Ду 25–32 |
|---|---|---|---|---|
| Ду 50 | 60,0 | 3,5 | до 45 | 2–3 отвода |
| Ду 65 | 75,5 | 4,0 | до 75 | 3–4 отвода |
| Ду 80 | 88,5 | 4,0 | до 120 | 4–6 отводов |
| Ду 100 | 114,0 | 4,5 | до 200 | 6–8 отводов |
| Ду 125 | 140,0 | 4,5 | до 350 | 8–10 отводов |
| Ду 150 | 165,0 | 4,5 | до 500 | от 10 отводов |
На металлобазе ATLANT MARKET в Алматы стальные трубы ВГП отпускаются с возможностью оперативной нарезки в размер, что исключает необходимость транспортировки 6-метровых хлыстов для небольших котельных частных домов в Каскелене или Талдыкоргане.
Геометрия коллектора: расчет межосевого расстояния и компоновка патрубков
Одной из главных ошибок при кустарной сварке гребенок является слишком плотное расположение отводов. Стандартная насосная группа быстрого монтажа или пара шаровых кранов с термометрами и сервоприводами требует свободного пространства для вращения накидных гаек разъемных соединений («американок») и последующего монтажа теплоизоляционных скорлуп.
- Межосевое расстояние между отводами: для патрубков Ду 20–Ду 32 оптимальный шаг составляет 150–200 мм (минимум 125 мм при монтаже прямых шаровых кранов без электроприводов).
- Расстояние от заглушки до первого патрубка: не менее 100–120 мм, что позволяет беспрепятственно смонтировать торцевую эллиптическую заглушку и спускной дренажный кран.
- Смещение подающих и обратных патрубков: при изготовлении моноблочного спаренного коллектора («подача над обраткой» или соосный блок) контуры располагают параллельно со смещением осей на 150–200 мм для компактного подключения насосных модулей.
- Врезка точек КИПиА и безопасности: в верхней точке гребенки подачи вваривается муфта Ду 15 под автоматический воздухоотводчик, а в нижних точках подачи и обратки — патрубки Ду 15–Ду 20 для промывки и слива теплоносителя.
Если котельная совмещает высокотемпературный радиаторный контур и низкотемпературный контур теплого пола, перед коллектором рекомендуется установить гидравлический разделитель (гидрострелку) из трубы ВГП или объединить гидрострелку и коллектор в единый моноблок. При грамотной обвязке котла стальными трубами ВГП перепады давления между котлом и вторичными контурами сводятся к нулю.
Пошаговая технология сварки и антикоррозийной обработки коллектора
Качественное изготовление распределительного бруса включает пять последовательных этапов:
- Разметка и раскрой заготовки: отмеряется отрезок трубы ВГП требуемой длины с учетом установки торцевых заглушек. Размечаются центры будущих отверстий под отводы строго по одной осевой линии.
- Вырезка отверстий: выборка отверстий выполняется корончатым сверлом по металлу (биметаллическими коронками) на сверлильном станке или плазморезом. Использование ручной газовой резки нежелательно из-за образования окалины и оплавления кромок.
- Удаление внутреннего грата: края отверстий изнутри зачищаются шарошкой или напильником. Любой заусенец внутри трубы создает кавитационный шум и со временем становится очагом накопления шлама.
- Приварка патрубков и заглушек: в отверстия выставляются под углом 90° отрезки труб с нарезанной резьбой или приварными фланцами. Сварка ведется электродуговым методом электродами с основным покрытием (УОНИ-13/55) или полуавтоматом в среде защитного газа (углекислота/аргон) с обязательным полным проваром корня шва.
- Опрессовка и покраска: готовый коллектор глушится и опрессовывается гидравлическим прессом давлением 1,5 от рабочего (не менее 9–10 бар) в течение 15 минут. После успешного теста металл обезжиривается, грунтуется составом ГФ-021 и покрывается термостойкой эмалью (до +120 °C).
Типичные ошибки при проектировании и закупке материалов
- Использование тонкостенной электросварной трубы вместо ВГП: тонкая стенка (1,5–2,0 мм) деформируется при нагреве во время приварки патрубков, нарушая соосность отводов.
- Занижение диаметра коллектора: выбор трубы с диаметром, равным диаметру котловой подачи, приводит к возникновению взаимного гидравлического сопротивления насосов.
- Отсутствие гильз под термометры: пренебрежение монтажом бобышек на подаче и обратке лишает оператора котельной возможности контролировать балансировку температурных перепадов по контурам.
- Жесткое крепление к стене без виброизоляции: работа мощных насосов создает микровибрации, которые передаются через жесткие хомуты на строительные конструкции здания. Применяйте хомуты с резиновыми EPDM-прокладками.
Часто задаваемые вопросы о коллекторах из труб ВГП
Можно ли использовать профильную квадратную трубу вместо круглой трубы ВГП?
Квадратная профильная труба удобна для приварки патрубков к плоской грани, однако при давлениях свыше 3–4 бар плоские стенки испытывают повышенные изгибающие напряжения и стремятся деформироваться в круг. Круглая водогазопроводная труба ВГП по ГОСТ 3262-75 держит внутреннее гидростатическое давление до 25 бар без изменения геометрии и не имеет концентраторов напряжений в углах.
Какое расстояние выдерживать между подающим и обратным коллектором?
Минимальное расстояние между корпусами параллельно установленных гребенок подачи и обратки составляет 200–250 мм. Этого пространства достаточно для комфортного монтажа насосных групп, обратных клапанов, грязевиков и регулирующей арматуры без взаимных помех.
Нужно ли утеплять распределительный коллектор в котельной?
Да, теплоизоляция распределительного коллектора обязательна. Неизолированный стальной брус диаметром 80–100 мм работает как мощный радиатор, перегревая помещение котельной и увеличивая паразитные теплопотери системы на 5–10%.
Что взять с собой к закупке на металлобазе
Для надежного изготовления распределительного коллектора в Алматы подготовьте спецификацию с указанием следующих позиций: стальная труба ВГП (Ду 65–Ду 100) усиленной или обыкновенной серии по ГОСТ 3262-75, готовые трубные заготовки (резьбы и сгоны нужного диаметра), эллиптические стальные заглушки, приварные бобышки под термоманометры и муфты Ду 15 под автоматические воздухоотводчики. На складах ATLANT MARKET в Алматы весь сортамент сертифицированного трубного проката доступен с нарезкой и оперативной доставкой по городу и регионам Казахстана.